Tam Otomatik Esnek Kapak (Softcover) Defter Üretim Hatları
6 Ağustos 2026
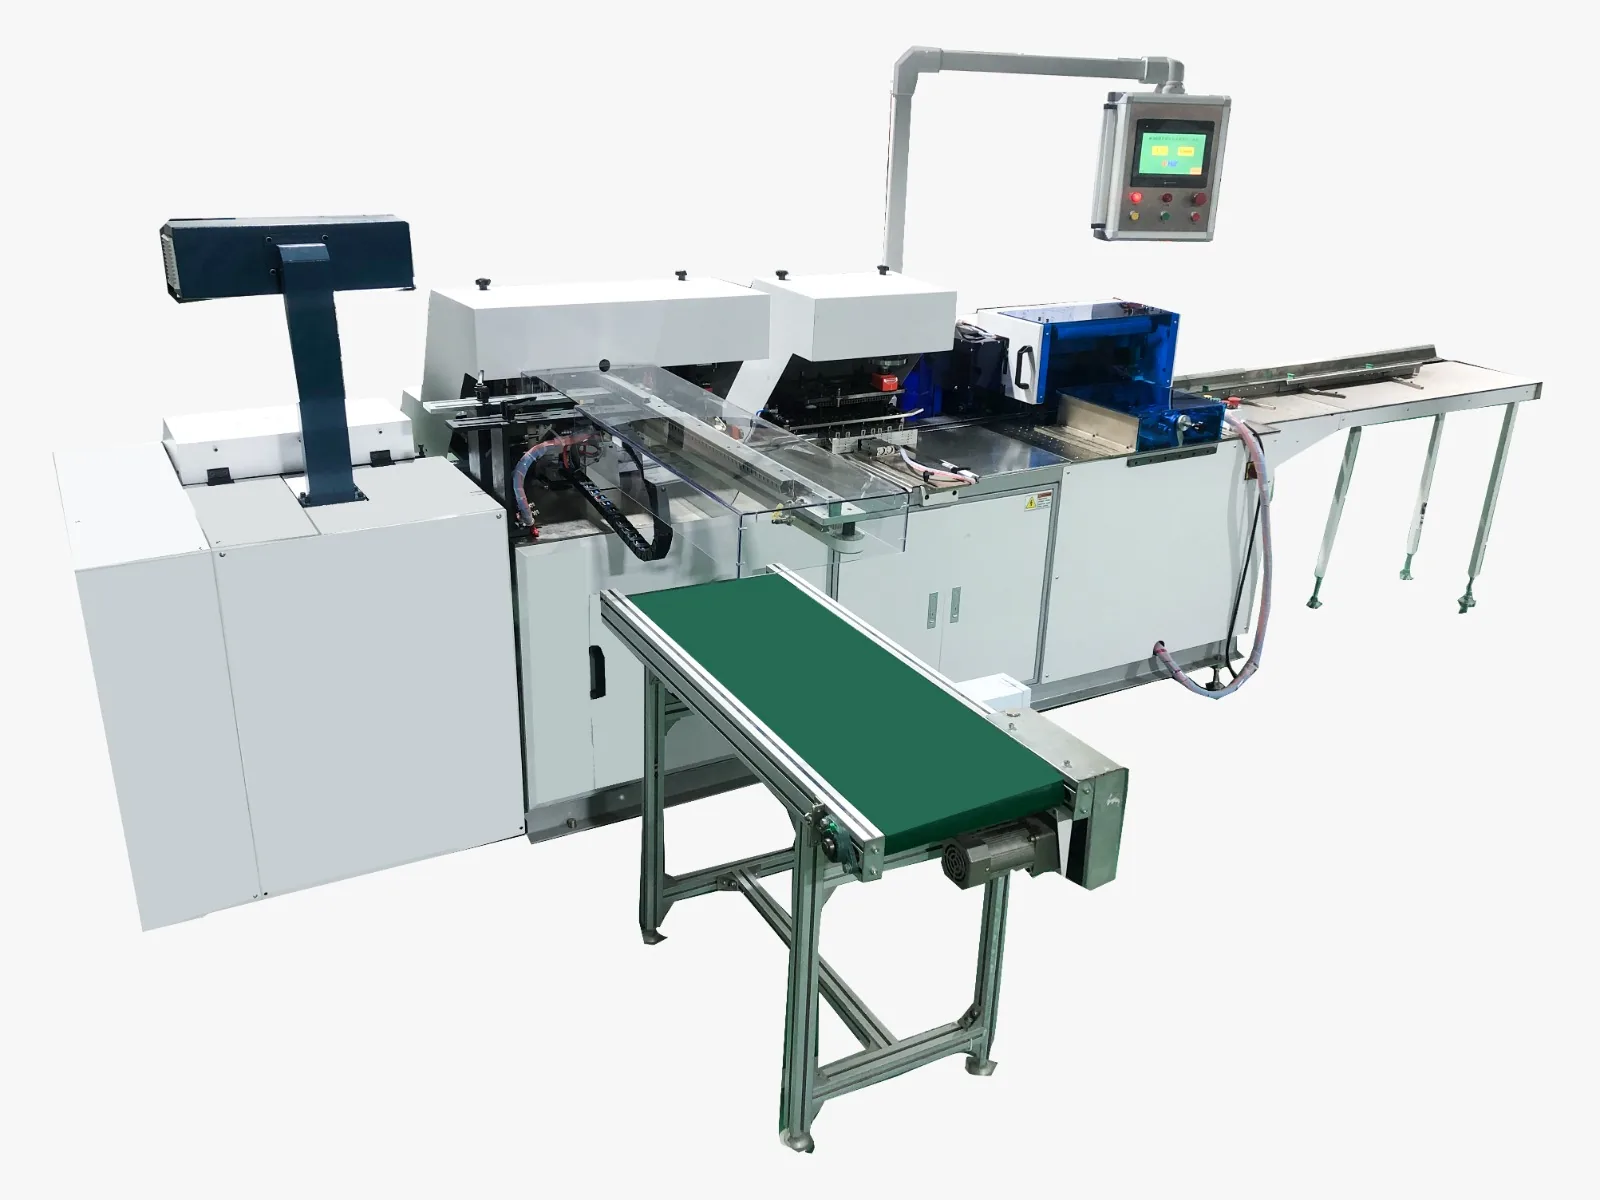
Tam otomatik esnek kapak (softcover) defter üretim hatları; bobin kağıdın açılmasından başlayarak flekso çizgi baskısı, sayfa katlama, harmanlama, delme, kapak ekleme ve Wire-O tel ciltlemeyi tek bir kesintisiz hatta birleştiren endüstriyel sistemlerdir. Bu hatlar, kuşe, bristol veya polipropilen (PP) esnek kapaklı okul defterleri ve bloknotların saatte 2.500 ile 4.000 adet gibi yüksek hızlarda sıfıra yakın el değmeden üretilmesini sağlar. Yüksek hızlı entegrasyon, ara istifleme ve taşıma maliyetlerini ortadan kaldırarak birim defter maliyetini minimuma indirir.
Geleneksel matbaa süreçlerinde baskı, harmanlama, delme ve spiral ciltleme ayrı atölye istasyonlarında gerçekleştirilir. Her aşama arasında palet taşıma ve bekleme süreleri oluşur. Tam otomatik esnek kapak hatları ise hammaddeden nihai paketlenmiş deftere kadar olan tüm adımları tek bir hat üzerinde senkronize eder.
Entegre Softcover Defter Üretim Hattının İstasyonları
Endüstriyel bir tam otomatik esnek kapak defter hattı genellikle sırasıyla şu ana modüllerden meydana gelir:
- Bobin Çözücü ve Flekso Baskı Kulesi: Kağıt bobininden çekilen şerit üzerine çizgili, kareli veya noktalı iç sayfa desenleri su bazlı mürekkeplerle iki taraflı flekso ünitelerinde basılır.
- Enine Kesim, Katlama ve Forma Harmanlama: Baskısı yapılan kağıt şeridi belirlenen forma ebadında giyotinle kesilir, katlanır ve belirlenen sayfa sayısına (örneğin 40, 60 veya 80 yaprak) ulaşacak şekilde üst üste istiflenir.
- Kapak Besleme İstasyonu: Önceden ofset veya serigrafi ile basılmış, laklanmış veya selefonlanmış esnek kapaklar (karton, Amerikan bristol ya da esnek plastik PP kapak) besleme magazininden vakumlu vantuzlarla çekilerek iç bloğun altına ve üstüne otomatik olarak yerleştirilir.
- Sürekli Delme Ünitesi: Bir araya getirilen iç blok ve kapaklar, servo kontrollü ağır hizmet delme kalıbına girer. Eş zamanlı olarak 3:1 veya 2:1 adım delikler açılır ve kağıt çapakları yüksek emişli vakum kanallarıyla tahliye edilir.
- Tel Besleme, Kesme ve Kapatma İstasyonu: Tel bobininden çekilen çift halkalı metal tel (Wire-O), sayfa genişliğine göre otomatik olarak kesilir, deliklere takılır ve pnömatik ya da servo pres çeneleriyle yuvarlak formda kapatılır.
- Köşe Yuvarlama ve Çıkış Konveyörü: İsteğe bağlı olarak defterin dış kenarlarına köşe yuvarlama (radius) işlemi uygulanır ve bitmiş defterler shrink paketleme ya da kolileme konveyörüne aktarılır.
| Üretim Yöntemi | Üretim Hızı (Adet/Saat) | İşlem Aşamaları | İstasyonlar Arası Palet Transferi | Operatör Sayısı |
|---|---|---|---|---|
| Ayrı İstasyonlu Klasik Yöntem | 400 - 800 | 4-5 bağımsız makine | Zorunlu (istif ve bekleme) | 4 - 6 Personel |
| Yarı Otomatik Sistem | 1.000 - 1.500 | Delme ve tel takma entegre | Kısmi transfer | 2 - 3 Personel |
| Tam Otomatik Entegre Hat | 2.500 - 4.000 | Bobinden paketlemeye tek hat | Yok (kesintisiz akış) | 1 - 2 Operatör (Gözetim) |
Esnek Kapak Malzemeleri ve Ciltleme Ayarları
Softcover defterlerde kapak malzemesi sert taslamalı mukavvalara göre daha incedir ancak kendi içinde farklı esneklik dinamiklerine sahiptir:
- Bristol ve Kuşe Karton (250 - 350 g/m²): En yaygın esnek kapak malzemesidir. Selefon kaplı yüzeyler delme sırasında statik elektrik oluşturabilir. Bu nedenle kalıp öncesinde antistatik barlar bulunmalıdır.
- Polipropilen (PP) Plastik Kapaklar: Suya ve yırtılmaya dayanıklı esnek plastik kapaklardır. PP malzemenin esneme katsayısı yüksek olduğundan, delme kalıbında bıçak boşluklarının çok hassas ayarlanması gerekir; aksi halde delik kenarlarında çapak ve uzama meydana gelir.
- Delik Marjini (Margin): Esnek kapaklarda deliklerin kenara uzaklığı genellikle 2,5 mm ile 3,5 mm arasında tutulur. Kapağın iç blokla birlikte aynı hizada katlanabilmesi için delik marjini iç sayfaların marjiniyle birebir örtüşmelidir.
Otomasyon Hattında Kalite Kontrol ve Sensör Teknolojisi
Yüksek hızlarda çalışan tam otomatik hatlarda hatalı bir bloğun hatta ilerlemesi yüzlerce defterin fireye ayrılmasına yol açabilir. Bu nedenle hat üzerinde akıllı sensörler devrededir:
- Çift Yaprak ve Eksik Blok Algılama: Ultrasonik sensörler, harmanlanan formaların ve beslenen kapakların kalınlığını milimetrenin yüzde biri hassasiyetinde ölçer. Eksik veya fazla yaprak tespit edildiğinde o blok ciltleme istasyonuna girmeden hattan tahliye edilir.
- Kalıp Sıkışma Koruması: Delme zımbalarının altına yerleştirilen basınç ve konum sensörleri, kağıt sıkışması anında sistemi mikro saniyeler içinde durdurarak kalıp kırılmalarını engeller.
- Tel Kapanma Optik Kontrolü: Kapatma presinden çıkan telin dairesel formu optik kameralarla taranır; açık kalan veya aşırı sıkışan teller algılanarak uyarı verilir.
Büyük ölçekli defter üretim projeleriniz için AB42C Otomatik Tel Ciltleme Makinesi ve delme hızını katlayan AP500 Ağır Hizmet Delme Makinesi çözümlerimizi inceleyebilir, sarf malzeme ihtiyaçlarınız için geniş stoklu tel spiral bobinlerimizi inceleyin bağlantısına göz atabilirsiniz. Tesisinize uygun hat yapılandırması için uzman ekibimizle iletişime geçerek ücretsiz danışmanlık alın üzerinden bizimle görüşebilirsiniz.
Sıkça Sorulan Sorular
Tam otomatik esnek kapak hatlarında hangi tel adımı kullanılır?
Okul defterleri ve standart softcover bloknotlarda cilt kalınlığı genellikle 12 mm'nin altında olduğu için 3:1 adım (inçte 3 halka) tel spiraller tercih edilir. Daha kalın defter ve ajandalarda ise 2:1 adım teller kullanılır.
Polipropilen (PP) plastik kapak delerken zımba pimlerinin körelmesi nasıl önlenir?
Plastik kapaklar delinirken sürtünme ısısı oluşur. Kalıp pimlerinin özel kaplamalı yüksek hız çeliğinden (HSS) imal edilmiş olması ve hatta basınçlı hava destekli soğutma/talaş tahliyesi bulunması pim ömrünü uzatır.
Tam otomatik hat ile yarı otomatik makineler arasındaki temel hız farkı nedir?
Yarı otomatik sistemlerde delme ve ciltleme operatörün desteyi elle beslemesiyle saatte 800-1.500 adet seviyesinde kalırken, tam otomatik hatlar bobinden bitmiş deftere kadar saatte 2.500-4.000 adet kesintisiz üretim yapabilir.
Bir üretim partisinden diğerine ebat değişim süresi ne kadardır?
Modern PLC kontrollü hatlarda hızlı kilit mekanizmalı delme kalıpları ve dokunmatik ekrandan çağrılan dijital reçeteler sayesinde ebat ve adım geçişi 5 ila 15 dakika içinde tamamlanabilir.