Matbaa Ciltleme Makinelerinde İş Güvenliği ve Periyodik İSG Bakım Protokolleri
6 Ağustos 2026
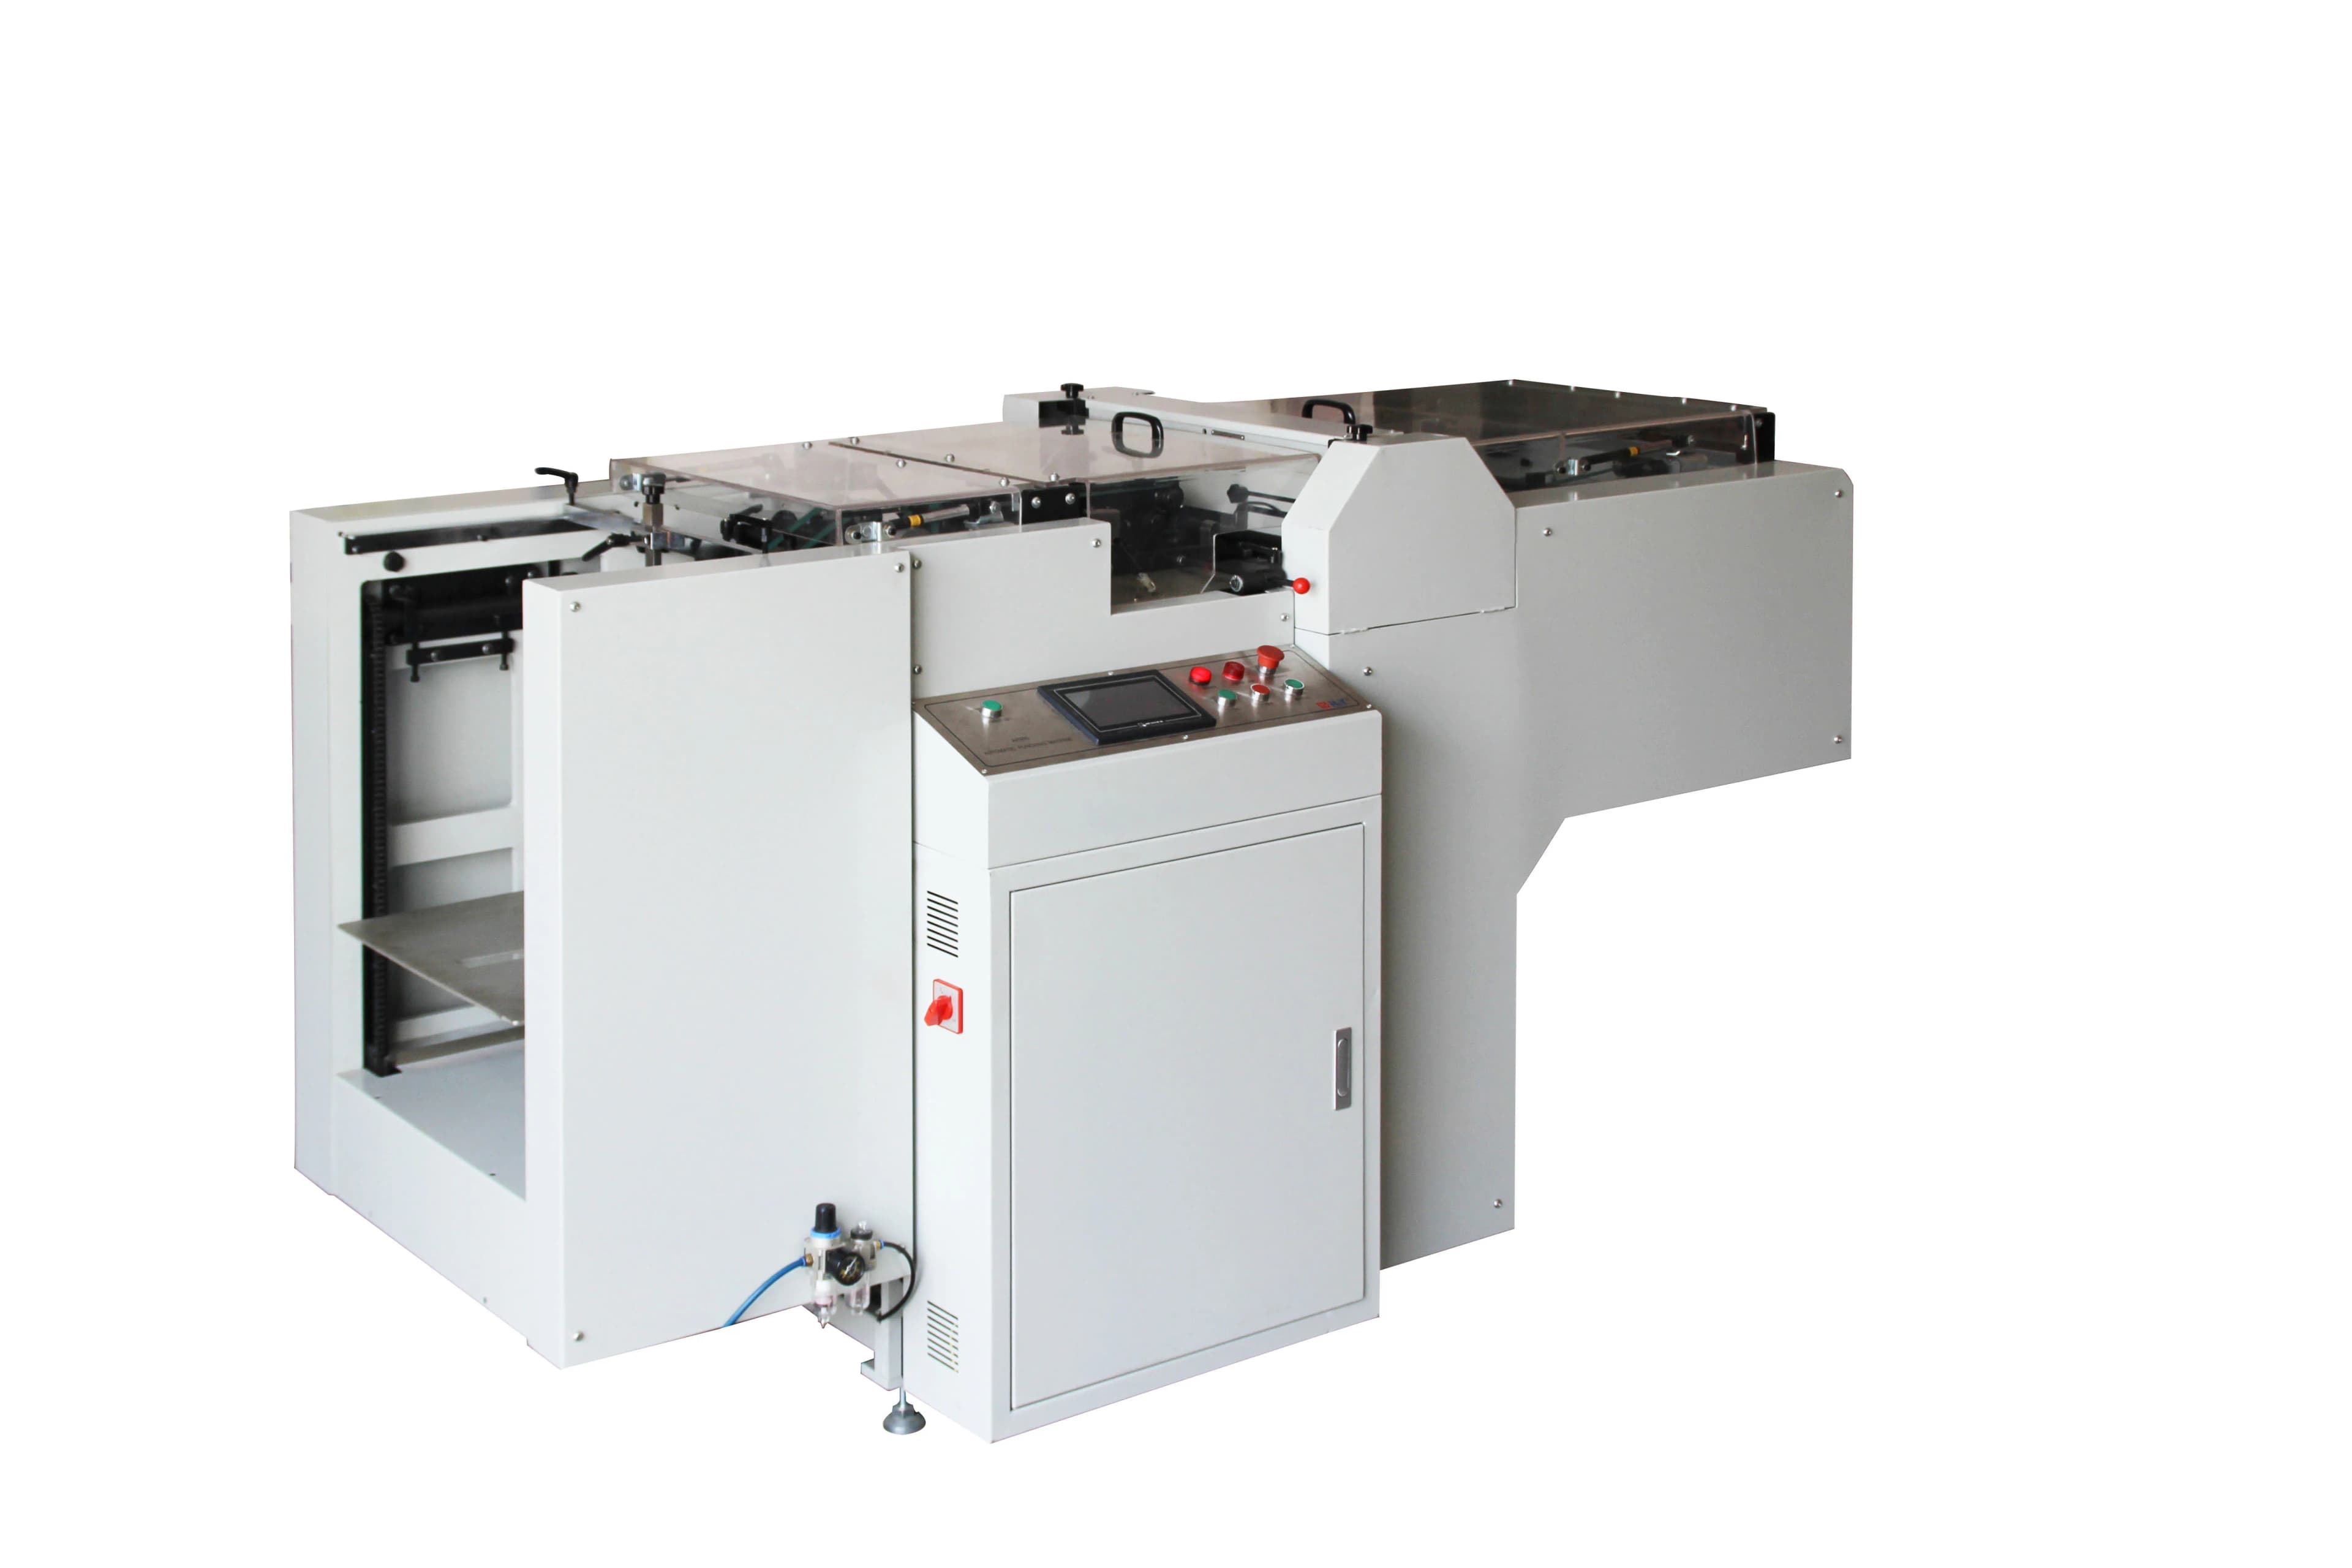
Ciltleme makinelerinde iş güvenliği ve periyodik bakım, yüksek hızlı delme presleri ve pnömatik kapatma çenelerindeki mekanik sıkışma, ezilme ve uzuv kaybı risklerini önlemek amacıyla uygulanan koruma prosedürleridir. Güvenli bir atölye ortamı; optik ışık bariyerleri, çift el kumanda tetikleri ve acil durdurma butonlarının eksiksiz çalışmasıyla sağlanır. Standartlaştırılmış günlük, haftalık ve aylık bakım protokolleri ise hem operatör sağlığını korur hem de delme kalıplarının ve tahrik ünitelerinin ömrünü uzatır.
Mücellithane ve ciltleme hatlarında çalışan personelin karşılaştığı risklerin başında, tonlarca baskı uygulayan delme eksantrikleri ve tel presleme mekanizmaları gelir. Operatörün dalgınlığı veya hatalı müdahaleler kalıcı iş kazalarına yol açabileceğinden, modern ciltleme makinelerinde uluslararası CE standartlarına uygun emniyet devreleri standart hale getirilmiştir.
Ciltleme Makinelerinde Temel İş Güvenliği Donanımları
Otomatik ve yarı otomatik delme ve tel ciltleme makinelerinde güvenli çalışmayı sağlayan başlıca teknik güvenlik bariyerleri şunlardır:
- Fotosel ve Optik Işık Bariyerleri: Delme tablası veya presleme alanının ön kısmına kızılötesi ışık perdesi yerleştirilir. Operatörün eli veya yabancı bir nesne bu koruma alanına girdiğinde, ışık demetinin kesilmesiyle birlikte makine döngüsü milisaniyeler içinde durdurulur ve hareketli mekanizma kilitlenir.
- Çift El Kumanda Düğmeleri: Elle besleme yapılan yarı otomatik makinelerde pres döngüsünü başlatmak için iki ayrı düğmenin aynı anda basılması zorunlu kılınır. Operatörün her iki eli de kumanda üzerinde olduğundan çene veya bıçak arasına uzanma riski ortadan kalkar.
- Mekanik Muhafazalar ve Manyetik Emniyet Switchleri: Hareketli kayışlar, zincir dişlileri ve eksantrik miller şeffaf pleksi veya sac kapaklarla örtülür. Manyetik sviçler, bu kapaklar açıkken motorun çalıştırılmasını engeller.
- Acil Stop Butonları (E-Stop): Makinenin operatör erişim noktalarında ve arka besleme istasyonlarında basmalı-kilitli mantar tipi acil durdurma butonları yer almalıdır. Bu butonlar elektrik ve pnömatik beslemeyi doğrudan keserek sistemi acil tahliyeye geçirir.
| Güvenlik Donanımı | Çalışma Prensibi | Hedeflenen Risk | Bakım ve Kontrol Sıklığı |
|---|---|---|---|
| Işık Bariyeri (Fotosel) | Kızılötesi demet kesildiğinde devreyi anında keser | Pres ve zımba sıkışması | Her vardiya başında test |
| Çift El Kumanda | Eş zamanlı iki butona basılmadan döngü başlamaz | Operatörün elini presleme alanına sokması | Haftalık elektriksel kontrol |
| Manyetik Güvenlik Sviçi | Kapak veya muhafaza açıldığında motoru durdurur | Dönen mil ve zincirlere kapılma | Aylık işlevsellik testi |
| Acil Durdurma Butonu | Ana güç devresini mekanik olarak kilitler | Acil müdahale gerektiren arıza ve sıkışmalar | Her vardiya başında kilit testi |
Periyodik Bakım Protokolleri ve Rutin Kontroller
Makinelerin arızasız ve güvenli çalışması, üretici kılavuzlarına uygun periyodik bakım takvimine bağlıdır:
Günlük Bakım (Vardiya Öncesi ve Sonrası)
Vardiya başlamadan önce acil stop butonları ve ışık bariyerlerinin tepki süresi boş döngüde test edilmelidir. Delme işlemi sırasında biriken kağıt ve mukavva talaşları basınçlı hava veya endüstriyel vakumla çekilerek kalıp yatağından arındırılmalıdır. Kalıp pimlerinde kılcal çatlak veya eğilme olup olmadığı gözle incelenmelidir.
Haftalık Bakım
Delme kılavuz blokları, lineer kızaklar ve kapatma çenesi mafsalları uygun viskoziteye sahip ince makine yağı ile yağlanmalıdır. Pnömatik şartlandırıcıların su tahliyesi yapılmalı, hava filtresi temizlenmeli ve hava basıncının önerilen bar seviyesinde (genellikle 5-7 bar) olduğu teyit edilmelidir. Gevşeyen cıvatalar ve kılavuz vidalar tork anahtarıyla kontrol edilmelidir.
Aylık ve Üç Aylık Kapsamlı Bakım
Eksantrik mil yatakları ve ağır yük taşıyan rulmanlar lityum bazlı gres ile greslenmelidir. Tahrik kayışlarının gerginliği ve zincir boşlukları ölçülmeli, aşınmış zincirler yenilenmelidir. Elektrik panosundaki kontaktörler ve klemens bağlantıları tozlardan arındırılmalı, topraklama hattının sürekliliği ölçülmelidir.
Bakım ve Arıza Müdahalesinde LOTO (Kilitleme-Etiketleme) Kuralı
Ciltleme makinelerinde kalıp değişimi, bıçak bileme veya tel sıkışmasını giderme gibi işlemler sırasında en büyük tehlike makinenin beklenmedik bir şekilde enerji almasıdır. Bu riskleri önlemek için LOTO (Lockout / Tagout - Kilitleme ve Etiketleme) protokolü uygulanmalıdır:
- Enerji Kesme: Makinenin ana şalteri kapatılır ve ana basınçlı hava vanası vanadan kapatılarak tahliye vanasıyla sistemdeki artık basınç boşaltılır.
- Fiziksel Kilitleme: Ana şalter üzerine operatörün veya bakım teknisyeninin kişisel asma kilidi takılır; böylece başka bir kişinin makineyi çalıştırması imkansız hale gelir.
- Etiketleme: Kilit üzerine müdahaleyi yapan personelin adı, tarihi ve yapılan işlem bilgisini içeren uyarı levhası asılır.
- Sıfır Enerji Doğrulaması: Başlat butonuna basılarak sistemde artık elektrik veya artık basınç bulunmadığı doğrulanır, ardından müdahaleye başlanır.
Tesisinizdeki üretim hattı için güvenli ekipmanları AP500 Ağır Hizmet Delme Makinesi veya CB-420 Yarı Otomatik Ciltleme Makinesi sayfalarımızdan inceleyebilir, bakım ve yedek parça talepleriniz için uzman ekibimizle iletişime geçerek ücretsiz danışmanlık alın kanalı üzerinden bize ulaşabilirsiniz.
Sıkça Sorulan Sorular
Delme makinesinde ışık bariyeri devreye girdiğinde makine hemen durmuyor, ne yapılmalı?
Frenleme balatasında aşınma, optik sensör camında tozlanma veya güvenlik rölesinde gecikme olabilir. Makine derhal durdurulmalı, enerji kesilmeli ve yetkili teknik servis tarafından fren ve röle devreleri incelenene kadar üretime alınmamalıdır.
Kalıp değiştirirken ve zımba pimleri temizlenirken hangi emniyet tedbiri alınmalıdır?
Kalıp tablasına müdahale etmeden önce ana şalter kapatılmalı, basınçlı hava hattı tahliye edilmeli ve LOTO güvenlik kilidi takılmalıdır. Zımba pimlerinin keskin uçlarına karşı koruyucu eldiven kullanılmalıdır.
Pnömatik tel kapatma preslerinde hava şartlandırıcısının bakımı ne sıklıkla yapılmalıdır?
Hava şartlandırıcısının su tutucu haznesi günlük olarak kontrol edilip boşaltılmalıdır. Yağlayıcı haznesindeki pnömatik yağ seviyesi haftalık olarak denetlenmeli ve azaldığında uygun viskozitede hava yağı ilave edilmelidir.
Çift el kumanda butonu neden tek elle basılacak şekilde sabitlenemez?
Çift el kumanda sistemleri operatörün iki elini de mekanik pres alanından uzak tutmak için tasarlanmıştır. Butonlardan birinin bantlanması veya köprülenmesi ciddi bir İSG kural ihlalidir ve kalıcı iş kazası riskini doğrudan artırır.