PP Foy ve Selefonlu Kapak Delme Teknikleri
15 Ekim 2026
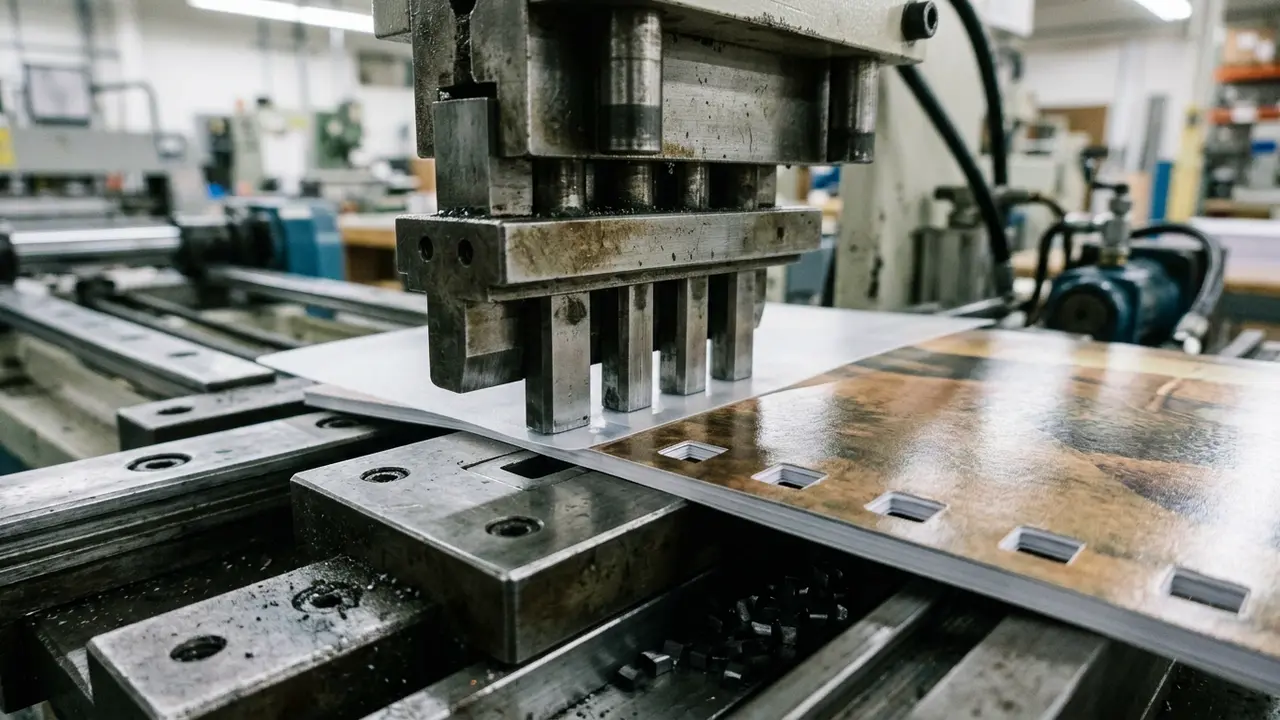
Selefonlu kapak ile PP (polipropilen) şeffaf kapak delme işlemi; mineral veya plastik film kaplamanın esneme katsayısı ve kesilme direnci nedeniyle standart 1. hamur ve kaplamasız kartonlardan farklı parametreler gerektirir. Tel spiral veya plastik helezon ciltleme öncesinde delik çevresinde laminasyon soyulması, liflenme, çapaklanma ve şeffaf plastikte delik büzülmesini önlemek için bıçakların son derece keskin tutulması, deste istifinin ince sınırlandırılması ve doğru delik marjininin verilmesi gerekir.
Matbaadan veya laminasyon parkurundan yeni çıkan selefonlu kapaklar parlak ya da mat yüzeyleriyle düzgün görünse de, giyotin ve delme kalıbı altına girdiğinde laminasyon filmi karton taşıyıcıdan ayrılma eğilimi gösterir. Aynı durum esnek polimer yapısına sahip PP şeffaf kapaklar ve UV lak uygulanmış yüzeyler için de geçerlidir. Delme parametreleri bu malzemelerin elastikiyetine göre ayarlanmadığında, binlerce liralık kapak partisi tele takılma aşamasında hurdaya ayrılabilir.
Selefon filmi delme anında neden soyulur?
Selefon (termal veya ıslak laminasyon), karton tabaka üzerine yüksek ısı ve basınç altında lamine edilen ince bir polimer (çoğunlukla BOPP) film tabakasıdır. Mat ve parlak çeşitleri bulunan bu film, delme zımbası aşağı indiğinde kartondan çok daha yüksek bir elastik gerilme direnci gösterir. Delme iğnesi aşağı hareket ederken önce üstteki plastik filmi delip kesmek, ardından alttaki selüloz gövdeye nüfuz etmek zorundadır.
Zımba iğneleri keskinliğini kaybettiğinde filmi doğrudan giyotin gibi kesmek yerine aşağıya doğru esneterek iter. Esneyen film, karton yüzeyindeki yapıştırıcı (EVA reçine) tabakasını bırakır ve delik ağzının çevresinde pul şeklinde soyulma başlar. Tırnakla kontrol edildiğinde delik çevresinde hava kabarcığı gibi beyazlamış, kalkık film halkaları görülür. Bu durum tel spiral kapatıldığında halkanın filmi daha da zorlamasına ve kapağın açılıp kapanırken yırtılmasına yol açar.
Soyulmayı tetikleyen ikinci etken vuruş ivmesi ve deste baskısıdır. Zımba aşırı yüksek vuruş darbesiyle indiğinde film ani çekme gerilimine dayanamayarak liflenir. Aynı şekilde destenin çok kalın tutulması durumunda üst tabakalardaki baskı filmi yana doğru gerer. Üçüncü kritik etken ise atölye sıcaklığıdır: 30°C üzerindeki sıcaklıklarda veya sıcak laminasyondan çıkar çıkmaz bekletilmeden tezgâha alınan kapaklarda yapışkan henüz tam kürlenmediği için film çok daha zahmetsizce kartondan sıyrılır.
PP şeffaf kapakların yapısal zorlukları ve delik büzülmesi
Polipropilen (PP) şeffaf veya buzlu kapaklar selülozik lif içermeyen, termoplastik polimer levhalardır. PP malzemenin esneklik modülü kartona kıyasla çok yüksektir; bu da malzemenin delme anında zımba çevresinde uzamasına ve zımba yukarı çekildikten hemen sonra geri toparlanarak (elastik büzülme) deliği daraltmasına neden olur. Örneğin 4,0 mm çapındaki bir kalıp iğnesiyle delinen PP levhada, delik soğuk toparlanma sonrasında 3,7 - 3,8 mm seviyesine gerileyebilir. Bu daralma telin delikten rahat geçmesini engeller ve sayfa çevirme direncini artırır.
PP kapaklarda karşılaşılan diğer sorun statik elektriklenme ve tabaka yapışmasıdır. Kesimden çıkan PP formalar birbirine vakum gibi yapışır. Kalın istif halinde delme tablasına sürüldüğünde tabakalar arasında kalan hava cepleri tabaka kaymasına ve eksen kaçıklığına neden olur. Bu nedenle PP kapaklar tablası antistatik hava üfleyicilerle havalandırılarak ve en fazla 5 ila 10 adetlik ince desteler halinde delinmelidir.
Ayrıca kör bıçak PP malzemeyi kesmek yerine basarak ezdiğinde deliğin kenarında beyaz gerilme halkaları (crazing) bırakır. Şeffaf kapakta bu beyaz halkalar gizlenemez, nihai üründe doğrudan kusur olarak göze çarpar. Bu kusuru önlemenin yolu kesme kenarı mikron seviyesinde honlanmış, çentiksiz sert krom veya karbür kaplı zımba iğneleri kullanmaktır.
Kapak türlerine göre delme parametreleri
Farklı kapak malzemelerinin delme davranışları aynı değildir. Başlangıç ayarları olarak aşağıdaki parametreler kılavuz alınmalı, malzeme partisi değiştikçe deneme vuruşuyla doğrulanmalıdır:
| Kapak türü | Tavsiye edilen deste (adet) | Vuruş karakteri | Zımba durumu | Kritik kalite noktası |
|---|---|---|---|---|
| Parlak selefonlu karton (250-300 gr) | 12 - 18 | Orta-yavaş, tok | Çok keskin | Delik kenarında film soyulması |
| Mat selefonlu karton (250-350 gr) | 10 - 15 | Orta-yavaş | Çok keskin | Mat filmde parlama ve beyaz çizgi |
| Bölgesel laklı kuşe karton (350 gr) | 8 - 12 | Yavaş, yumuşak | Çok keskin | Lak tabakasında çatlama ve dökülme |
| PP şeffaf levha (200 - 300 mikron) | 8 - 12 | Orta hız | Keskin | Statik yapışma ve hava boşluğu |
| PP şeffaf levha (500 - 800 mikron) | 4 - 6 | Yavaş, yüksek tork | Mükemmel honlanmış | Elastik büzülme, tel geçiş rahatlığı |
Tablodaki sayılar başlangıç standardıdır. Üretim öncesinde daima 5 kapaklık numune delinmeli, 10x büyüteçle delik ağızları taranmalıdır. Delik çevresinde kalkma veya lif döküntüsü saptanırsa istif kalınlığı derhal düşürülmelidir.
Delik marjini, delik adımı ve tel payı seçimi
Film kaplı kapaklarda en kritik tasarım parametrelerinden biri delik marjinidir (delik merkezinin kâğıt sırt kenarına olan mesafesi). Standart iç sayfalarda 2,5 - 3,0 mm marjin yeterli gelirken, selefonlu ve PP kapaklarda bu mesafe asgari 3,5 - 4,5 mm aralığına çekilmelidir. Dar marjin bırakıldığında, kapak açılıp geriye büküldüğünde tel halkasının uyguladığı tork delik ile kenar arasındaki ince köprüyü içten yırtar; selefon filmi yırtılmayı dıştan gizlese de karton taşıyıcı kırılır.
Delik adımı (pitch) seçiminde 3:1 (inç başına 3 delik) ve 2:1 (inç başına 2 delik) sistemleri bloğun toplam et kalınlığına göre belirlenir. Ancak kapak malzemesinin kalınlığı toplam blok hesabına mutlaka eklenmelidir. Özellikle 500 mikron ve üzeri çift PP kapak, bloğa doğrudan 1 mm üzerinde rijit kalınlık katar. Bu ilave kalınlık tel spiralin iç çapının daralmasına ve ilk/son formanın dönüşte kilitlenmesine sebep olabilir. Bu sebeple PP kapaklı ürünlerde tel çapı seçilirken teorik blok kalınlığına en az 1,5 - 2,0 mm çalışma toleransı ilave edilmelidir.
Delme sırası ve destek tabakası tekniği
Atölyelerde sıklıkla yapılan en büyük operasyonel hata, kapakları iç blok sayfalarıyla birlikte aynı istifte delmektir. Kuşe veya 1. hamur iç sayfaların yumuşak lif yapısı ile sert selefonlu kartonun veya kaygan PP levhanın delme direnci birbirine uymaz. Bıçak yumuşak iç sayfaya kolayca dalarken sert kapağa çarptığında micro seviyede esner, bu da destenin üstü ile altı arasında delik ekseni kaymasına (paralaks hatası) yol açar. Kapaklar ve iç sayfalar daima ayrı partiler halinde, kendi özel vuruş ve dayama ayarlarıyla delinmelidir.
Tek başına delinen kapaklarda alt ve üst yüzey hasarını sıfırlamak için "destek tabakası tekniği" uygulanmalıdır:
- Delme tablasına yerleştirilen kapak destesinin en altına ve en üstüne 200-250 gr ağırlığında birer tabaka hurda kuşe veya ofset karton yerleştirilir.
- Üstteki koruyucu karton, zımba iğnesinin selefonlu yüzeye ani çarpma şokunu sönümleyerek filmin doğrudan darbeyle yarılmasını önler.
- Alttaki destek kartonu ise zımbanın kapağın alt yüzeyinden çıkarken filmi dışarı doğru patlatmasını (blow-out) engeller; bıçağın deliği kâğıt liflerini temizce keserek terk etmesini sağlar.
- Bu destek tabakaları her 200 - 300 vuruşta bir yenilenir; deforme olmuş destek tabakası koruyucu özelliğini yitirir.
Sık yapılan delme hataları ve çözümleri
Delik kenarında selefon filminin kabarması: Kör zımba bıçağından veya aşırı hızlı vuruştan kaynaklanır. Zımba iğneleri bilenmeli, vuruş hızı düşürülmeli ve deste adedi azaltılmalıdır.
PP kapakta deliğin tele dar gelmesi: Malzemenin elastik büzülmesinden kaynaklanır. Kalıp zımba çapı 0,2 mm genişletilmeli veya tel spiral çapı bir üst standart boyuta çıkarılmalıdır.
Delik ağzında beyazlama (stres çatlağı): Mat selefonda veya kalın PP levhada zımba körelmesi ya da kalıp zımba-matris boşluğunun gereğinden dar olmasından ileri gelir. Bıçak-matris toleransı kontrol edilmelidir.
Kapak ve iç sayfaların ciltte aynı hizada durmaması: Kapak ve iç sayfaların aynı dayama ayarıyla delinmemesinden doğar. Her iki malzeme için yan gönye dayamaları mikrometrik cetvelle kontrol edilmeli, ilk delik ekseni referans alınmalıdır.
Sıkça sorulan sorular
Selefonlu kapakta delik çevresi neden soyulur? Bıçak körleştiğinde filmi keskin bir hatla kesmek yerine iter ve çeker. Bu çekme kuvveti, filmin altındaki laminasyon yapıştırıcısını kartondan ayırır ve delik ağzında kalkık halkalar oluşturur. Keskin zımba kullanımı, yavaş vuruş ve ince istif soyulmayı tamamen engeller.
PP kapak delerken delikler neden kalıptan küçük çıkar? Polipropilen esnek bir termoplastiktir. Zımba deliği delip geri çekildiği anda kestiği çevre içe doğru toparlanarak elastik büzülme yapar. Bu daralmayı telafi etmek için ya delme kalıbı çapı geniş tutulmalı ya da tel çapında ekstra pay bırakılmalıdır.
Kapak ile iç sayfalar aynı anda delinebilir mi? Hayır. Sert kapak ile yumuşak iç sayfaların kesilme direnci farklı olduğundan bıçak açısı kayar, delikler aynı dikey eksende çıkmaz. Kapaklar ayrı bir ayarla delinmeli, sonrasında harmanlanarak tele takılmalıdır.
Mat selefonda delik çevresindeki parlama nasıl önlenir? Mat selefondaki sürtünme izleri ve parlama, zımba çenesinin yüzeye aşırı basınç yapmasından veya zımba iğnelerinde reçine birikmesinden kaynaklanır. Destek kartonu kullanımı ve bıçakların periyodik olarak teflon yağlı bezle temizlenmesi bu lekelenmeleri giderir.