Kırım ve Kesim Toleransları: Ciltleme Kalitesinin Temeli
9 Ekim 2026
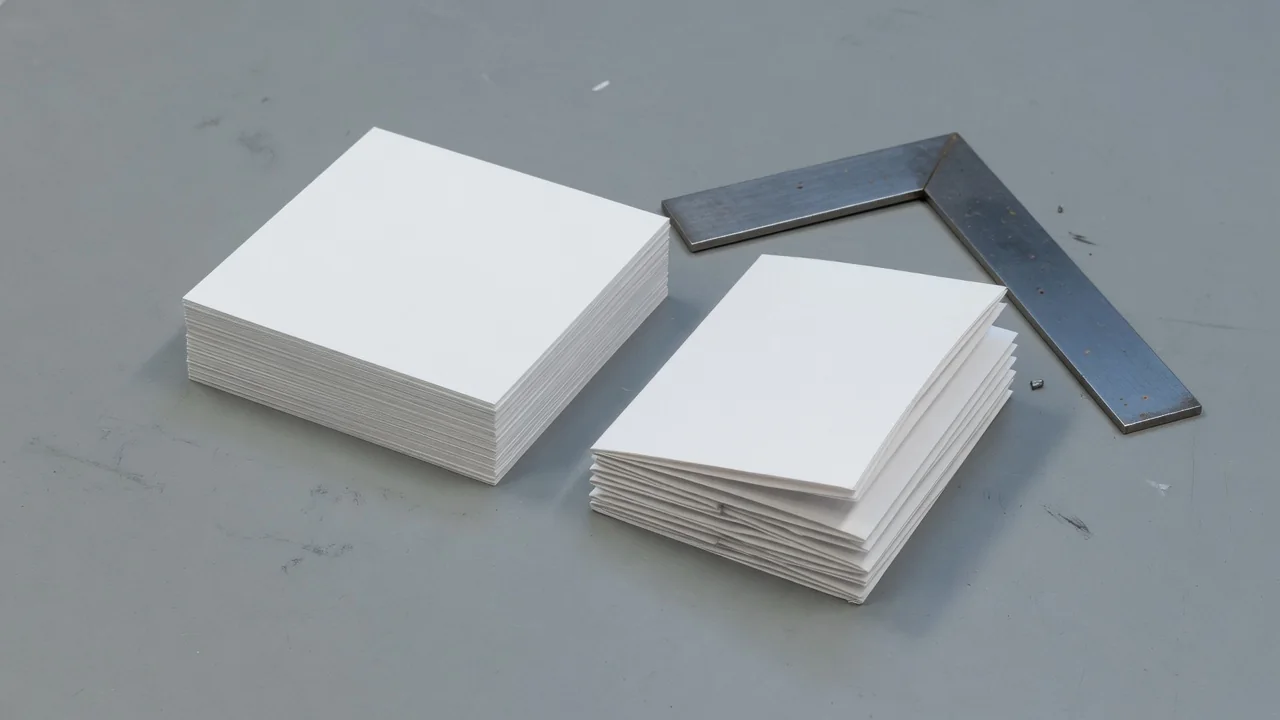
Delik hizalamasında ve cilt kenarında yaşanan sorunların önemli bir kısmı doğrudan delme makinesinden değil, öncesindeki giyotin kesim ve kırım aşamalarındaki tolerans sapmalarından kaynaklanır. Delme makinesinin dayamaları ne kadar hassas kurulursa kurulsun, tezgâha gelen blokların boyutları birbirinden farklıysa delik marjini bloktan bloğa kayar.
Atölyede seri spiralli defter veya takvim işi işlenirken operatörün sıkça karşılaştığı durumlardan biri, ilk formaların kusursuz çıkması, ardından deliklerin kenara tehlikeli biçimde yaklaşması ya da uzaklaşmasıdır. Delik marjini daraldığında tel takma zorlaşır ve sayfa çevrilirken kenar yırtılması riski doğar; marjin gereğinden geniş kaldığında ise sayfa dönüşü kasar ve estetik denge bozulur. Çoğu zaman ilk şüphe delme dayamalarına yönelse de asıl kök neden giyotinde kesilen bloklar arasındaki milimetrik ebat farkıdır.
Kesim Toleransının Ciltleme Kalitesine Etkisi
Delme makineleri mekanik veya pnömatik dayamalarla çalışır; blok sabit referans yüzeylerine yaslanır ve delici pimler belirlenen çizgide kâğıdı deler. Bu operasyonun temel varsayımı, tezgâha beslenen her bloğun aynı dış ölçüye ve dik gönyeye sahip olmasıdır.
Varsayım bozulunca kayma, dayamanın yaslandığı kenardan gelir. Delik payı, bloğun yaslandığı sırt veya baş kenarı milimetrik oynadıysa oynar. Karşı kenardaki fazla pay, dayama o kenara basmıyorsa deliği kaydırmaz; yalnızca dış ölçüyü değiştirir. Bir milimetrelik sırt kayması, delik merkezini de bir milimetre kaydırır.
Gönyesi kaçık blok dayamaya tam oturmaz. Delik sırası kenara paralel gitmez, açılı delinir. Kesimde tabakalar kaydıysa deste üstü ile altı farklı ölçüde çıkar. Üst yaprak doğru marjinde delinirken alt yaprak yırtılma sınırına dayanabilir.
Kırımlı formaların bir araya getirilmesiyle oluşturulan bloklarda da benzer bir mekanizma işler. Kırım çizgisi hassas ayarlanmamış bir forma, blok içinde potluk yapar. Pot yapan blok delme tablasında düzgün ezilmez ve delikler düzensiz derinlikte açılır.
Giyotin Kesimde Kritik Kontrol Noktaları
Ciltlenecek bloklarda genel matbaa toleransları yeterli koruma sağlamaz. Standart tabaka işlerinde kabul edilebilen geniş sapmalar, spiralli ve telli ciltlemede doğrudan montaj hatasına dönüşür.
Kesim hassasiyetini etkileyen temel mekanik unsurlar şunlardır:
- Bıçak keskinliği ve açısı: Kör bıçak kâğıdı kesmek yerine lifleri iter. İtme kuvveti, destenin alt katmanlarında geriye doğru kaymaya neden olur. Bu durum deste içinde basamaklı kesim yaratır.
- Baskı pabucu basıncı: Kâğıt gramajına ve yüzey kayganlığına göre pabuç basıncı ayarlanmalıdır. Kuşe ve laklı tabakalarda düşük basınç kesim anında destenin öne kaymasına yol açar; aşırı basınç ise kâğıt sırtında ezilme izi bırakır.
- Deste yüksekliği: Deste yüksekliği arttıkça bıçağın esneme payı ve kesim sapması katlanır. Ciltleme öncesi kesimlerde deste yüksekliğini düşük tutmak boyutsal tutarlılığı doğrudan iyileştirir.
Kesim sonrasında destenin üstünden, ortasından ve altından alınan tabakalar çakıştırılarak ışık altında incelenmelidir. Kenarlarda basamak veya tırnak hissediliyorsa pabuç basıncı, deste boyu ve bıçak keskinliği gözden geçirilmelidir.
Kırım Hassasiyeti ve Blok Presleme
Kırımlı formaların spiral ciltlemeye girdiği üretimlerde kırım yerinin doğruluğu kümülatif hata yaratır. Çok formalı bir defter veya ajanda bloğunda her formada meydana gelen küçük sapmalar üst üste bindiğinde sırt bölgesinde belirgin bir kademelenme oluşur.
Kırım çizgisi kâğıt lifine paralel gider. Life dik kırımda tabaka çatlar; delik köprüsü de aynı yerde zayıflar. 170 g/m² ve üzeri kapak ile forma, kırımdan önce pilyajlanır. Pilyajsız yüksek gramaj sırtta çatlar ve kabarır.
Taze kırımın içinde hava kalır, sırt kabarık durur. Preslenmemiş blokta pim kâğıdı sıkıştırmadan deler; delik ağzı patlar. Delmeden önce bloğu hidrolik veya mekanik preste dinlendirmek, gerçek kalınlığı ve buna uygun tel çapını görmeyi sağlar. Çift halkalı tel (Wire-O) kare veya dikdörtgen delik, plastik helezon yuvarlak delik ister. Kenar marjini ikisinde de kesim ölçüsüne bağlıdır; delik formu birbirinin yerine geçmez.
Hedef Tolerans Değerleri ve Denetim
Aşağıdaki paylar bir ulusal standart değildir. Spiralli ve çift halkalı tel işte birçok atölyenin kendi hedefi olarak kullandığı sıkı değerlerdir. İşe başlamadan kumpasla ölçülür; tutmuyorsa hedef, kâğıda ve makineye göre daraltılır.
| Operasyon | Geniş ticari işte sık görülen sapma | Cilt öncesi atölye hedefi | Kontrol |
|---|---|---|---|
| Giyotin ebat kesimi | ±1,0 mm | ±0,5 mm | Kumpas, çelik cetvel |
| Kırım çizgisi konumu | ±1,0 mm | ±0,5 mm | Şablon veya numune mastarı |
| Blok gönye sapması | 1,0 mm | 0,5 mm | Hassas gönye |
| Delik kenar marjini | ±0,8 mm | ±0,4 mm | Kumpas |
| Kapak ile blok ebat uyumu | 1,5 mm | 0,5–0,8 mm | Üst üste çakıştırma |
| Deste içi yaprak farkı | 1,0 mm | 0,3–0,5 mm | Işık tablası, kenara dokunma |
Kapak ile iç blok arasındaki ebat farkı özellikle taslamalı veya yarı sert kapaklı işlerde belirleyicidir. Kapağın iç bloktan küçük kalması sayfaların dışarı taşmasına ve nakliye sırasında ezilmesine yol açar; aşırı büyük kapak ise telin estetik duruşunu bozar. Kapak ile iç bloğun mümkünse aynı kesim parametreleriyle hazırlanması bu uyumu korur.
Delme Öncesi Giriş Kalite Kontrolü
Kesim veya kırım tezgâhından çıkan partiler doğrudan delme makinesine aktarılmamalıdır. Üretim hattı girişinde uygulanacak kısa bir giriş kontrolü, ciltleme aşamasında yaşanabilecek duruşları ve malzeme israfını önler.
Paletten birkaç blok seçilir; en ve boy kumpasla doğrulanır. Seri delmeye geçmeden tek blok delinir. Deliklerin kenara mesafesi, adımı ve pim merkezleri bu parçada bakılır. Tel çapı ve blok kalınlığına göre kenar marjini seçilir. Kalın blokta telin dönmesi için delik biraz daha içeride durur. Bu ayar ancak kesim ölçüsü sabitken anlamlıdır. 3:1 tel ince blokta, 2:1 tel daha kalın blokta kullanılır; adım değişince delik aralığı da değişir, eski kalıpla devam edilmez.
Ölçüm aletlerinin periyodik kalibrasyonu da unutulmamalıdır. Cetvel kenarlarındaki aşınmalar veya kumpasın sıfırlama hatası, operatörün doğru ayar yaptığını sanırken tolerans dışına çıkmasına neden olabilir.
Atölye Ortamı ve Malzeme Stabilitesi
Kâğıt ortam şartlarına duyarlı organik bir malzemedir. Üretim alanındaki sıcaklık ve bağıl nem dalgalanmaları tabakaların kenar almasına veya büzüşmesine yol açabilir. Sabah saatlerinde kesilen tabakalar ile öğleden sonra işlenenler arasında nem farkından dolayı boyutsal genleşme yaşanabilir.
Bu dalgalanmayı sınırlandırmak için atölye ortamında bağıl nemin dengede tutulması, kesilmiş blokların streç filmle sarılarak bekletilmesi ve soğuk depodan gelen malzemenin ortam sıcaklığına uyum sağlamadan kesime alınmaması gerekir. Boyutsal kararlılığı korunmuş bir malzeme, hem giyotin bıçağında stabil kalır hem de delme makinesinde dayamalara tam oturur.
Sıkça Sorulan Sorular
Delik hizasında kayma görüldüğünde ilk olarak hangi ayar incelenmelidir? Delme makinesinin dayamaları değiştirilmeden önce farklı blokların giyotin kesim ölçüleri ve gönyeleri kumpasla kontrol edilmelidir. Bloklar arasında ebat farkı varsa sorun kesimdedir.
Kırım kaçıklığı tel ciltlemeyi nasıl aksatır? Kırımı kaçık forma sırt bölgesinde şişkinlik ve potluk yapar. Bu durum bloğun delme tablasında dengesiz durmasına, deliklerin eğik açılmasına ve tel takma sonrasında sayfaların birbirine takılmasına neden olur.
Deste yüksekliğini azaltmak kesim kalitesini nasıl etkiler? Deste yüksekliği azaldığında bıçağın kesme direnci düşer ve esneme engellenir. Böylece destenin en altındaki tabakalar ile en üstündeki tabakalar arasındaki boyutsal basamaklanma en aza iner.
Kapak ve iç blok kesimi neden ayrı ayrı prova edilmelidir? Kapak kartonu ile iç sayfa kâğıtlarının esneme katsayısı ve kesim esnasındaki pabuç tepkisi farklıdır. İki parça birleştirilmeden önce mastar üzerinde çakıştırılarak kenar payları doğrulanmalıdır.