Harmanlama Süreci ve Ciltleme Hattı Entegrasyonu
10 Ekim 2026
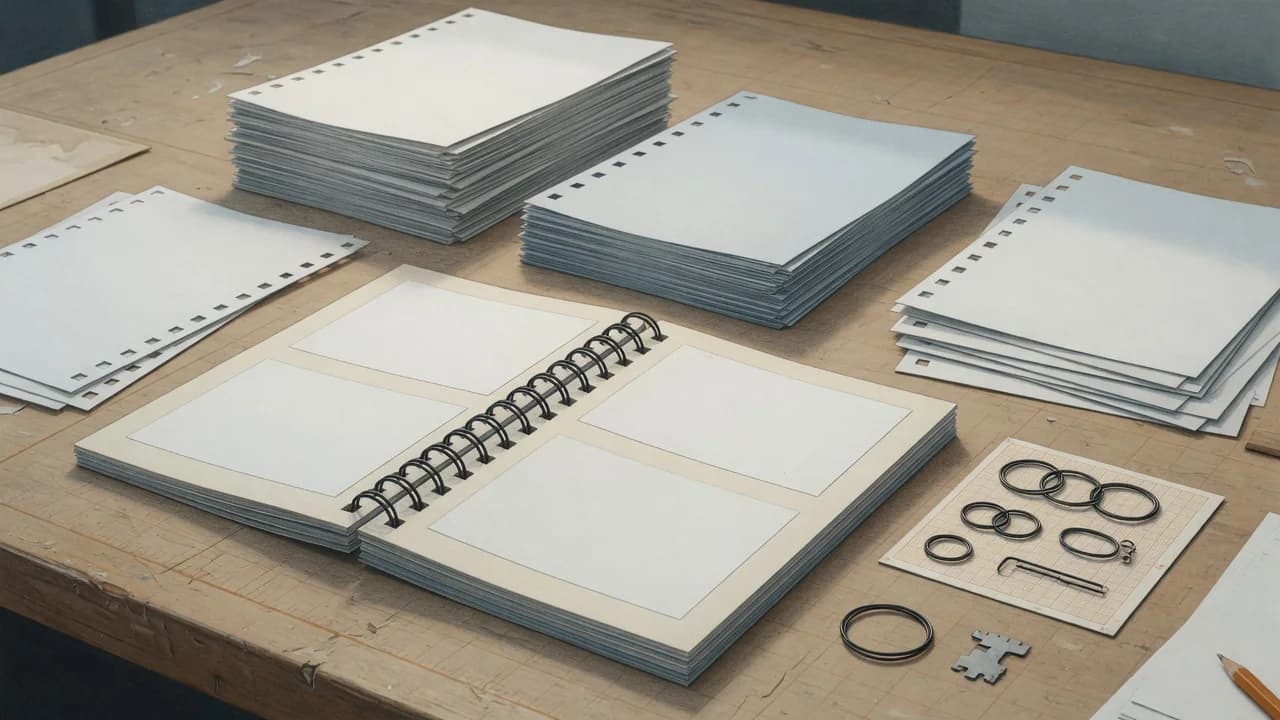
Delme ve tel takma makineleri önlerine gelen bloğu sırayı sormadan işler. Forma 7 ile forma 8 yer değiştirmişse hata ancak son kontrolde veya müşteride görünür. Bedeli ise cilt sökümü, yeniden dizim ve yeniden ciltlemedir. Harmanlama bu yüzden hattın ilk ve en sessiz fire kaynağıdır: hata dizimde yapılır, faturası ciltlemeden sonra çıkar.
Harmanlama Hattın Neresinde Durur
Harmanlama, baskıdan çıkan formaların veya tek tabakaların bitmiş ürünün sayfa sırasına göre üst üste getirilmesidir. 64 sayfalık bir katalog 16’lık formalarla basıldıysa elde 4 forma vardır; her biri kendi istasyonuna konur ve 1’den 4’e doğru dizilir. Ajanda ve defter işinde iç forma, ayraç, kapak ve varsa kuşe insert aynı sette birleşir.
Tipik akış şöyledir: harmanlama, gerekirse sırt presi, delme, tel veya helezon takma, kapatma, son kesim ve kontrol. Delik adımı ve kenar marjini ancak blok ebadı ve sırası doğruysa anlam taşır. Sırası bozuk bir blok kusursuz delinse de ürün bozuktur.
Küçük atölyede dizim ayrı masada yapılır, bloklar kasayla delmeye taşınır. Orta ölçekte harman kuleleri çıkar, setler hâlâ kasa ile yürür. Inline düzenekte kule çıkışı besleme bandıyla delmeye bağlanır. Entegrasyon arttıkça ara taşıma, bekleme ve setlerin birbirine karışması azalır. Hız tek başına artmaz; hattın en yavaş istasyonu tempo belirler.
Manuel Dizimde Hata Nereden Gelir
Operatör her istasyondan bir forma alır, kenarları çakıştırır ve seti kenara koyar. On formalı bir işte her set on alma hareketidir. Tiraj binlere çıktığında hareket sayısı, dikkat süresini aşar. İlk saatlerde hata seyrektir; vardiya ilerledikçe atlama ve çift alma artar. Program her işi sabah vardiyasına sığdıramaz.
Sık görülen dört hata vardır:
- Çift alma. Yeni kesilmiş, statik yüklü veya nemi düşük kâğıt yapışır. İki forma tek gibi gelir, sette bir imza fazla, bir sonrakinde eksik kalır.
- Atlama. Bir istasyon pas geçilir. Sayfa sayısı eksiktir, sırt incelir, tel çapı o bloğa göre gevşek kalabilir.
- Yanlış istasyon. Forma yanlış rafa konur. Baskı izi benzer kapaklarda bu hata gözle geç fark edilir.
- Yön hatası. Forma ters veya baş aşağı durur. Delik sırtın karşı kenarına denk gelir.
Yer de maliyettir. Yirmi formalı bir iş yirmi raflık masa ister. Forma taşımak, biten rafı beslemek ve biten setleri kasalamak, dizimin kendisinden uzun sürebilir. Masa atölyenin ortasında malzeme akışını keser.
Manuel hatta bile üç kontrol işe yarar. Her formanın sırt kenarına küçük bir sıra işareti (sıralı siyah kare veya kesik çizgi) basılır; tamamlanmış destede işaretler merdiven gibi ilerlemelidir. Kırık merdiven, atlanan veya yer değiştiren formayı gösterir. Vardiya başında, ortasında ve iş bitiminde birer set sayfa sayfa açılır. Çift alma şüphesinde deste köşesi yelpaze gibi havalandırılır.
Kule Nasıl Alır ve Nasıl Durur
Otomatik kulede her istasyon bir formaya ayrılır. Emişli veya sürtünmeli alıcı her çevrimde bir tabaka bırakır. Formalar bant üzerinde üst üste biner, çıkışta set oluşur.
İş gören kulelerde istasyon başı en az iki kontrol bulunur: boş alma ve çift alma. Çift alma çoğunlukla ultrasonik kalınlık ölçümü veya optik kenar okumasıyla ayrılır. Bazı hatlarda her formaya basılan farklı bir işaret kamerayla doğrulanır. Sensör hata görünce makine durur veya hatalı seti ayırma cebine atar. Ayırma cebi dolmadan boşaltılmazsa hatalı set yeniden iyi çıkışa karışabilir. Bu kuralı vardiya talimatına yazın.
İstasyon sayısı, tek geçişte harmanlanabilecek forma sayısına eşittir. İş istasyonu aşarsa set iki geçişte kurulur ve ara desteler elle veya ikinci bantta birleştirilir. İkinci geçiş, birinci geçişin kazancının bir kısmını geri yer. Kule seçerken bugünkü ortalama işe değil, tekrar eden en kalabalık formaya bakın. Katalog sezonu 16 imza getiriyorsa 10 istasyon sizi sürekli iki geçişe bağlar. Tedarikçiye sorun: istasyon sayısı, en küçük ve en büyük tabaka, çalıştığınız gramaj aralığı ve sizin kâğıdınızdaki gerçek çevrim. Katalogdaki üst hız, ince ve tok bir kâğıtla, az istasyonla ölçülmüş olabilir. Hamur, kuşe ve karton aynı ayarda yürümez.
Hattı Üç Seviyede Bağlamak
Kuleyi hatta bağlamanın üç kademesi vardır. Hangisinin size uyduğu tirajdan çok, günde kaç kez iş değiştirdiğinize ve delme kapasitesine bağlıdır.
| Seviye | Akış | Ne kazanılır | Nerede takılır |
|---|---|---|---|
| Ayrı kule | Set kasaya iner, delmeye taşınır | Dizim hatası ve işçilik düşer | Taşıma ve kasa karışması sürer |
| Bantlı besleme | Kule çıkışı delme beslemesine yürür | Ara stok ve karışma kalkar | Hat, yavaş makinenin hızına iner |
| Inline | Harman, delme ve cilt tek geçişte | İşçilik ve ara fire azalır | Kurulum ve hız dengesi katılaşır |
İkinci seviyede kule saatte delmenin kaldırabileceğinden hızlı set basarsa bantta yığılma olur. Yığılmayı önlemek için kuleyi delmenin temposuna kilitleyin veya araya kısa bir biriktirme bandı koyun. Biriktirme, delmedeki kısa duruşta kulenin boşuna durmasını engeller. Bant yüksekliği delme beslemesinin yüksekliğiyle aynı olmalıdır. Yan dayamalar set kenarını gönyeye alır. Elektrik, basınçlı hava ve acil stop tek hatta planlanır. Her makinenin kendi acil stopu, bandı da kesmelidir.
Üçüncü seviye yüksek ve tekrar eden defter, bloknot ve takvim tirajında anlamlıdır. İş çeşitliliği yüksek, her sipariş birkaç yüz set ise inline kurulum süresi kazancı yer. O durumda kuleyi orta ve uzun işe ayırıp kısa işi işaretli manuel masada tutmak daha sakin bir program verir.
Bağlantıdan önce tedarikçiye üç şeyi yazıyla sorun: besleme yüksekliği, kabul edilen blok ebadı, hızın nasıl senkronlandığı. “Uyar” cevabı yetmez. Numune formayla kuru çalışma isteyin.
İlk Hafta ve Günlük Ayar
Kule geldikten sonra operatör bir süre her seti gözle açmak ister. Bırakın açsın. Sensörün yakaladığı hatalı seti aynı gün gösterin. Güven, broşürden değil bu karşılaştırmadan gelir.
Her kâğıt grubu için bir ayar kartı tutun ve makinenin yanında asılı kalsın:
- İstasyon yükleme yönü ve forma başı (baskı üstte mi, sırt hangi kenarda).
- Emiş veya sürtünme basıncı. Kuşe ile 1. hamur aynı değerde yürümez. Basınç yüksekse çift alma, düşükse boş alma artar.
- Sensör eşiği ve ayırma cebinin kontrol aralığı.
- Vakum filtresi. Toz filtresi tıkayınca alıcı zayıflar. Suçu hemen mekaniğe vermeden filtreye bakın.
- Sensör gözü. Kâğıt tozu birikince sağlam sensör körleşir. Vardiya başında kuru bez yeter.
Statik, kışın ısıtılan ve nemi düşen atölyede çift almayı büyütür. Kâğıdı istasyona yığmadan önce havalandırın. Atölye nemini ölçün. Üreticinin verdiği çalışma aralığının dışındaysanız nemlendirme veya antistatik önlemi sorun. Topraklama gevşekse sprey tek başına yetmez.
İş değişiminde ilk iş sıra işaretini ve ilk yirmi seti kontrol etmektir. Delik hizası ancak ondan sonra tam hıza alınır. Rastgele bir set daha, vardiya ortasında açılır. Sensör günlüğü varsa duruş nedenini (çift, boş, sıkışma) not edin. Aynı istasyon tekrar ediyorsa o rafın alıcısı veya o formanın kesim çapağı bozuktur.
Kayış, rulman ve alıcı lastiklerinin periyodik kontrolünü üretici takvimine bırakın. Aşınan lastiği “idare eder” diye bırakmak, bir hafta sonra açıklanamayan atlamalara döner.
Otomasyon Kararını Atölyeden Ölçün
Eşik, katalogdaki hız değil, sizin harman saatinizdir. Bir ay boyunca dizime giden adam-saat, sökülüp yeniden ciltlenen adet ve teslimi harman yüzünden kayan işleri yazın. Kule teklifindeki kurulum süresi ve sizin gerçek kâğıdınızdaki çevrim ile karşılaştırın. Fiyat, taksit ve geri dönüş süresi tedarikçi teklifinden okunur. Bu yazıdaki hiçbir tempo, o hesabın yerine geçmez.
Kısa ve sık değişen işte kurulum, dizimden uzun sürebilir. Tekrar eden orta ve uzun tirajda aynı kurulum bütün siparişi taşır. İkinci el kule düşünüyorsanız sensörün çalıştığını, yedek alıcı lastiğinin bulunduğunu ve bandın sizin delme yüksekliğinize geldiğini yerinde deneyin.
Sıkça Sorulan Sorular
Kule kaç formayı tek geçişte dizer? İstasyon sayısı kadar. On iki istasyon, on iki formaya kadar tek geçiş demektir. Fazlası iki geçiş ve ara birleştirme ister. Siparişinizde tekrar eden en yüksek forma sayısına küçük bir pay ekleyerek sorun.
Sensörlü kule son kontrolü kaldırır mı? Hayır. Çift ve boş almayı büyük ölçüde ayırır. Yanlış rafa yüklenmiş forma, sensör kalınlığı doğru gördüğü sürece geçebilir. Sıra işareti ve vardiya içi açarak bakma yerinde kalır.
Set doğrudan delmeye girebilir mi? Besleme yüksekliği ve hız uyuyorsa kasa aradan çıkar. Çıkışa yan dayama koyun, delme genişliğini blok ebadına alın, ilk setlerde delik marjini ve sayfa sırasını birlikte kontrol edin. İkisi de tutuyorsa hattı çalışma temposuna getirin.
Kısa tirajda kule açmaya değer mi? Kurulum, işin dizim süresini geçiyorsa o siparişi manuel masada tutun. Ay içinde aynı formanın çok tekrar ettiği kısa işler ise kulede tek kurulumla arka arkaya akabilir. Kararı tek siparişten değil, haftalık iş listesinden verin.