Tel Defter ve Ajanda Ciltleme Makinesi Rehberi: Wire-O
6 Ağustos 2026
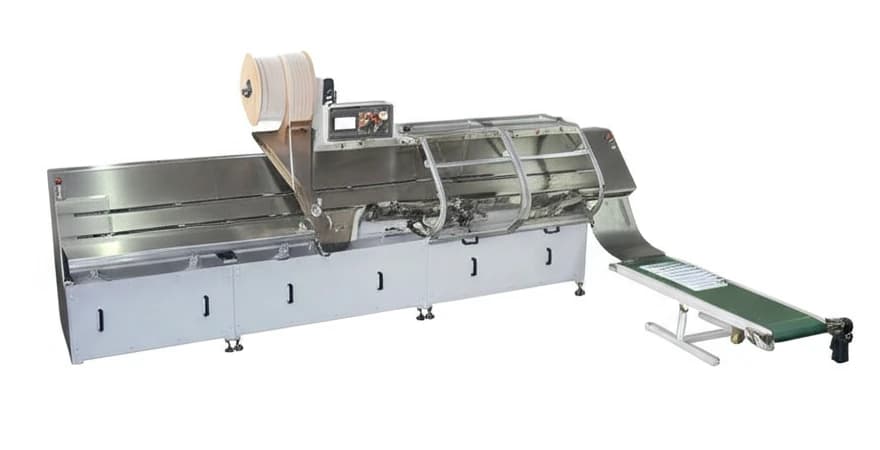
Tel defter ve ajanda ciltleme makinesi yatırımı; üretilecek ürünün sayfa kalınlığına, hedeflenen vardiya tirajına, Wire-O delik adımına ve otomatik tel kapatma hassasiyetine göre şekillenir. Çift halkalı metal tel (Wire-O) ciltlemede sıfır fireye ulaşmak, delme kalıbının açtığı delikler ile pres kapatma çenelerinin milimetrik paralelliğinin tam uyum içinde olmasına bağlıdır. Çene baskısı doğru ayarlanmadığında tel halkaları yuvarlak kalmak yerine yumurta formu alarak sayfaların dönüşünü kilitler ve doğrudan ürün firesine yol açar.
Kurumsal ajanda, akademik takvim, spiralli defter ve prestij katalog imalatında Wire-O sistemi hem zarif metalik görünümü hem de sayfaların 360 derece düz açılabilmesi nedeniyle ana standarttır. Ancak hat verimliliğini korumak için tel besleme, adım seçimi ve presleme istasyonlarının teknik gereksinimlerini doğru yönetmek gerekir.
Wire-O Adım Oranları: 3:1 ve 2:1 Arasındaki Fark
Tel defter üretiminde en kritik teknik ayrım delik adımıdır (pitch). Wire-O sisteminde iki temel oran kullanılır:
3:1 adım (inç başına 3 delik, yaklaşık 8,47 mm aralık): İnce ve orta kalınlıktaki bloklar için standarttır. Genellikle 3 mm ile 12-14 mm (yaklaşık 120-130 sayfa 80 g kağıt) arasındaki defter ve ajandalarda kullanılır. Halka aralığı sık olduğu için sayfalar dengeli ve estetik durur.
2:1 adım (inç başına 2 delik, yaklaşık 12,7 mm aralık): Kalın ajanda, masa takvimi ve çok sayfalı kataloglar için tercih edilir. 13 mm'den 28-32 mm kalınlığa kadar olan hacimli ciltlemelerde kullanılır. Geniş halka açıklığı, kalın blokların sıkışmadan rahatça çevrilmesini sağlar.
Yanlış adımla delinmiş bir bloğu farklı adımdaki tele takmak imkansızdır. Birçok matbaa, delme kalıbını değiştirilebilir pimli ve hızlı sökülür yapıda seçerek tek bir delme gövdesinde hem 3:1 hem de 2:1 kalıp kullanmayı tercih eder.
Pres Kapatma Çenesi ve Tel Formasyonunun Önemi
Wire-O ciltlemede en sık karşılaşılan fire sebebi hatalı tel kapamadır. Makinenin presleme çenesi açık "C" formunda gelen teli sıkarak kapalı bir çembere dönüştürür.
Çenelerin sağ ve sol eksenleri birbirine kusursuz paralel olmalıdır. Sağ tarafın sol taraftan yarım milimetre bile fazla sıkması, telin bir tarafını aşırı ezerek ovalliğe yol açarken diğer tarafın açık kalmasına neden olur. Açık kalan halkalardan sayfalar fırlar, fazla ezilen halkalarda ise delik kenarları sıkışır ve sayfalar dönmez.
Otomatik ve yarı otomatik ciltleme makinelerinde çene derinliği dijital kumpas veya mikrometrik vida ile ayarlanır. Seri üretime başlamadan önce üretilecek tel çapı tablosuna göre çene aralığı kilitlenmeli ve test bloğu üzerinden tel daireselliği kumpasla doğrulanmalıdır.
| Makine Sınıfı | Tipik Kapasite | Operatör Rolü | Tel Besleme Şekli | Uygun Üretim Alanı |
|---|---|---|---|---|
| Manuel / Masaüstü | Saatte 150 - 300 adet | Manuel delme ve kapatma | Önceden kesilmiş kutu tel | Butik atölye, numune üretimi |
| Yarı Otomatik (örn. CB-420) | Saatte 600 - 1.200 adet | Bloğu kanala sürme | Rulo bobinden otomatik kesim | KOBİ matbaa, sezonluk ajanda işleri |
| Tam Otomatik (örn. AB42C) | Saatte 1.500 - 3.000 adet | Yalnızca yükleme / kontrol | Bobinden tam otomatik besleme ve pres | Endüstriyel defter fabrikası, yüksek tiraj |
Bobin Tel ve Kutu Tel Karşılaştırması
Üretim hacmi arttıkça sarf malzemesinin tedarik şekli maliyetleri ve hızı doğrudan belirler:
Kutu tel (önceden kesilmiş teller), düşük tirajlı veya değişken ebatlı işlerde pratik bir çözümdür. Ancak birim tel maliyeti daha yüksektir ve her farklı sayfa uzunluğu için ayrı stok tutmayı gerektirir.
Rulo tel spiral bobinleri, otomatik ve yarı otomatik makinelerde standart girdidir. Makine, PLC panelinden girilen delik sayısına göre teli bobinden çeker, dahili giyotin bıçağıyla tam ölçüsünde keser ve deliklere geçirir. Bu yöntem fireyi sıfıra indirir, atık tel parçalarını ortadan kaldırır ve birim maliyeti önemli ölçüde düşürür.
Bobin kalitesinde dikkat edilmesi gereken nokta sarım düzgünlüğüdür. Taşıma veya depolama sırasında halkaları ezilmiş bir bobin, makinenin otomatik tel çekme tırnaklarına takılarak hattı durdurur.
Sıfır Fire İçin Makine Ayar Protokolü
Wire-O üretiminde fireyi sıfıra yaklaştırmak için şu adımlar sırayla uygulanır:
Blok kalınlığı kapaklarla birlikte ölçülür. Blok kalınlığına yaklaşık 1,5 - 2,5 mm pay eklenerek doğru tel çapı belirlenir (örneğin 8 mm kalınlığındaki defter için 3/8" veya 7/16" tel seçilir).
Delme marjı ayarlanır. Tel çapı büyüdükçe deliklerin kağıt kenarından mesafesi artırılmalıdır. Çok dar marjinlerde kağıt yırtılır, çok derin marjinlerde tel yaprağı çeker.
Pres çenesinin paralellik kalibrasyonu yapılır. Boş bir tel parçası sıkılarak her iki ucun et kalınlığı kumpasla ölçülür.
İlk 2-3 adet deneme ajandası basılır; sayfalar 360 derece arka kapağa katlanarak dönüş akıcılığı ve sırt çizgisi kontrol edilir.
Sık Karşılaşılan Wire-O Sorunları ve Çözümleri
Sayfalar çevrilirken takılıyor veya delik kenarları yırtılıyorsa tel çapı blok için dar kalmış veya marj derinliği fazla geniş bırakılmıştır. Tel çapını bir boy büyütmek ya da delme marjını kağıt kenarına biraz daha yaklaştırmak gerekir.
Tel kapanışında uçlar birbirine binip üst üste biniyorsa pres çenesi fazla sıkıyordur; çene aralığı kademeli olarak gevşetilmelidir. Uçlar arasında boşluk kalıyorsa çene baskısı artırılmalıdır.
Otomatik tel besleme ünitesi teli sürerken sıkışma yapıyorsa bobin adımında deformasyon olabilir veya tel kılavuz kanallarında çapak birikmiştir. Kılavuz kanalları temizlenmeli ve bobin gerginliği ayarlanmalıdır.
Sıkça Sorulan Sorular
Ajanda üretiminde kare delik mi yoksa yuvarlak delik mi tercih edilmelidir? Wire-O tel ciltlemede her iki delik tipi de kullanılabilir. Kare delik (4x4 mm), tel halkalarının delik tabanına oturmasını kolaylaştırarak kalın ajandalarda daha düzgün bir açılış sağladığı için endüstriyel üretimde daha sık tercih edilir.
Wire-O tel ciltleme ile plastik helezon spiral arasındaki temel fark nedir? Wire-O, paralel çift halkalardan oluşan metal telin preslenerek kapatılması prensibiyle çalışır ve daha resmi/prestijli bir sunum sağlar. Plastik helezon ise tek parça burgu şeklindeki plastik yayın deliklerden döndürülerek geçirilmesiyle üretilir.
Tel spiral bobininde adım (pitch) hatası makineyi nasıl etkiler? Halkalar arası mesafe milimetrik olarak standart dışı olan kalitesiz bobinler, makinenin adımlama dişlilerine oturmaz. Bu durum telin deliklerle hizalanmasını bozar, kesim bıçağını zorlar ve hattın sürekli duruş yapmasına yol açar.
Masa takvimi üretiminde takvim askısı (hanger) nasıl takılır? Takvim üretiminde tel iki parça halinde kesilir ve ortada açılan yarım ay deliğe metal askı (hanger) yerleştirilir. Otomatik takvim makinelerinde bu askı besleme ve tel presleme işlemi tek bir çevrimde otomatik olarak yapılır.