Helezon Defter Makinesi Seçim Rehberi: Plastik Spiral Ciltleme
6 Ağustos 2026
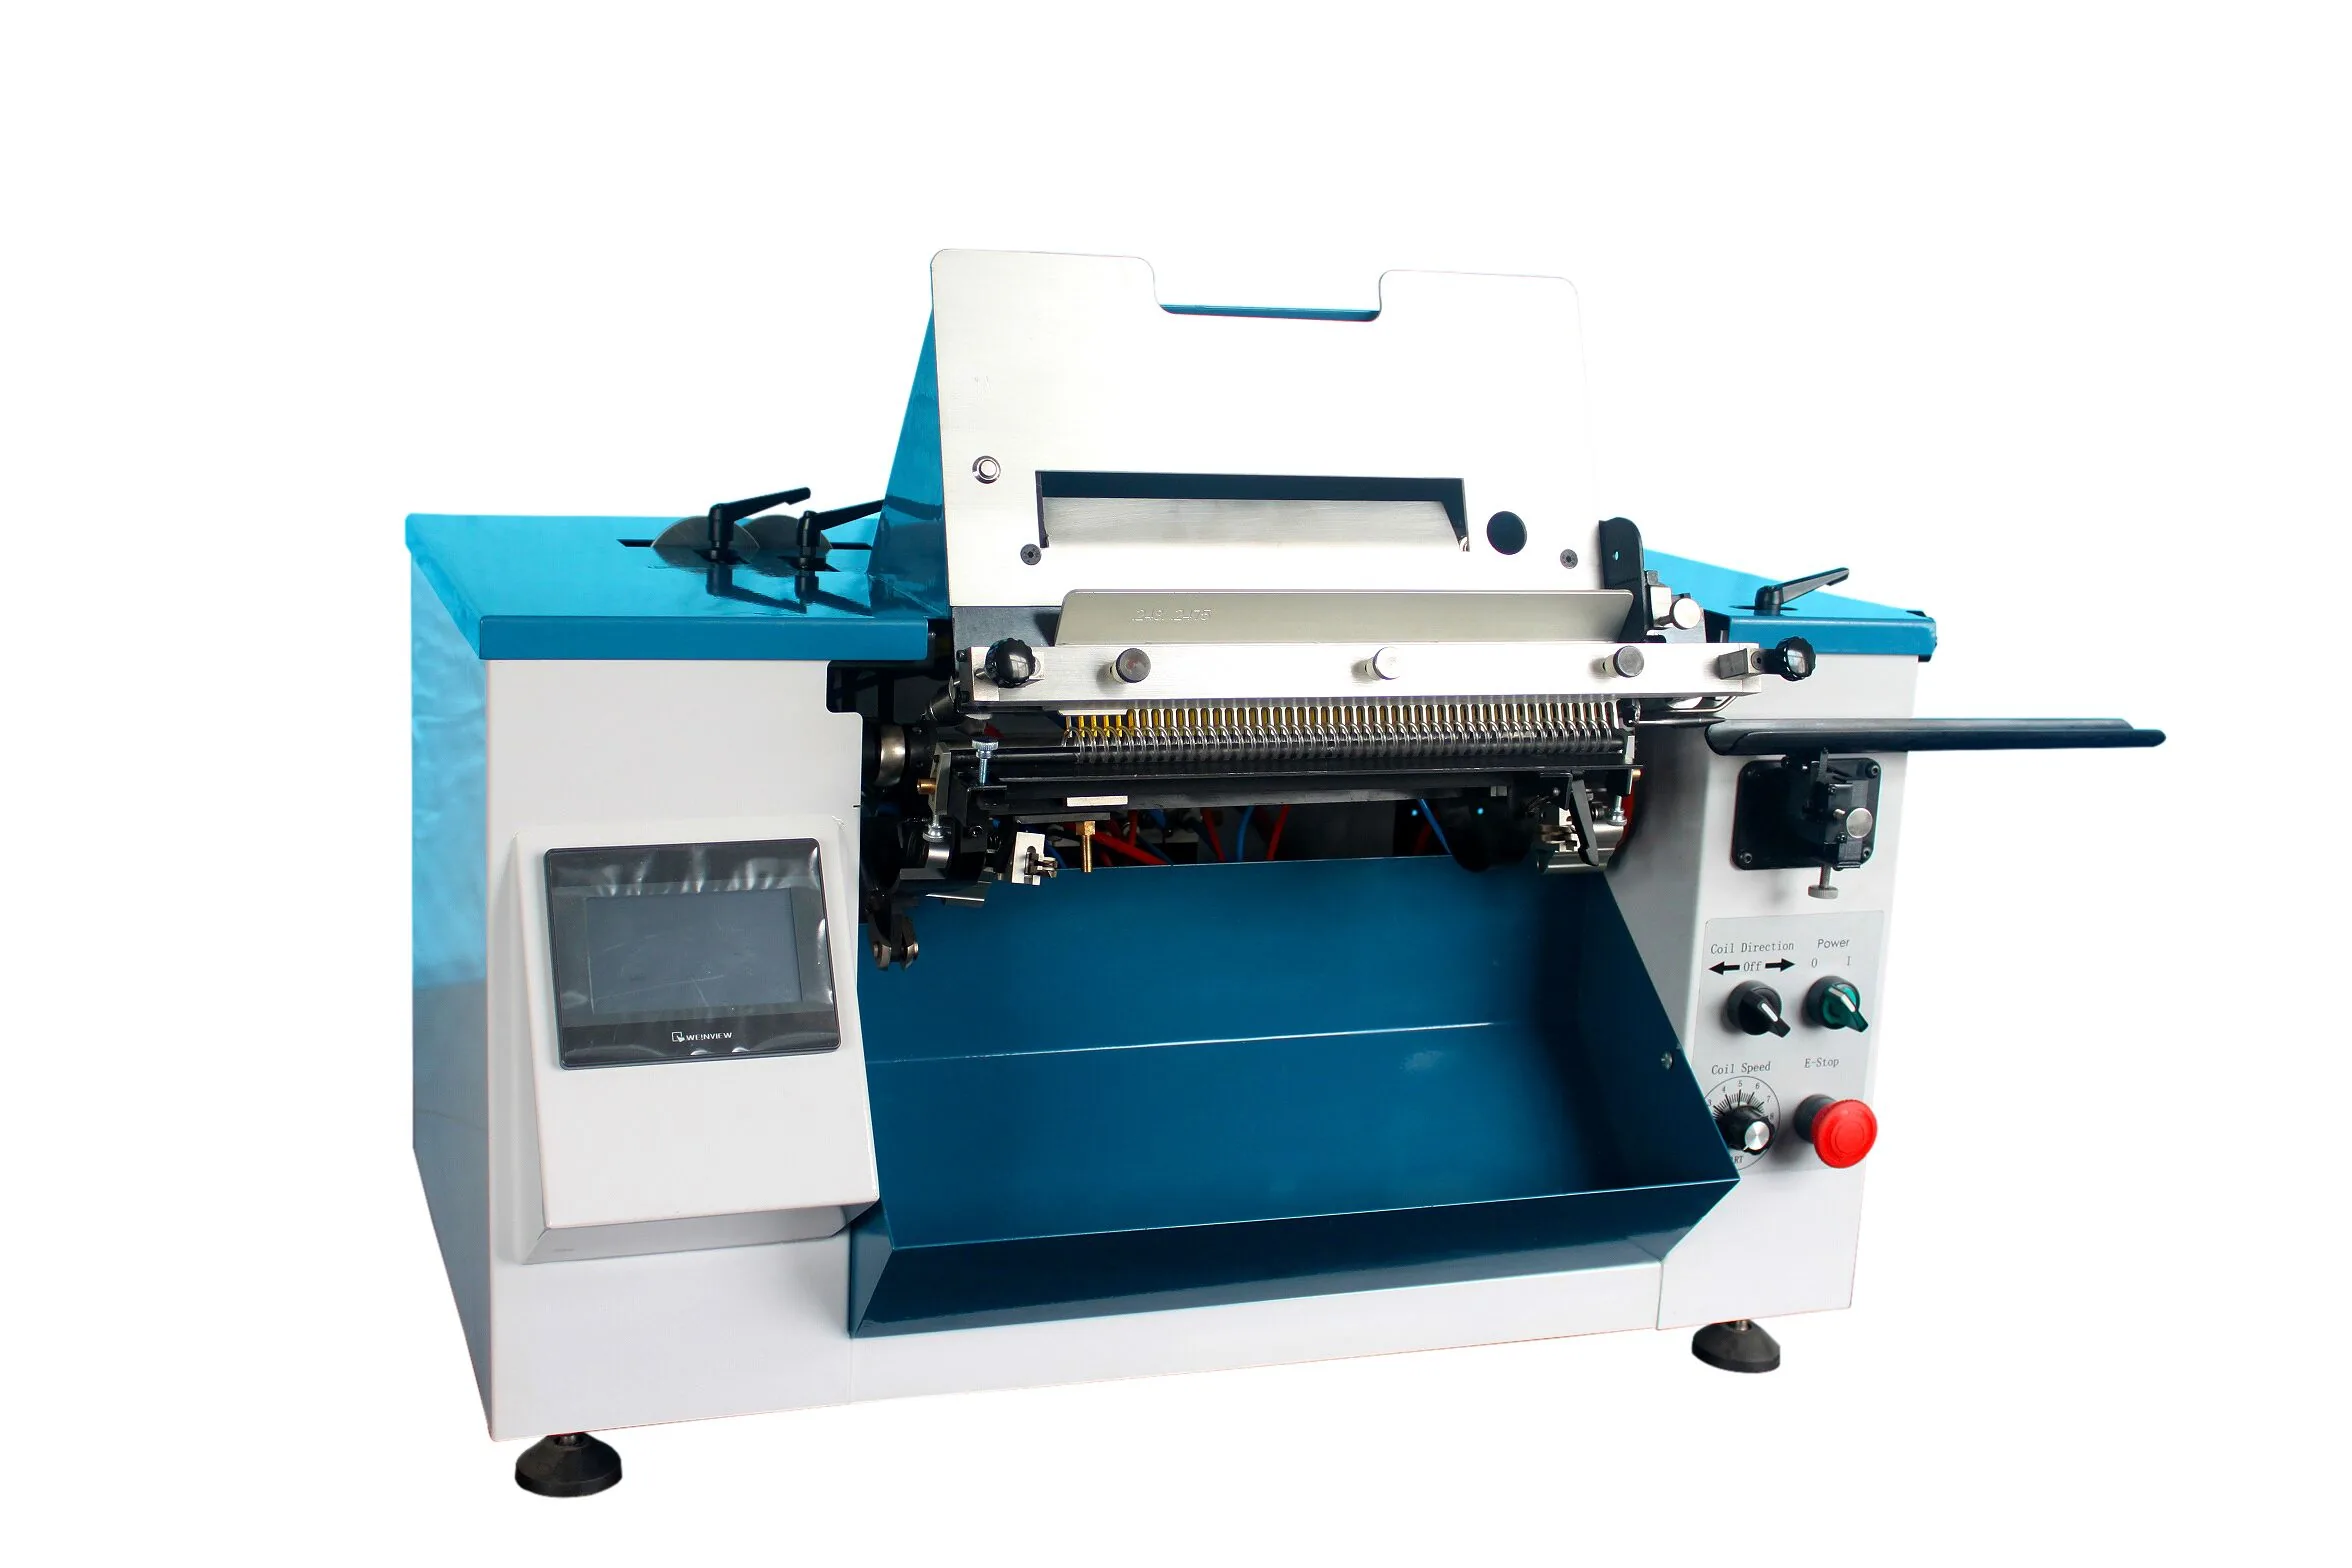
Helezon defter makinesi seçimi; işlenecek blok kalınlığı, kağıt formatı, delik adımı ve helezonun otomatik mi yoksa yarı otomatik mi takılacağına göre yapılır. Plastik spiral (helezon) sistemlerinde hat verimliliği, delme kalıbının açtığı delik formu ile seçilen plastik bobin veya hazır helezon çapının tam uyumlu olmasına bağlıdır. Doğru konfigürasyon, operatörün blokları kanala sürme temposuyla helezon çevirme ve uç kıvırma (crimping) ünitesinin senkronize çalışmasını sağlayarak fireyi en aza indirir.
Plastik helezon ciltleme, sayfaların 360 derece geriye katlanabilmesi, sırtın deformasyona karşı esnek kalması ve çocuk kitapları ile okul defterlerinde güvenlik sağlaması nedeniyle defter üretiminde yoğun biçimde tercih edilir. Ancak tel ciltlemeden (Wire-O) farklı olarak burada spiral, blok boyunca deliklerin içinden dairesel olarak dönerek ilerler. Bu mekanik hareket, delik geometrisi ve adım toleranslarında özel bir hassasiyet gerektirir.
Helezon Defter Makinesinde Delik Adımı ve Geometri
Plastik helezon ciltlemede en yaygın adım standartları 4:1 (inç başına 4 delik, yaklaşık 6,35 mm) ve 0.2475 inç (yaklaşık 6,28 mm) sistemleridir. Tel ciltlemede kullanılan 3:1 veya 2:1 kare delikler helezon için uygun değildir. Plastik bobinin burgu şeklinde dönerek rahat ilerleyebilmesi için genellikle yuvarlak veya hafif oval delik geometrisi kullanılır.
Oval delikler, özellikle 150 sayfa ve üzeri kalın bloklarda spiralin giriş direncini ciddi oranda düşürür. Yuvarlak deliklerde delik çapı helezon telinin kalınlığına çok yakın seçilirse ilk 10-15 delikten sonra sürtünme artar, helezon bükülür ve takılma yaşanır. Bu nedenle delik çapı ile plastik filament kalınlığı arasındaki boşluk payı kalıp siparişinde doğru tanımlanmalıdır.
Yarı Otomatik ve Tam Otomatik Helezon Hatları
İşletmenin üretim hacmi ve tiraj yapısı, tercih edilecek helezon makinesi sınıfını belirler.
Masaüstü ve atölye tipi manuel veya yarı otomatik modellerde, bloklar önce ayrı bir delme makinesinde delinir. Ardından operatör helezonun ilk birkaç halkasını elle bloğa tutturur ve elektrikli kauçuk silindirli üniteden geçirerek helezonun tüm deliklere sarılmasını sağlar. İşlemin sonunda helezonun iki ucu özel pense veya pnömatik kıvırma aparatı ile kesilip bükülür (cut & crimp).
Endüstriyel tam otomatik helezon hatlarında ise (örneğin CMJR Sterling Coilmaster veya APBF25 gibi sistemlerde) süreç kesintisiz yürütülür. Delinmiş blok konveyöre bırakıldığında makine plastik filamenti rulodan veya hazır bobinden çeker, bloğa otomatik olarak sarar ve iki uçtaki kesme-kıvırma işlemini tek hamlede tamamlar. Yüksek tirajlı okul defteri ve bloknot üretiminde bu otomasyon, işçilik ihtiyacını tek bir gözetmen operatöre indirir.
| Kriter | Masaüstü / Yarı Otomatik Sistem | Endüstriyel Tam Otomatik Hat |
|---|---|---|
| Tipik Üretim Hızı | Saatte 200 - 500 blok | Saatte 1.500 - 3.500 blok |
| Helezon Takma Yöntemi | Elle başlatma + silindir sarma | Tam otomatik besleme ve çevirme |
| Uç Kıvırma (Crimping) | Manuel pense veya pnömatik pedal | Dahili otomatik çift kafa |
| Kalıp / Ebat Geçişi | 5 - 15 dakika | 2 - 5 dakika |
| İdeal Üretim Alanı | Butik matbaa, dijital baskı, copy center | Yüksek tirajlı defter ve ajanda fabrikası |
Plastik Sarf Malzemesi Seçimi: PVC ve PET Ayrımı
Helezon defter imalatında sarf kalitesi doğrudan makine performansını etkiler. Piyasada en sık karşılaşılan iki hammadde PVC ve PET plastik spirallerdir.
PVC helezonlar yüksek esnekliğe sahiptir, darbelere karşı şeklini korur ve otomatik takma ünitelerinde kırılmadan kanaldan rahatça geçer. Ancak geri dönüşüm kriterleri ve bazı ihracat standartları PVC kullanımını sınırlayabilir.
PET helezonlar ise çevre standartlarına daha kolay uyum sağlar ve daha sert bir yapı sunar. Sert yapı, otomatik kesme ve bükme kafalarında çok temiz bir uç formasyonu verir; fakat filament esnekliği daha düşük olduğu için bobin sarım kalitesinin kusursuz olması ve bükülme olmaması gerekir. Düzensiz sarılmış bir bobin otomatik makinelerin çekme kanalında sıkışmaya yol açar.
Kurulum ve Ayar Adımları
Helezon ciltleme hattında sıfır hata ile üretime başlamak için sırasıyla şu adımlar izlenir:
Blok kalınlığı kapaklarla birlikte kumpasla ölçülür. Helezon iç çapı, blok kalınlığından en az 3 ila 4 mm daha geniş seçilmelidir; aksi halde sayfalar çevrilirken kilitlenir ve kapak gerilir.
Delme marjı (kenar payı) blok kalınlığına göre ayarlanır. İnce defterlerde delikler kenara 2,5 - 3 mm yakın tutulurken, kalın bloklarda yırtılmayı önlemek için bu pay 4 - 5 mm seviyesine çekilir.
Uç kıvırma çenelerinin açısı ve mesafesi kontrol edilir. Düzgün kıvrılmayan helezon ucu kullanım esnasında deliklerden geri kayarak defterin dağılmasına neden olur.
Deneme bloğu üzerinden helezonun dönüş rahatlığı test edilir. Sayfalar 360 derece açıldığında takılma olmadan pürüzsüz hareket ediyorsa seri üretime geçilir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Helezon deliklerin ortasında takılıp ilerlemiyorsa delik çapı filament kalınlığına göre dar kalmış olabilir veya bloktaki delikler birbiriyle tam aynı hizada değildir. Kalıp delik çapı kontrol edilmeli ve kağıt destesi besleme tablasına tam oturtulmalıdır.
Helezon uçları kesildikten sonra delikten geri kurtuluyorsa kıvırma pensesinin veya makine bıçağının açısı bozulmuştur. Kıvırma çenesinin helezon telini en az 45 ile 90 derece içeri bükecek şekilde ayarlanması gerekir.
Plastik spiral otomatik besleme kanalında sıkışıyorsa bobin gerginliği fazla olabilir ya da sarf malzemesinde adım hatası vardır. Bobin kılavuz makaralarının rahat döndüğünden emin olunmalıdır.
Sıkça Sorulan Sorular
Plastik helezon ciltlemede tel ciltleme kalıbı kullanılabilir mi? Hayır. Tel ciltleme (Wire-O) 3:1 veya 2:1 adım kullanırken, plastik helezon çoğunlukla 4:1 veya 0.2475 inç adım kullanır. Ayrıca helezonun dönebilmesi için yuvarlak veya oval delik geometrisi şarttır.
Helezon çapı defter kalınlığından ne kadar büyük olmalıdır? Blok kalınlığına göre helezon iç çapı yaklaşık 3 ila 5 mm daha büyük seçilmelidir. Bu tolerans sayfaların rahat dönmesini sağlar ve kapağın kasmasını engeller.
Plastik helezon uç kıvırma (crimping) işlemi neden zorunludur? Helezon vidalı burgu yapısında olduğu için uçları içe doğru bükülmezse defter kullanıldıkça spiral kendiliğinden deliklerden dışarı doğru kayarak çıkar. Kıvırma işlemi her iki ucu kilitleyerek dağılmayı önler.
Oval delik ile yuvarlak delik arasında ne fark vardır? Oval delikler helezonun spiral eğimine daha iyi uyum sağladığı için özellikle 100 sayfadan kalın defterlerde spiralin deliklerden çok daha rahat ve takılmadan geçmesini sağlar.