Elektrostatik Toz Boyalı ve Kaplamalı Tel Spiral Çeşitleri
6 Ağustos 2026
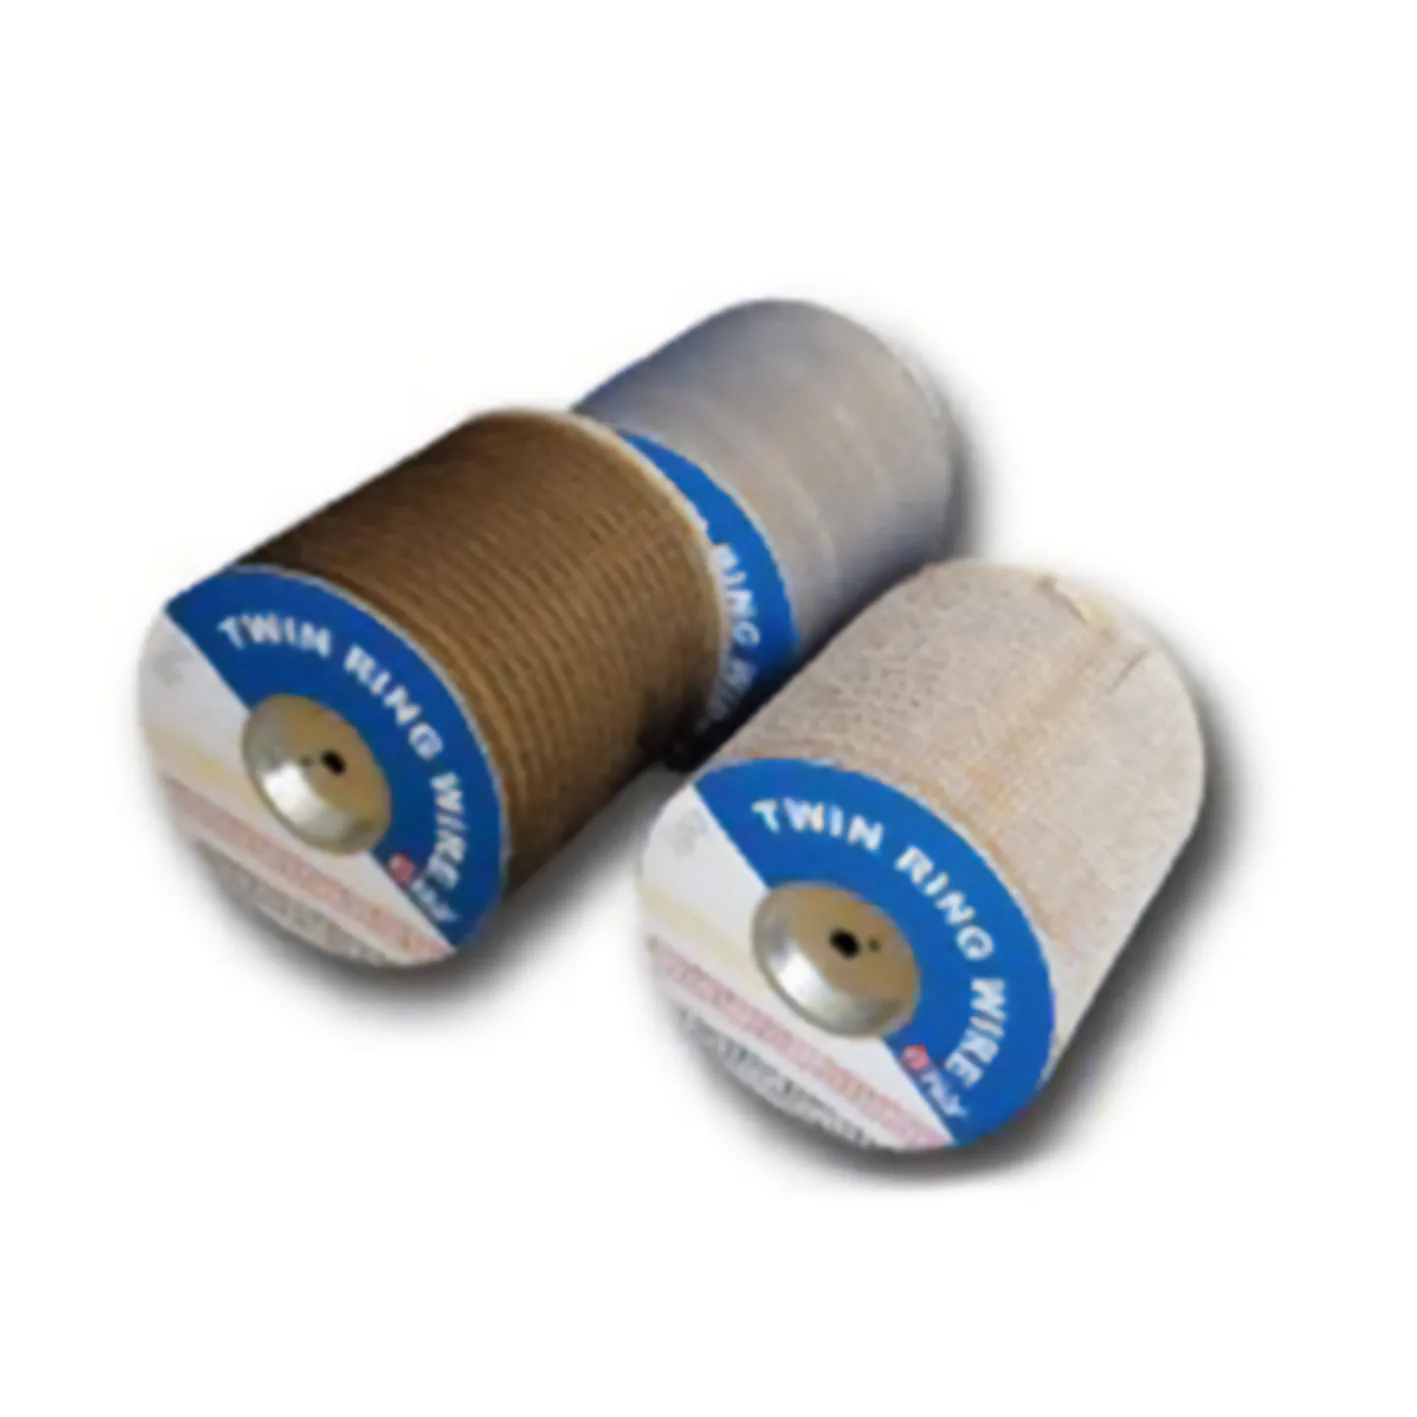
Elektrostatik toz boyalı ve polimer kaplamalı tel spiraller, ciltleme sektöründe paslanma direncini artırmak, estetik renk çeşitliliği sağlamak ve presleme sırasında boya çatlamasını önlemek için geliştirilmiş özel sarf malzemeleridir. Matbaa ve mücellithanelerde defter, takvim ve ajanda üretiminde kullanılan teller; naylon kaplama (nylon-coated), elektrostatik polyester toz boya veya galvaniz üzeri koruyucu vernik katmanlarıyla işlenir. Doğru kaplama tipi ve homojen mikron kalınlığı seçildiğinde, hem otomatik ciltleme makinelerinde çene aşınması minimize edilir hem de son kullanıcının sayfaları çevirirken boya pul pul dökülmez.
Ciltleme Tellerinde Kaplama Türleri ve Karşılaştırması
Tel spiral üretiminde ham çelik çekirdeğin çevresel etkenlerden korunması ve pürüzsüz kayganlık kazanması için farklı yüzey işlem yöntemleri kullanılır. Sektörde en sık karşılaşılan üç temel yöntem naylon kaplama, elektrostatik toz boya ve galvaniz kaplamadır:
| Kaplama Türü | Tipik Katman Kalınlığı | Bükülme ve Pres Esnekliği | Korozyon ve Nem Direnci | Renk Çeşitliliği | İdeal Kullanım Alanı |
|---|---|---|---|---|---|
| Naylon Kaplama (Nylon-Coated) | 35 – 55 µm | Çok Yüksek (Çatlamaz) | Mükemmel | Geniş (Standart ve Parlak Renkler) | Yüksek hızlı otomatik hatlar, okul defterleri, masa takvimleri |
| Elektrostatik Toz Boya (Polyester/Epoksi) | 40 – 70 µm | Orta - Yüksek (Doğru fırınlamayla esnek) | Yüksek | Sınırsız (Özel RAL kodları ve mat tonlar) | Butik kurumsal ajandalar, özel promosyon projeleri |
| Galvanizli / Çinko Kaplama | 10 – 25 µm | Çok Yüksek | Orta (Nemli ortamda matlaşabilir) | Metalik gri / Gümüş tonları | Teknik kılavuzlar, ekonomik iç dökümanlar |
Naylon kaplı teller, çelik çekirdeğin üzerine ekstrüzyon veya sıvı daldırma yöntemiyle polimer katmanın sıvanmasıyla üretilir. Bu yapı, tel presleme çenesi altında darbe aldığında bile kaplamanın çelikten ayrılmasını önleyen yüksek bir yapışma mukavemeti sunar. Elektrostatik toz boyama ise özellikle standart dışı kurumsal renkler veya mat yüzeyler hedeflendiğinde tercih edilir; ancak toz boyanın fırınlama süresi ve elastikiyeti tel bükümüne uygun ayarlanmalıdır.
Boya Çatlaması ve Pul Pul Dökülmenin Kök Nedenleri
Mücellitlerin tel ciltleme sürecinde en sık şikayet ettiği konulardan biri, tel preslendikten sonra köşe bükümlerinde görülen mikro çatlaklar ve boya dökülmeleridir. Bu problem yalnızca görsel kusur yaratmakla kalmaz, dökülen boya tozları otomatik ciltleme makinesinin optik sensörlerini kirletir ve pres çenelerinde birikerek tolerans sapmalarına yol açar.
Bu dökülmenin başlıca nedenleri şunlardır:
- Yetersiz Yüzey Temizliği ve Astar: Ham tel çekirdeği çekilirken üzerinde kalan endüstriyel yağ kalıntıları tam temizlenmeden kaplama yapıldığında, boya metale mikroskobik düzeyde tutunamaz.
- Hatalı Fırınlama Isısı: Elektrostatik toz boyanın kürlenme derecesi doğru ayarlanmadığında boya polimerleşemez, kırılgan (gevrek) bir yapı kazanır ve pres çenesinin sıkıştırma açısında çatlar.
- Aşırı Boya Kalınlığı: Boya katmanının 80 mikronun üzerine çıkması telin esnekliğini düşürür. Kalın kaplama, bükülme gerilimini karşılayamayarak tabaka halinde soyulur.
- Pres Çene Kalibrasyonunun Sertliği: Otomatik veya yarı otomatik makinenin presleme çenesi teli tek noktadan aşırı darbeli sıkıştırırsa, kaplama ezilerek metalden ayrılır.
Otomatik Ciltleme Makinelerinde Boyalı Tel Kullanım Parametreleri
Kaplamalı tel bobinleri, otomatik hatlarda beslenirken ham metallere kıyasla farklı sürtünme katsayılarına sahiptir. AB42C Otomatik Tel Ciltleme Makinesi veya CB-420 Yarı Otomatik Ciltleme Makinesi gibi sistemlerde sorunsuz operasyon için şu ayarlar dikkate alınmalıdır:
- Çene Baskı Ayarı: Pres bloğunun uyguladığı derinlik mikrometrik olarak ayarlanmalı, tel halkası dairesel formunu korurken kaplamaya kesici bir ezilme baskısı uygulanmamalıdır.
- Kılavuz Kanalları Temizliği: Naylon veya boyalı telin geçtiği adımlama kanalları ve makara gergi mekanizması periyodik olarak temizlenmeli, kanal yüzeylerinde tel kaplamasını çizebilecek çapak oluşumu önlenmelidir.
- Statik Elektrik Kontrolü: Kuru hava koşullarında plastik ve naylon kaplamalar sürtünmeyle statik yük toplayabilir. Bu durum telin kılavuz raylarına yapışmasına neden oluyorsa tel besleme hattına iyonize hava üfleyiciler eklenmelidir.
Standartlara uygun üretilmiş tel spiral bobinleri, hem çene ömrünü uzatır hem de vardiya boyunca duruşsuz ve firesiz ciltleme sağlar.
Kaplama Kalitesini Doğrulama Yöntemleri
Atölyenize gelen tel spiral bobinlerinin kaplama kalitesini kontrol etmek için laboratuvar ortamı olmadan da uygulanabilecek pratik atölye testleri mevcuttur:
- Tırnak ve Çapraz Çizik Testi: Telin düz bir yüzeyine falçata ucuyla ince çapraz çizgiler atılıp üzerine yapışkan bant yapıştırılıp çekildiğinde boya kalkmıyorsa tutunma direnci yeterlidir.
- 90 ve 180 Derece Büküm Denemesi: Numune tel parçasını kargaburun yardımıyla 180 derece katlayıp açtığınızda kaplama eklem yerinde çatlayıp dökülmüyor, metalle birlikte esniyorsa fırınlama kalitesi uygundur.
- Sürtünme ve Aşınma Kontrolü: Beyaz bir bez veya kağıt parçası tel boyunca kuvvetlice sürtüldüğünde bez üzerinde renk izi kalmamalıdır.
Sıkça Sorulan Sorular
Elektrostatik boyalı tel ile naylon kaplı tel spiral arasındaki temel fark nedir?
Naylon kaplı teller çeliğe polimer ekstrüzyonu ile kaplandığı için bükülme ve presleme esnasında çok daha yüksek elastikiyet gösterir ve çatlama riski yok denecek kadar azdır. Elektrostatik toz boya ise özel kurumsal renkler ve mat görünümler üretmek için kullanılır ancak yüksek kaliteli fırınlama gerektirir.
Pres çeneleri boyalı tellerde neden iz veya soyulma bırakır?
Presleme çeneleri birbirine paralel kapanmıyorsa veya sıkma mesafesi tel çapına göre fazla dar ayarlanmışsa çene metali kaplamayı ezer ve soyulmaya neden olur. Çenelerin iç yüzeyinde kalıntı olmaması ve paralelliğin kumpasla doğrulanması gerekir.
Boyalı tel spiraller çocuk kitapları ve kırtasiye standartlarına uygun mudur?
Sertifikalı üreticilerin sunduğu naylon ve elektrostatik kaplamalı tel bobinleri EN 71-3 (oyuncak ve kırtasiye güvenliği) ve RoHS standartlarına uygundur. Bu standartlar kaplamada ağır metaller ve zararlı fitalatlar bulunmadığını belgeler.
Kaplama kalınlığı ciltleme delik çapını etkiler mi?
Kaplama telin toplam çapına ortalama 0,05 mm ile 0,10 mm arasında bir kalınlık ekler. Standart delme kalıplarında bu fark tolere edilir; ancak toleransı çok dar olan mikro delikli özel işlerde kumpasla net dış çap ölçümü yapılmalıdır.