Çoklu Kafa Delik Delme Makinelerinde Marjin ve Adım Hassasiyeti
6 Ağustos 2026
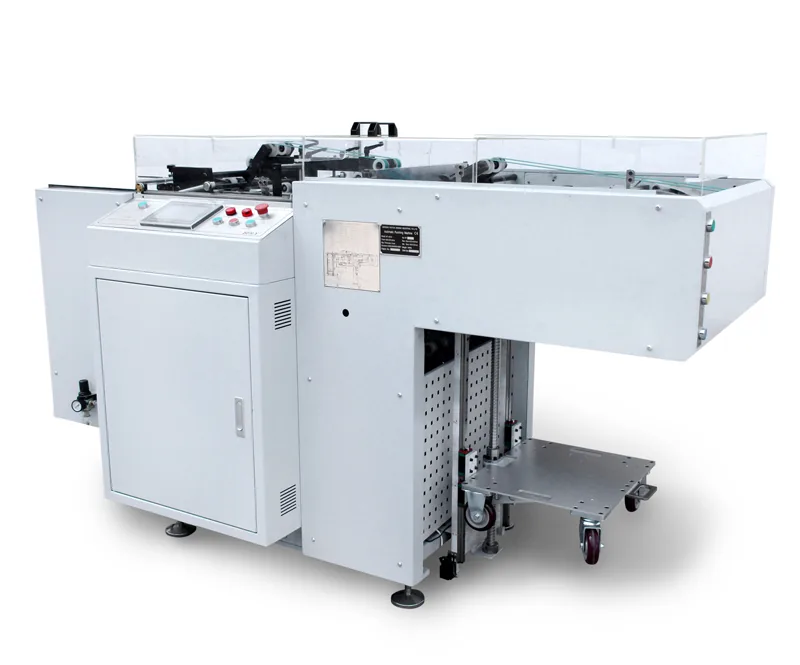
Çoklu kafa delik delme makinelerinde marjin ve adım hassasiyeti; deliklerin kağıt kenarına olan mesafesi (marjin / kenar payı) ile iki delik merkezi arasındaki mesafenin (adım / pitch) tel spiral takma ve sayfa çevirme kalitesini doğrudan belirleyen iki temel ayarıdır. Marjin veya adımda meydana gelen milimetrenin onda biri kadar bir sapma dahi tel spiralin deliklere takılırken zorlanmasına, sayfaların açılırken kasmasına veya son yaprakların yırtılmasına yol açar.
Marjin ve Adım Kavramları Neden Bu Kadar Önemlidir?
Tel spiral ciltleme operasyonlarında delme işlemi sonradan geri alınamaz. Bu nedenle iki temel parametrenin hatasız ayarlanması gerekir:
- Marjin (Kenar Payı): Deliklerin dış kenarı ile kağıdın fiziksel kenarı arasındaki boşluktur. Bu mesafe blok kalınlığına göre dinamik olarak ayarlanmalıdır. İnce defterlerde marjin 2,5-3,0 mm aralığında tutulurken, kalın bloklarda telin rahat dönmesi ve kağıdın yırtılmaması için 4,5-6,0 mm seviyesine çekilmelidir.
- Adım (Pitch): Komşu iki delik arasındaki eksen mesafesidir. Sektör standardı olarak inç başına 3 delik (3:1 adım - 8,47 mm delik aralığı) veya inç başına 2 delik (2:1 adım - 12,7 mm delik aralığı) kullanılır. Adımdaki kümülatif sapma, uzun ebatlı defterlerde son deliklerin tel halkasıyla örtüşmemesine neden olur.
| Delme Parametresi | Doğru Aralık | Çok Düşük / Dar Olduğunda | Çok Yüksek / Geniş Olduğunda |
|---|---|---|---|
| Kenar Marjini (İnce Blok: <6 mm) | 2,5 – 3,5 mm | Sayfalar çevrilirken delik kenarından yırtılır | Sayfalar birbirine takılır, 360° rahat dönmez |
| Kenar Marjini (Kalın Blok: >12 mm) | 4,5 – 6,0 mm | Tel kağıdı kasar, blok ağırlığı taşımaz | Tel çapı yetersiz kalır, kapak kapanmaz |
| Delik Adımı (3:1 Wire-O) | 8,47 mm (±0,05 mm) | Tel halkaları deliklere oturmaz, tel zorlanır | Tel delik kenarlarına sürter, tel adımı kümülatif kayar |
| Delik Adımı (2:1 Wire-O) | 12,70 mm (±0,05 mm) | Ciltleme çenesinde tel deforme olur | Uzun kenarda (A4/A3) son halkalar dışarıda kalır |
Çoklu Kafa ve Kalıplı Delme Sistemlerinde Sapma Nedenleri
Endüstriyel matbaa ortamlarında delik adımı ve marjinin bozulmasına yol açan en yaygın faktörler şunlardır:
- Kağıt Destesi Esnemesi ve Şişme: Kalıp altına tek seferde aşırı kalınlıkta kağıt destesi beslendiğinde, zımbalar üst sayfalara dik girerken alt sayfalarda kağıt dışarıya doğru bombe yapar. Bu durum alt sayfalardaki deliklerin dışa doğru kaymasına neden olur.
- Yan Dayama (Yan Marjin) Ayarsızlığı: Kağıdın delme ünitesine beslendiği andaki yan dayama kılavuzu gevşek veya dik açıdan sapmışsa, delikler kağıdın kenarına paralel değil açılı delinir.
- Pim Aşınması ve Çapak: Kalıp pimlerinin belirli bölgeleri diğerlerine göre daha hızlı körelirse, kağıt lifleri delinmek yerine yırtılır. Oluşan çapak delik eksenini optik olarak ve fiziksel olarak bozar.
- Ortam Nemi ve Kağıt Yönü (Suyu): Kağıt lifi yönüne (suyuna) paralel olmayan delmelerde ve nem oranı değişken atölyelerde kağıt genleşir. Basılan iş birkaç saat içinde büzüldüğünde delik adımı tel adımından farklılaşabilir.
Hassas Marjin ve Adım Kalibrasyon Prosedürü
Üretime başlamadan önce yapılması gereken standart ayar adımları:
- İlk Numunede Kumpas Kontrolü: Kalıptan çıkan ilk formanın ilk deliği ile son deliği arasındaki toplam uzunluk dijital kumpasla ölçülmeli ve teorik formül (delik sayısı x adım) ile karşılaştırılmalıdır.
- Çıkarılabilir Pim (Disengageable Pins) Kontrolü: Kağıt ebadına göre son deliğin kağıt kenarından yarıda kalıp kağıdı yırtmaması için, dışta kalan pimler kalıptan boşa çıkarılmalı ve her iki kenardaki marjin payı eşitlenmelidir.
- Marjin Derinlik Dayamasının Kilitlenmesi: Mikrometrik marjin ayar vidası ayarlandıktan sonra kontra somunu ile sabitlenmelidir; titreşim nedeniyle vardiya sırasında gevşeme yaşanmamalıdır.
- Kuru Deneme ve Tel Geçirme Testi: Seri üretime geçilmeden önce 5-10 sayfalık bir deneme destesi delinip spiral tel elle geçirilerek sürtünme olup olmadığı kontrol edilmelidir.
Sıkça Sorulan Sorular
Delme marjini neden kağıt kalınlığına göre değiştirilmelidir?
Blok kalınlaştıkça sayfalar tel halkasının geniş yayını doldurur. Eğer marjin ince bir kitapçık gibi dar bırakılırsa, çevirme esnasında kağıt telin iç kavisinde sıkışır ve sayfalar serbestçe kayamaz; genişletilmiş marjin ise dönüş eksenine mekanik tolerans kazandırır.
Kare delik ile yuvarlak delik arasında marjin açısından fark var mıdır?
Evet. Kare delikler (örneğin 4x4 mm) telin iç kavisinde daha geniş hareket alanı sunar ve özellikle 3:1 adımlı teller için daha esnektir. Yuvarlak deliklerde (4 mm çap) ise delik merkezinin kağıt kenarına olan mesafesi daha hassas ayarlanmalıdır, aksi takdirde kenar payı delik tabanında zayıf kalabilir.
Deliklerin kağıt kenarında yarıda kesilmesini nasıl önleriz?
Kağıt genişliği delik adımının tam katı olmadığında son delik kağıt kenarını patlatır. Çıkarılabilir pim mekanizmasına sahip profesyonel kalıplarda dıştaki son pim devre dışı bırakılır ve yan dayama sağa/sola milimetrik kaydırılarak her iki kenarda simetrik pay bırakılır.
Delme kalıbının bilenme zamanı nasıl anlaşılır?
Kağıdın delik çevresinde tüylenme veya çapak oluşması, delme sırasında makinenin normalden daha yüksek ses çıkarması ve deliklerin alt tabakalarda ovalleşmesi kalıp zımbalarının bileme vaktinin geldiğini gösterir.