Akıllı Sensör Destekli PLC Kontrollü Ciltleme Makineleri
6 Ağustos 2026
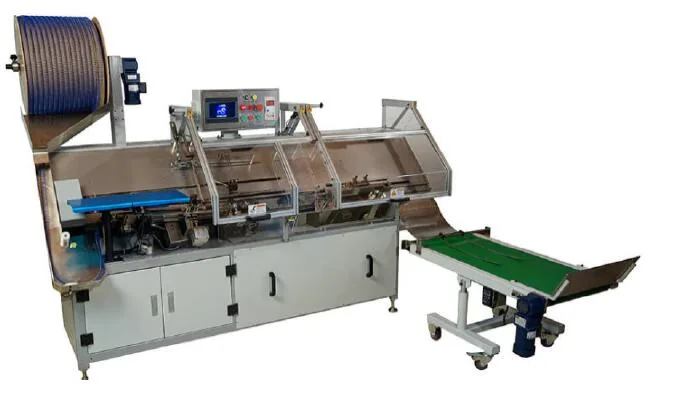
Akıllı sensör destekli PLC kontrollü ciltleme makineleri; endüstriyel tel spiral ciltleme operasyonlarında tel besleme, halka sayma, delik hizalama ve presleme aşamalarını programlanabilir mantıksal denetleyiciler (PLC) ve optik-endüktif sensörlerle yöneten yüksek verimli sistemlerdir. Bu teknoloji, operatörün manuel mekanik ayar bağımlılığını en aza indirerek dokunmatik HMI ekran üzerinden kayıtlı reçetelerle saniyeler içinde format değişimine ve sıfıra yakın fire oranına imkan tanır.
PLC ve Akıllı Sensör Mimarisi Ciltleme Hatlarında Nasıl Çalışır?
Geleneksel ciltleme makinelerinde tel uzunluğu mekanik kam milleri ve mikro anahtarlarla (switch) ayarlanır; kağıt sıkışması veya tel çarpıklığı ancak operatör gözüyle fark edildiğinde makine durdurulabilirdi. Bu durum hem hatalı ürün yığınlarına hem de kalıp hasarlarına yol açardı.
Akıllı sensör destekli PLC sistemlerinde ise her bir operasyon mikro saniye seviyesinde denetlenir:
- Fotosel ve Lazer Delik Sensörleri: Delinmiş kağıt destesi ciltleme istasyonuna girdiğinde, deliklerin tel kancalarıyla tam ekseninde olup olmadığını tarar. Hiza bozuksa tel sürme mekanizması kilitlenir ve telin boşa preslenmesi önlenir.
- Optik Tel Besleme ve Adım Enkoderi: Bobinden çekilen Wire-O telin halka adımları optik sensör ve servo enkoder ile sayılır. Reçetedeki halka adedine (örneğin 34 halka) ulaşıldığında pürüzsüz kesim emri verilir.
- Çift Yaprak ve Kağıt Sıkışma Algılama: Besleme ünitesinde ultrasonik veya kapasitif sensörler kağıt kalınlığını kontrol ederek çift beslemeyi engeller.
- Işık Bariyerleri (Safety Light Curtains): Operatörün eli pres çenesi veya delme bölgesine girdiğinde makineyi milisaniyeler içinde emniyetli şekilde durdurur.
| Özellik ve Performans Kriteri | Mekanik / Kam Kontrollü Sistemler | PLC ve Sensör Kontrollü Akıllı Makineler |
|---|---|---|
| Format Değişim Süresi (Changeover) | 15 – 30 dakika (Mekanik ayar) | 1 – 3 dakika (HMI ekran üzerinden reçete seçimi) |
| Tel Besleme ve Adım Doğruluğu | Mekanik switch toleranslı (±1 halka riski) | Servo motor ve enkoder kontrollü (Tam sıfır hata) |
| Hatalı Ürün / Fire Algılama | Operatör fark edene kadar devam eder | Sensör anında durdurur (İlk hatalı üründe alarm) |
| Çene Kapatma Basınç Ayarı | Mekanik vida ile manuel kalibrasyon | Servo motor destekli dijital strok ve basınç kontrolü |
| Üretim Verisi Takibi | Manuel sayaç okuma | Anlık vardiya raporu, adet sayacı ve hata günlüğü |
Otomatik Reçete Yönetimi ile Hızlı İş Değişimi
PLC kontrollü sistemlerin matbaalara sağladığı en büyük operasyonel avantaj iş reçetesi hafızasıdır. Farklı periyotlarda basılan ürünlerin (örneğin haftalık basılan A5 ajanda, ardından gelen A4 masa takvimi) tüm parametreleri dokunmatik panelde kaydedilebilir:
- Kayıtlı Parametreler: Tel halka sayısı, tel besleme hızı, çene kapanma mesafesi (tel çapına göre), kağıt bekleme süresi ve takvim askısı (hanger) besleme koordinatları tek bir isim altında hafızaya alınır.
- Tek Tuşla Kalibrasyon: Yeni işe geçerken operatör listeden ürünü seçtiğinde, servo motorlar ilgili dayamaları ve çene derinliğini otomatik olarak hedef pozisyona getirir.
- Standart Kalite: Farklı vardiyalardaki operatörlerin deneyim farkı ortadan kalkar; ilk defter ile son defter aynı mekanik hassasiyette kapatılır.
Bakım Kolaylığı ve Arıza Teşhisi (Diagnostik)
Sensör destekli PLC mimarisi plansız makine duruşlarını büyük ölçüde azaltır. Makinede bir aksama meydana geldiğinde dokunmatik ekranda genel bir arıza lambası yerine spesifik alarm mesajları görünür:
- "Giriş fotoseli kağıt hizalama hatası algıladı"
- "Bobin tel besleme gerginliği yetersiz"
- "Pres kapatma çenesi üst sınır switch arızası"
Bu doğrudan bildirimler sayesinde bakım teknisyeni arızanın kaynağını dakikalarca aramak zorunda kalmaz; arıza kodu ve ilgili sensörün LED durumu incelenerek problem doğrudan çözülür.
Sıkça Sorulan Sorular
PLC kontrollü makinelerde farklı tel çaplarına geçiş nasıl yapılır?
Farklı tel çapına (örneğin 5/16" telden 1/2" tele) geçildiğinde HMI ekrandan tel çapı seçilir. Servo kontrollü çeneler sıkıştırma mesafesini otomatik ayarlar; operatörün yalnızca uygun genişlikteki kılavuz tırnaklarını kontrol etmesi yeterlidir.
Kağıt tozları optik sensörlerin çalışmasını engeller mi?
Yoğun delme yapılan ortamlarda kağıt tozu oluşabilir. Endüstriyel makinelerde bu durumu önlemek için toz korumalı (IP dereceli) optik sensörler, otomatik basınçlı hava üfleme nozulları veya tozdan etkilenmeyen ultrasonik sensörler kullanılır.
Elektrik kesintilerinde reçete hafızası silinir mi?
Hayır. Endüstriyel PLC üniteleri reçete ve kalibrasyon verilerini kalıcı flash hafızada saklar. Elektrik kesintisi veya ani kapanmalarda veriler kaybolmaz.
Çift yaprak algılama sensörü farklı kağıt gramajlarında nasıl ayarlanır?
Ultrasonik çift yaprak sensörleri kağıdın kalınlığına ve saydamlığına otomatik uyum sağlar veya ilk tabaka geçirildiğinde dokunmatik ekrandan tek tuşla kalibre edilir.