Yüksek Tirajlı Ciltlemede Sık Yapılan 7 Hata ve Çözümleri
15 Mayıs 2026
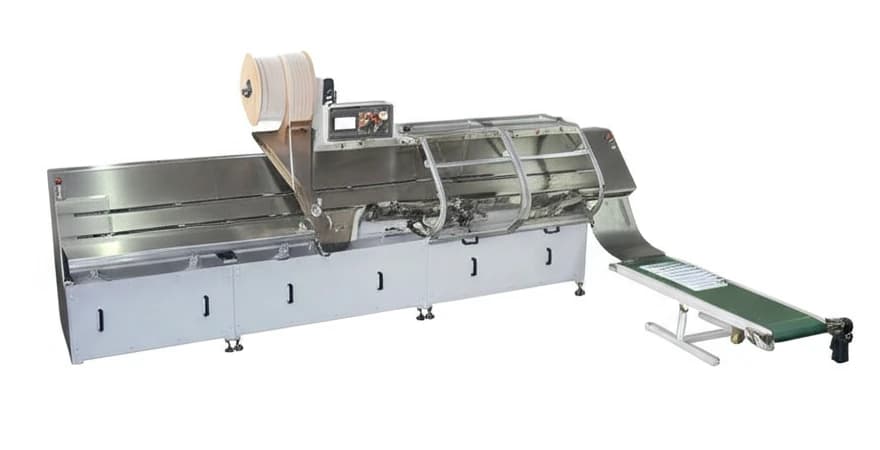
Yüksek tirajlı ciltlemede en pahalı yedi hata şunlardır: tel ile plastik helezonu karıştırmak, çapı sayfa adedinden seçmek, delik şeklini veya adımı tele uydurmamak, kör kalıpla devam etmek, format değişince eski ayarı bırakmak, tolerans dışı sarf kullanmak ve kontrolü partinin sonuna ertelemek. Binlik işte bu hatalardan biri, tek tek düzeltilemeyen bir yığın üretir. Çoğu, ilk yüz adet çıkmadan tezgâhta görülür.
Tel spiral (Wire-O, çift halka) kare veya dikdörtgen delikten geçer ve çene ile kapanır. Plastik helezon yuvarlak delikten döner ve ucu kıvrılarak kilitlenir. İki sistemin kalıbı birbirinin yerine geçmez. Aynı deftere ikisini birden “hangisi denk gelirse” diye basmak, yüksek tirajda en sık görülen karışıklıktır.
Yanlış sistem ve yanlış çap
Çap, sayfa sayısından değil bitmiş blok kalınlığından seçilir. Kuşe, karton kapak ve ara karton aynı “80 sayfa” içinde milimetreyi değiştirir. Operatör katalogdaki sayfa aralığına bakıp tel takarsa halka ya boşta kalır ya da kapanırken kâğıdı keser. Plastik helezon da aynı mantıkla çalışır: ince helezon kalın blokta zorlanır, kalın helezon ince blokta sarkar.
Her tekrarlayan iş için bir kart yeter. Kartta sistem (tel veya helezon), ölçülmüş blok kalınlığı, seçilen çap, delik adımı ve kapanış ayarı yazar. Üretime o kartla girilir. Tedarikçi çap tablosu başlangıçtır; kendi kâğıdınızla kapanmış bir numune onaylanmadan bobin partiye bağlanmaz. Çap seçiminin ayrıntısı, blok kalınlığını ölçüp tabloyla eşleştirmektir. Yeni kâğıt veya yeni kapak geldiğinde kartı sil baştan yazın, eski işin çapını devretmeyin.
Delik şekli ve adım uyuşmazlığı
Tel spiralde yaygın adımlar 3:1 ve 2:1’dir. 3:1 inçte üç delik demektir ve ince blokta kullanılır. 2:1 inçte iki deliktir ve daha kalın blokta kullanılır. Delik kare veya dikdörtgene yakın olmalıdır. Yuvarlak deliğe tel oturtmak halkayı eğritir. Plastik helezonun adımı (atölyeye göre 4:1, 5:1 veya 6 mm gibi) yuvarlak delik kalıbına bağlıdır. Kalıplar birbirine takılmaz.
Belirti nettir. Delik sırası telin halka aralığına denk gelmiyorsa tel ya deliğin kenarını yırtar ya da birkaç halka boşta kalır. Helezon dönerken takılıyorsa delik çapı küçük, adım yanlış veya delik ağzı çapaklıdır. Bunu “biraz daha bastırarak” çözmek deliği büyütmez; kâğıdı yırtar. Doğru kalıp takılmadan parti başlamaz.
Kenar payı da adım kadar bağlayıcıdır. Delik sırası kâğıdın kenarına çok yakınsa halka kapanırken kulak kopar. Çok içerideyse cilt şişkin durur ve sayfa çevirmesi zorlaşır. İlk yaprakta payı cetvelle kontrol edin. Kaymış dayama, bütün desteyi aynı yanlış payla deler; hata düzenli göründüğü için geç fark edilir.
Kör kalıp ve ertelenen bakım
Yüksek tirajda kalıp, en çok vuran parçadır. Kör ağız lifi kesmez, iter. Delik ağzı tüylenir, tel veya helezon o tüyde takılır, operatör hızı düşürür ve duruş başlar. Bıçağın kaç vuruşta değişeceği evrensel bir sayı değildir. Kâğıt, karton, kuşe ve vuruş ayarı ömrü değiştirir. Kural, üreticinin bakım aralığını tavan kabul edip kendi firesine göre erkene çekmektir.
Vardiya başında on tabaka delin, delik ağzına bakın, çapak veya yırtık varsa üretime girmeyin. Yağ, delik boğazına ve kâğıt yoluna taşmamalıdır. Taşan yağ baskıyı lekeler ve kaygan tabakayı kaydırır. Yoğun sezondan önce takvimi arızanın olduğu güne bırakmayın: kalıp, kayış, sensör ve çene aynı gün kontrol edilsin. Yedek kalıp rafta yoksa o günkü duruş, bakım ihmalinin faturasıdır.
Format değişince kalan eski ayar
Bir önceki işin dayaması, çapı ve adımı yeni işe uymaz. Yüksek tirajda bu hata bütün partiyi aynı yanlışla üretir. Çünkü makine “düzgün” çalışıyormuş gibi ses çıkarır; yanlış olan yalnızca üründür.
Sık gelen formatlar için ayar kartı tutun. Kartta kâğıt ölçüsü, kapak payı, delik adımı, çap ve kapanış çenesi yazar. Format değişince operatör kartı okur, dayamayı kurar, on adet basar, ölçer, ancak ondan sonra hızı açar. Vardiya devrinde sözlü “aynı ayarda kaldı” yeterli değildir. Devir notuna format adı ve son onay saati yazılır. Yeni operatör kartı görmeden makineyi devralmaz.
Tolerans dışı tel ve helezon
Otomatik hatta tel, makinenin beklediği çap ve hatvede gelmelidir. İnce-kalın kaçan, yağlı veya ezik bobin, beslemede takılır. Takılma bir kez olursa operatör teli çeker; art arda olursa hat durur ve yarım kapanmış ürün birikir. Plastik helezonda çap sapması ve uç çapağı aynı sonucu verir: dönüş yarım kalır, kilit tutmaz.
Ucuz bobin ile duruşun hangisinin pahalı olduğunu ilan edilmiş bir formülle ölçmeyin. Kendi kaydınız yeter. Bir vardiyada kaç kez tel veya helezon kaynaklı duruş oldu, kaç ürün sökülüp yeniden kapatıldı, bunu yazın. Yeni tedarikçi partisinde ilk makara deneme içindir. Deneme geçmeden palet ambara “uygun” diye girmez. Uygunluk belgesi, makinede akmayan teli çalışır hale getirmez.
Kontrolün partinin sonuna kalması
Her kitabı elle açmak yüksek tirajda mümkün değildir. Hiç bakmamak da mümkün değildir. İşe yarayan ara yol, partinin başı, ortası ve sonudur. Başta ayar onaylanır. Ortada kayma aranır: dayama gevşemesi, çap değişimi, ısınan çene. Sonda son makara ve son kalıp hali görülür.
Kontrolde bakılacak yerler sabittir. Delik sırası eğri mi, halka kapanışı sık veya gevşek mi, sayfa kapağa göre kaymış mı, helezon ucu açık mı, kapak yırtılmış mı. Beş kitap açılır, biri asılır veya masa gibi çevrilir. Hata görülürse o andan önceki kolı ayırın. “Partinin sonunda toplu bakarız” diyen hat, hatalı kolu çoktan streçlemiştir.
Örnek aralığını ürünün değerine göre sıkılaştırın. Aynı defterden on bin adet ile az sayıda pahalı numune aynı aralıkla kontrol edilmez. Aralık bir kez seçilince parti boyunca değişmez. Rastgele “gözüme çirkin geleni” ayıklamak kayıt tutmaz.
Yorgunluk ve tempo
Uzun vardiyada hata, makine arızası gibi görünür ama kaynak eldir. Operatör dayamayı tam yaslamaz, hatalı kapanışı geçirir, duruş nedenini yazmaz. Yarı otomatik tezgahta bu doğrudan fire olur. Tam otomatik hatta da hazneyi ters doldurmak veya alarmı susturmak aynı sonucu verir.
Tempo, katalogdaki tavan hız değildir. AB36 için katalog tavanı saatte 2100, AB42C için saatte 3000 kitap civarındadır. Bu sayılar ürün kartındaki üst sınırdır. Tabaka ölçüsü, adım değişimi ve fire düşünce gerçekleşen adet düşer. Vardiya planını bu tavana göre kurarsanız mola, kalıp değişimi ve ayıklama yok sayılır. Kendi saatinizi ölçün: bir saat gerçek iş, molayı ayrı yazın. Yorgunluğun arttığı son saatte hata sıklaşıyorsa vardiyayı uzatmak yerine kontrol aralığını sıkılaştırın veya işi bölün.
Belirtiye göre ilk bakılacak yer
| Görülen hata | İlk bakılacak yer |
|---|---|
| Halka gevşek veya kâğıdı kesiyor | Blok kalınlığı ve tel çapı |
| Tel deliğe girmiyor, helezon dönmüyor | Delik şekli ve adım |
| Delik ağzı tüylü, takılma artıyor | Kalıp ağzı |
| Bütün parti aynı ölçüde kayık | Eski formattan kalan dayama |
| Besleme sık sık duruyor | Bobin çapı ve telin ezikliği |
| Hata koliyi kapatınca çıkıyor | Baş, orta, son kontrolün atlanması |
Bu tablo teşhistir, tamir reçetesi değildir. Aynı belirti iki nedenden gelebilir. Önce ölçün, sonra ayarı değiştirin. Aynı anda çapı, dayamayı ve çeneyi oynatırsanız hangi değişikliğin düzelttiğini bilemezsiniz.
Pilot iş ayrı tutulur. Yeni format, yeni kâğıt veya yeni bobin varsa ilk yüz adet incelemeden hıza çıkılmaz. Pilot geçerse kart güncellenir ve asıl parti o kartla yürür. Pilot atlanırsa hata, öğrenme maliyeti olmaktan çıkar ve sevkiyat maliyeti olur.
Kök nedeni yazmak, aynı hatayı ertesi hafta yeniden üretmenin önüne geçer. Kayıtta dört alan yeter: vardiya, format, belirti, ne değişince durdu. Ay sonunda bu defter, hangi formatın hangi vardiyada şiştiğini gösterir. Suçu operatöre veya tedarikçiye yapıştırmak, bu dört alan dolmadan erken karardır. Tel kaynaklıysa tedarikçiye bobin etiketi ve hatalı numune gider. Ayar kaynaklıysa kart düzelir.
Sıkça sorulan sorular
Yüksek tirajlı ciltlemede en sık hangi hata partiyi bozar? Çapın blok kalınlığına değil sayfa adedine göre seçilmesi ve delik adımının tele uymaması, en çok söküm çıkaran ikilidir. İkisi de ilk on adette ölçülür. Parti bittikten sonra çap değiştirmek, kapanmış ürünü açmak demektir.
Tel spiral ile plastik helezon aynı kalıpla delinebilir mi? Delinmez. Tel kare veya dikdörtgen delik ister, helezon yuvarlak delik ister. Adım da sisteme göre değişir. Kalıbı “yakın” diye bırakmak, yüksek tirajda sistematik yırtık üretir.
Katalogdaki saatte kitap sayısı gerçek üretim midir? Hayır. Ürün kartındaki hız tavandır. Kendi formatınızda bir saatlik net adedi sayın. Değişim, fire ve mola bu sayının içine girmez. Kapasite planı tavana değil bu ölçüye oturur.
Kalite kontrol için her kitabı açmak gerekir mi? Gerekmez. Partinin başı, ortası ve sonundan örnek açmak, kaymayı yakalamak için yeterlidir. Hata görülünce o aralıktaki kol ayrılır. Aralık, işin değerine göre önceden yazılır ve parti bitene kadar gevşetilmez.
Hata kaydı ve ayar kartı duruyorsa ekipman değişimi ikinci sıradadır. Hattı veya sarfı gözden geçirmek için makinelere bakabilir, tekrarlayan bir arızayı iletişim üzerinden tarif edebilirsiniz. Çap ve adım, ölçülmüş blok olmadan teklif konusu değildir.