Kuşe Kağıt Delme Rehberi: Ciltleme Öncesi Bilinmesi Gerekenler
5 Ekim 2026
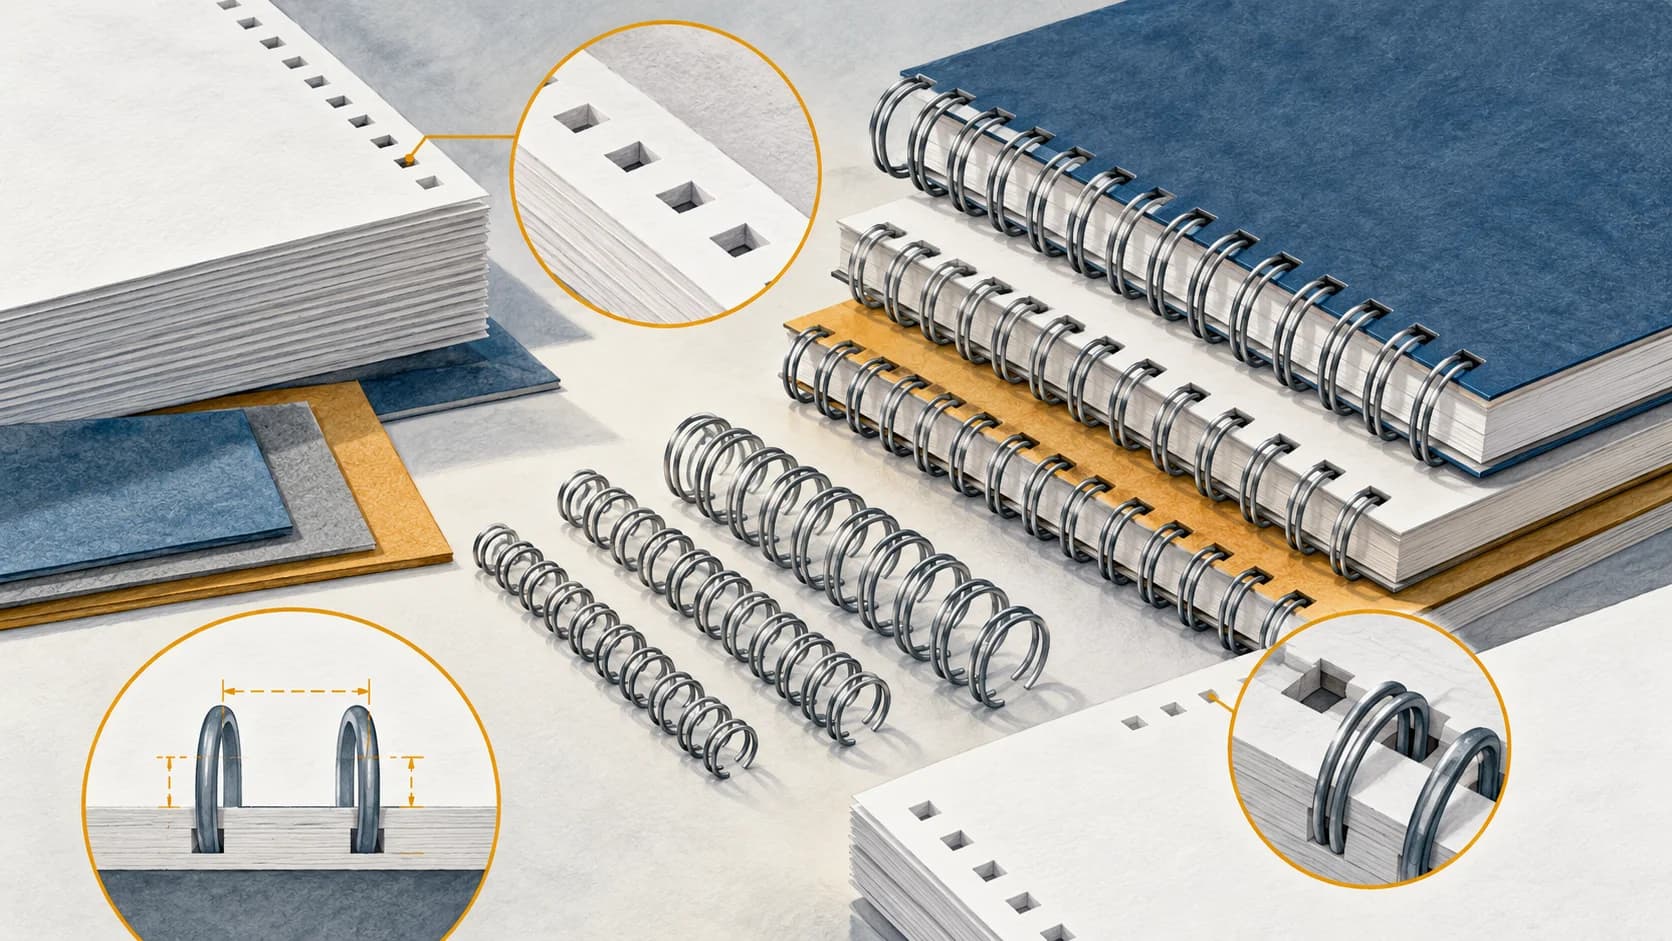
Saat sabah dokuz, atölyede 135 gram parlak kuşe katalog işi tezgaha geldi. Operatör istifi her zamanki gibi koydu, pedala bastı ve ilk yüz tabakadan sonra kenarlarda ince beyaz çapaklar belirdi. Deliklerin etrafında hafif kabarmalar vardı, tel geçerken bazı delikler zorlanıyordu. Usta geldi, istife baktı ve tek cümle kurdu: "Kuşeyi normal kağıt gibi delersen fire verirsin." İstif yarıya indirildi, bıçak takımı kontrol edilip bilendi ve hız bir kademe düşürüldü. Sonraki iki bin tabaka tertemiz çıktı. Bu sahne, kuşe işi alan neredeyse her atölyede yaşanır. Parlak yüzey güzel görünür ama delme hattında ayrı bir disiplin ister. Bu rehberde kuşenin neden farklı davrandığını, hangi ayarlarla temiz delik alınacağını ve fireyi nasıl düşük tutacağınızı anlatıyoruz.
Kuşe Kağıt Delme Hattında Neden Farklı Davranır?
Kuşe kağıdın yüzeyi ince bir mineral kaplama tabakasıyla kaplıdır. Bu kaplama mürekkebi yüzeyde tutar ve baskıya o tok parlaklığı verir. Aynı kaplama delme anında bıçağa direnç gösterir ve kesilen kenarın pürüzsüz ayrılmasını zorlaştırır. Normal ofset kağıtta lifler bıçağı sarar ve kesim hattı kolayca kopar. Kuşede ise kaplama önce çatlar, sonra kopar. Bıçak yeterince keskin değilse çatlayan kaplama delik kenarında beyaz halka şeklinde görünür. Müşteri bunu yakından incelediğinde işin kalitesinden şüphe eder.
Kayganlık ikinci sorundur. Kuşe tabakalar üst üste konduğunda aralarındaki sürtünme düşüktür. Delme kafası aşağı indiği anda basınç istifin üst katmanlarını milimetrik ölçüde kaydırabilir. Tek tabakada fark edilmeyen bu kayma, tel takılırken deliklerin üst üste gelmemesiyle kendini belli eder. Özellikle 3:1 adım gibi sık delik düzenlerinde yarım milimetrelik kayma bile telin zorlanmasına yol açar. Üçüncü konu tozdur. Kaplama kırıntıları bıçak yuvalarında birikir ve zamanla delik çapını daraltır. Vardiya sonunda bıçak bloğunu açtığınızda biriken beyaz toz tabakasını görürsünüz. Düzenli temizlik yapılmazsa öğleden sonra delikler sabahkinden farklı çıkar.
Bıçak ve Kalıp Seçimi Temiz Deliğin Yarısıdır
Kuşe işlerde kör bıçakla çalışmak doğrudan fire demektir. Bıçak ağzı köreldikçe kaplamayı kesmek yerine iter ve delik çevresinde kabarma oluşur. Kural basittir: kuşe siparişi başlamadan önce bıçakların keskinliği kontrol edilir, şüpheli takım bilenir ya da değiştirilir. Yuvarlak delik kalıpları kuşede genelde kare kalıplardan daha temiz sonuç verir çünkü basıncı tek noktada toplar. Tel ciltleme yapacaksanız delik formu ile tel adımının uyumuna dikkat edin, kalıp değişimi gerekiyorsa işe başlamadan yapın.
Bıçak malzemesi de önemlidir. Standart çelik bıçaklar kısa kuşe tirajlarda iş görür ama uzun işlerde daha sert alaşımlı takımlar tercih edilir. Sert takım kaplamanın aşındırıcı etkisine daha uzun dayanır. Pratik bir ölçü vereyim: 150 gram kuşe bir işte standart takımla yaklaşık 40-50 bin vuruş sonra kenar kalitesi düşmeye başlar. Bunu delik çevresindeki beyazlamadan anlarsınız. Kaliteli takımda bu eşik belirgin şekilde ötelenir. Bıçak değişim aralığını iş kartına yazın, operatör göz kararı beklemesin. Delme hattınız hakkında genel bilgi için ciltleme makinesi alırken sorulması gereken 10 soru yazımıza da göz atabilirsiniz, takım uyumu orada da geçer.
İstif Yüksekliği ve Besleme Hızı Nasıl Ayarlanmalı?
Klasik hata kalın istifle hızlı delmeye çalışmaktır. Kuşede istif kalınlaştıkça alt tabakalara inen basınç dağılır ve en alttaki tabakalar yırtılarak ayrılır. Üst tabakalar temiz görünür, deste karıştırılınca alttakilerin delik kenarları lifli çıkar. Bu yüzden kuşe işlerde istif, normal kağıda göre daha ince tutulur. Aşağıdaki tablo farklı gramajlar için başlangıç değeri verir, makinenize göre ince ayar yaparsınız.
Çapak ve Tırtılanma Sorunları Nasıl Önlenir?
Çapak, delik kenarından sarkan ince kaplama ve lif parçalarıdır. Tırtılanma ise delik çevresinin testere ağzı gibi pürüzlü çıkmasıdır. İkisi de tel geçişini zorlaştırır ve bitmiş üründe özensiz görünür. Önlemenin ilk adımı bıçak keskinliğidir, bunu konuştuk. İkinci adım zımba boşluğudur. Zımba ile kalıp yuvası arasındaki boşluk kağıt kalınlığına uygun olmalı. Boşluk fazla olursa kaplama kesilmeden yırtılır. Makinenizin teknik tablosundaki boşluk değerlerini gramaja göre ayarlayın, tek ayarla bütün işleri geçmeyin.
Üçüncü adım atık tahliyesidir. Delme artıkcı kalıp yuvasında sıkışırsa sonraki vuruşlarda deliğin içine taşar ve kenarları bozar. Kuşe artıkları lifli yapıdadır, kolayca topaklanır. Vardiya içinde belirli aralıklarla atık haznesini boşaltın ve basınçlı havayla yuvaları temizleyin. Dördüncü adım desteleme disiplinidir. Delinen tabakaları gelişigüzel üst üste yığmayın, delik hizaları kaymasın diye desteleri küçük tutun ve aralarına ayraç koyun. Son kontrol olarak her kutudan rastgele beş tabaka alıp ışığa tutun. Delik çevrelerinde beyaz halka ya da liflenme görüyorsanız bıçakları kontrol etmeden devam etmeyin. Bu basit alışkanlık, binlerce tabakalık fireyi baştan önler.
Marjin Derinliği ve Delik Konumu Ayarları
Marjin, kağıt kenarından delik merkezine olan mesafedir. Kuşe işlerde marjin biraz daha geniş tutulur çünkü kaplamalı kenar dar marjinde kolayca yırtılır. Tel ciltlemede standart marjin değerleri adım sistemine göre değişir ama kuşe için tablodaki minimumun bir kademe üstünü seçmek güvenli olur. Özellikle 170 gram üzeri kuşelerde dar marjin, sayfalar çevrildikçe deliklerin yırtılma riskini artırır. Katalog ve menü gibi sık karıştırılan ürünlerde bu risk daha da büyür.
Delik konumu ayarı yaparken deneme tabakası kullanın, doğrudan tiraja girmeyin. Üç tabakayı üst üste koyup delin, teli geçirip sayfaları çevirin. Tel delik içinde rahat dönmeli ama sayfa da boşlukta yüzmemeli. Kapakla iç sayfaların delik hizası aynı olmalı, kapak kalınsa ayrı program ya da ayrı vuruş yapın. Çift tel (wire-o) işlerde kapatma basıncını kuşe kalınlığına göre ayarlayın, fazla basınç kaplamada çatlak çizgiler bırakır. Ayarları iş kartına not edin: gramaj, marjin, istif kalınlığı, hız. Aynı müşteri tekrar sipariş verdiğinde bu notlar size en az yarım saat kazandırır ve tutarlılığı garanti eder.
Kuşe İşler İçin Hangi Delme Hattı Uygun?
Kuşe ağırlıklı çalışan atölyelerde makine seçimi fire oranını doğrudan belirler. Düşük tirajlı, çeşitli gramajlı işler için PB-420 çok fonksiyonlu ciltleme makinesi pratik bir çözümdür, ayar değişimi hızlıdır ve farklı kalınlıklara kolay uyum sağlar. Günlük binlerce tabaka kuşe delen işletmelerde otomatik hatlar devreye girer. AP400C otomatik delik delme makinesi tutarlı istif basıncıyla kaygan tabakalarda düzgün hizalama sağlar. Daha yüksek kapasite gerekiyorsa AP500 ağır hizmet tipi yüksek hızlı delme makinesi kalın kuşe kartonlarda bile stabil vuruş yapar.
Sıkça Sorulan Sorular
Kuşe kağıt delerken neden normal kağıttan daha çok fire veriyorum?
Kuşe delme için en uygun bıçak tipi hangisi?
Keskin, çentiksiz yuvarlak delik kalıpları kuşede en temiz sonucu verir. Uzun tirajlarda aşınmaya dayanıklı sert alaşımlı takımlar tercih edin. Bıçağın keskinliğini delik çevresindeki beyaz halkadan anlarsınız, halka belirince takımı değiştirin.
170 gram kuşe kaç tabakalık istifle delinmeli?
Makineye göre değişir ama güvenli aralık 30-40 tabakadır, kalınlık olarak 6-8 milimetreye denk gelir. Daha kalın istif alt tabakalarda yırtılmaya yol açar. Emin olamıyorsanız ince başlayın, delik kalitesini görüp kademeli artırın.
Delik kenarındaki beyaz halkalar nasıl giderilir?
Beyaz halka kaplamanın yırtılarak koptuğunu gösterir. İlk iş bıçak keskinliğini kontrol edin, sonra zımba boşluğunu gramaja göre ayarlayın. Atık yuvalarını temizleyin ve besleme hızını bir kademe düşürün. Halka devam ederse kalıp takımını yenileyin.
Kuşe kapakla iç sayfaları birlikte delebilir miyim?
Gramaj farkı büyükse birlikte delmeyin. Kalın kapak ince sayfaların kaymasına yol açar ve delik hizası bozulur. Kapağı ayrı istifle delin, sonra delikleri çakıştırıp teli geçirin. Tiraj büyükse otomatik hatta ayrı program açmak en temiz çözümdür.
Kuşe İşleriniz İçin Doğru Hattı Birlikte Kuralım
Kuşe delme zor bir iş değil, disiplin isteyen bir iştir. Keskin bıçak, ince istif, doğru hız ve düzenli temizlik dört altın kuraldır. Bu kuralları uygulayan atölyelerde kuşe firesi normal kağıt seviyesine iner. Hattınızı yenilemeyi ya da mevcut makinenizi kuşe işlere uyarlamayı düşünüyorsanız SpiralMakineleri.com uzman ekibiyle iletişime geçin. İş hacminize uygun delme hattını birlikte seçelim, sarf malzeme ihtiyacınız için tel spiral bobinleri stoğumuzdan yararlanın. Kuşe katalog ve defter işlerinizde AP400C otomatik delik delme makinesi ile AP500 ağır hizmet tipi delme makinesi seçeneklerini inceleyin, deneme delme için numune tabakalarınızı bize gönderin.