Endüstriyel Delik Delme Kalıpları: Aşınma ve Bakım Rehberi
6 Ağustos 2026
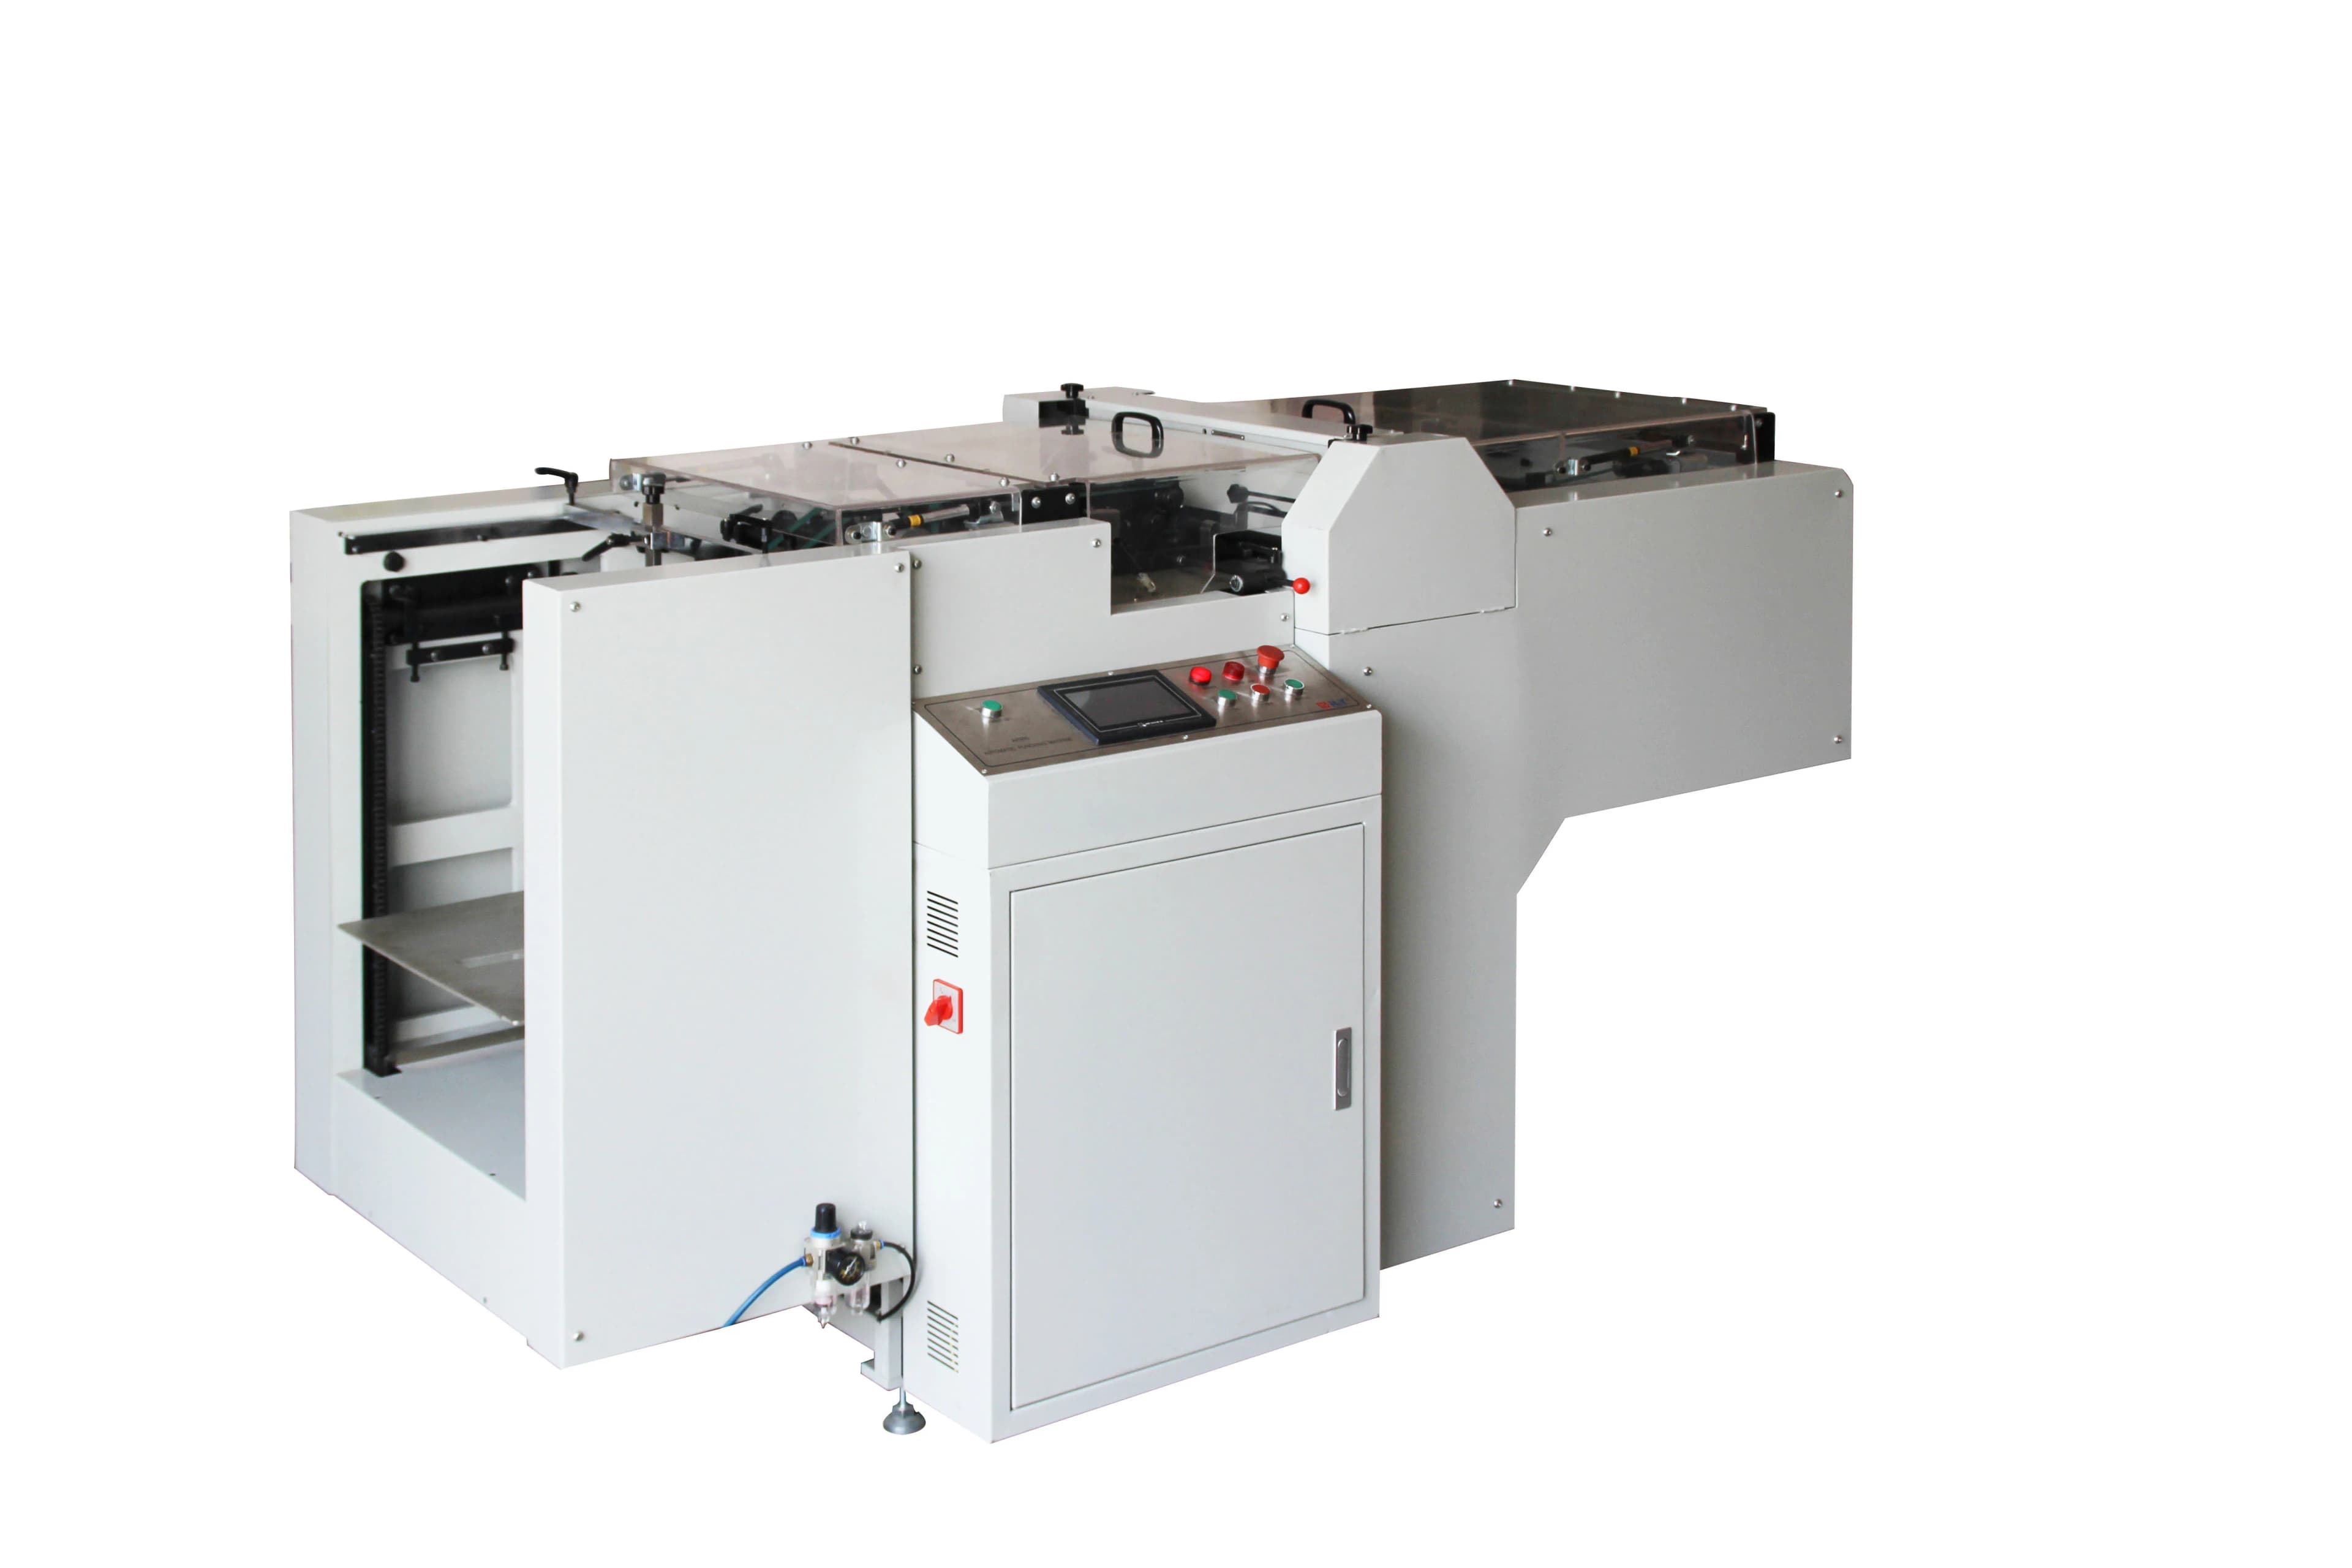
Endüstriyel delik delme kalıplarında aşınma ve delik kalitesi; delinen kağıdın gramajına, kuşe veya lamine kaplama yapısına, çalışma hızına ve periyodik yağlama disiplinine bağlıdır. Ağır hizmet tipi delme makinelerinde çelik kalıplar ve delme pimleri, milyonlarca vuruş boyunca mikron seviyesindeki boşluk toleranslarıyla çalışır. Pimler köreldiğinde veya kılavuz plakasıyla arasındaki tolerans açıldığında, delik kenarlarında kağıt çapağı ve lif yırtılması başlar; bu da ciltleme aşamasında telin veya helezonun deliklere takılmasına yol açar.
Kalıp ömrünü uzatmak ve her vardiyada temiz delik kenarları elde etmek için delme pimlerinin aşınma dinamiklerini, bileme aralıklarını ve günlük temizlik prosedürlerini standart hale getirmek gerekir.
Delme Kalıplarında Aşınma Toleransları ve Boşluk Payı
Delme kalıbı temel olarak iki ana bileşenden oluşur: üst tabla tarafından tahrik edilen sertleştirilmiş çelik delme pimleri (zımbalar) ve kağıdın altından destek veren kesici matris plakası (dişi kalıp).
Pim ile matris deliği arasındaki radyal boşluk (clearance), temiz bir kesme işlemi için kritik önemdedir. Bu tolerans genellikle delinen kağıt kalınlığının %5'i ile %10'u arasında tutulur.
Tolerans gereğinden fazla açıldığında (örneğin pim aşınması sonucu 0,05 mm'den fazla boşluk oluştuğunda) kağıt lifleri kesilmek yerine matris deliğine doğru çekilerek yırtılır. Bu durum delik kenarında tırnak şeklinde çapak bırakır. Tolerans çok dar olduğunda ise pim gövdesi matris çeperine sürterek aşırı ısınmaya, pim kırılmasına ve motorun zorlanmasına yol açar.
Kuşe kağıtlar, içerdikleri kalsiyum karbonat ve mineral dolgular nedeniyle 1. hamur ofset kağıtlara kıyasla pimleri %30 ila %40 daha hızlı aşındırır. Selefonlu veya PVC lamine kapaklar ise bıçak ağzında plastik film erimesine ve sürtünme ısısına neden olarak özel yağlama gerektirir.
Değiştirilebilir Pim (Zımba) Mimarisi ve Çıkarılabilir Pimler
Modern endüstriyel kalıpların en büyük avantajı çıkarılabilir ve bağımsız değiştirilebilir pim mimarisidir.
Tüm ebatlara tek kalıpla uyum sağlamak için kalıp üzerindeki her pim bağımsız bir çekme pimiyle boşa çıkarılabilir. Örneğin A4 boyuttan A5 veya B5 ebadına geçerken kağıt dışına taşan son pimler yukarı kaldırılarak devre dışı bırakılır. Bu sayede kağıdın kenarında yarım veya patlak delik oluşması önlenir.
Pimlerden biri kırıldığında veya köreldiğinde tüm kalıbı hurdaya ayırmak gerekmez. Yalnızca hasarlı pim yuvasından çıkarılır ve mikrometrik toleranslı yedek pim takılarak üretime dakikalar içinde devam edilir.
| Bakım Düzeyi | Uygulama Periyodu | Yapılacak İşlemler | Amaç |
|---|---|---|---|
| Vardiya Başı | Her vardiya başlangıcı | Talaş haznesi boşaltma, basınçlı hava temizliği | Kağıt tozu ve çapak sıkışmasını önleme |
| Günlük | Her 8-10 çalışma saati | Kılavuz pim ve raylara hafif viskoziteli yağ damlatma | Metal-metal sürtünmesini ve ısınmayı azaltma |
| Haftalık | Haftada 1 gün | Kalıp tablası sökülerek ultrasonik veya solvent temizlik | Biriken reçine ve selefon kalıntılarını arındırma |
| Periyodik Revizyon | Her 1,5 - 2 milyon vuruş | Pim boy kontrolü, kumpas ölçümü, gerekirse bileme | Tolerans dışı aşınmayı giderme, çapağı sıfırlama |
Kalıp Ömrünü Uzatan Yağlama ve Temizlik Protokolü
Endüstriyel delme kalıbının ömrünü iki katına çıkarmanın en basit yolu düzenli yağlama ve talaş tahliyesidir.
Yağlamada dikkat edilmesi gereken en kritik kural doğru yağlayıcı seçimidir. Kalın gres yağları kağıt tozunu üzerine çekerek zımba yuvalarında aşındırıcı bir zımpara macunu oluşturur. Bu nedenle yalnızca ince, leke bırakmayan özel kalıp yağları veya kuru PTFE/teflon bazlı sprey yağlayıcılar kullanılmalıdır. Yağlama doğrudan kağıda temas eden kesici uçlara değil, pimin kılavuz plakası içindeki kayar gövdesine uygulanmalıdır.
Talaş tahliye kanallarının vakumu veya alt döküm olukları düzenli olarak kontrol edilmelidir. Çapak kanalı tıkandığında sıkışan kağıt konfetileri matris deliğinden geri teper. Bu durum yeni inen pime karşı beton etkisi yaratarak pimin anında kırılmasına sebep olur.
Kalıp Aşınması Belirtileri ve Çözümleri
Kağıt destesi altındaki sayfalarda çapak veya yırtılma oluşuyorsa alt matris plakası körelmiş veya pim boyları aşınarak kısalmıştır. Kalıp sökülerek matris yüzeyi taşlanmalı ya da aşınmış pimler değiştirilmelidir.
Delme sırasında kalıptan anormal çekiçleme veya vuruntu sesi geliyorsa pimler kılavuz yuvasında kasmakta veya yağsızlıktan kuru çalışmaktadır. Hat derhal durdurulmalı, kalıp kılavuzları temizlenip yağlanmalıdır.
Pim kağıda saplanıp yukarı geri çıkmıyorsa pim yayları yorulmuş olabilir veya aşırı kalın deste (yığın) beslenmiştir. Tek seferde delinen yaprak sayısı makinenin önerilen gramaj sınırına düşürülmelidir.
Sıkça Sorulan Sorular
Delme kalıbı pimleri ne sıklıkla bilenmeli veya değiştirilmelidir? Kullanım yoğunluğuna ve kağıt tipine göre değişmekle birlikte kaliteli takım çeliği (HSS) kalıplar 1,5 ila 2 milyon vuruştan sonra kontrol edilir. Çapak oluşumu başladığında matris yüzeyi mikron taşlama ile tazelenir, toleransı bozulmuş tekil pimler ise yenisiyle değiştirilir.
Kuşe kağıt delerken kalıp neden daha çabuk körelir? Kuşe kağıdın yüzey kaplamasında kullanılan inorganik mineral pigmentler (tebeşir, kaolin vb.) bıçak çeliği üzerinde aşındırıcı etki yaratır. Bu nedenle yoğun kuşe işleyen matbaalarda kalıp yağlama sıklığı artırılmalıdır.
Çıkarılabilir pim (disengageable pin) özelliği ne işe yarar? Farklı kağıt ebatlarında (örneğin A4'ten A5'e geçerken) kenarda yarım delik kalmasını önlemek için ilgili pimlerin pratikçe devre dışı bırakılmasını sağlar. Böylece tek kalıpla birçok farklı format firesiz delinir.
Delme kalıbında WD-40 veya gres yağı kullanılabilir mi? Gres yağı kağıt tozunu tutup macunlaştırdığı için kesinlikle önerilmez. WD-40 ise pas çözücüdür ancak uzun süreli koruyucu yağlama sağlamaz ve kağıtta leke yapabilir. Delme kalıplarında kalıntı bırakmayan ince kalıp yağları veya kuru teflon spreyler tercih edilmelidir.