Delme ve Ciltleme Makinesi Uyumu: Hangi Hatla Çalışır?
25 Eylül 2026
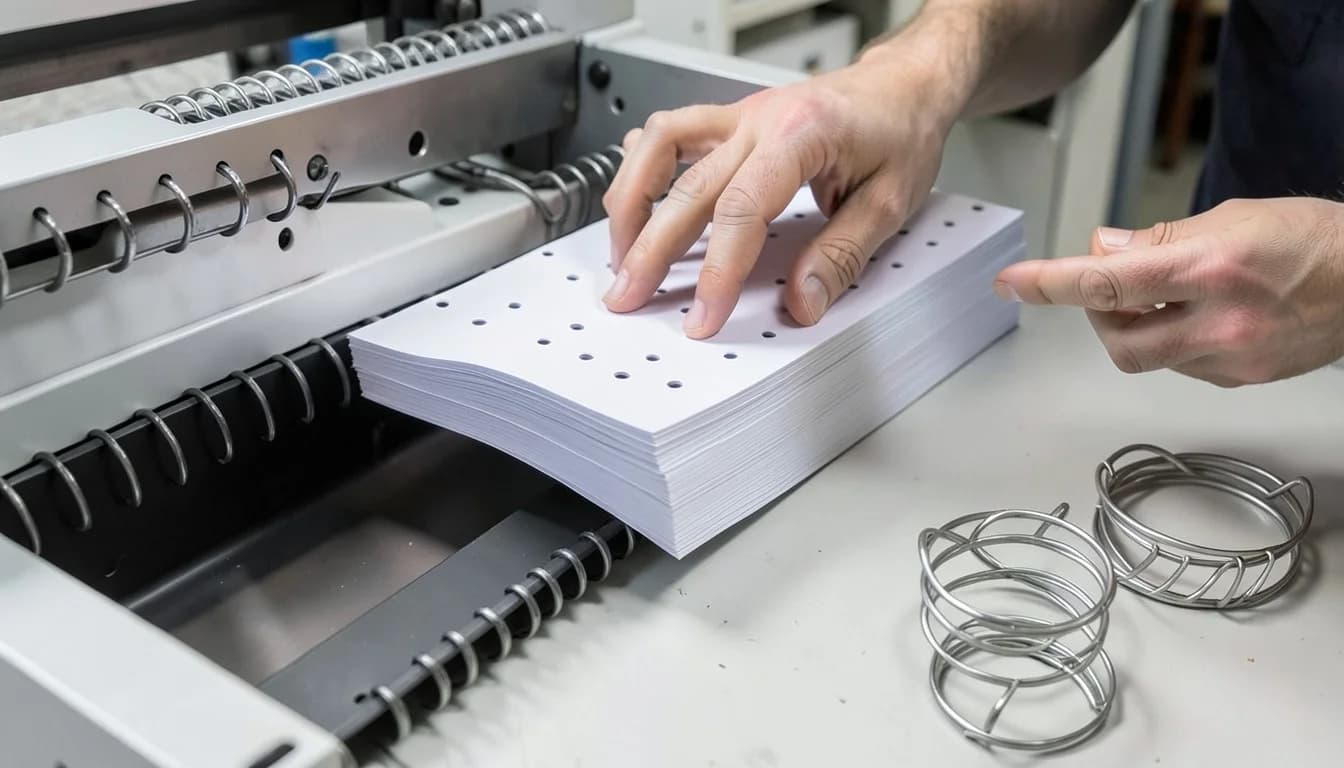
Delme makinesi ile ciltleme makinesi uyumu üç ölçüde kurulur: delik adımı ve çapı, kağıdın besleme yönü, işin tek makinede mi iki ayrı istasyonda mı yürüyeceği. Bu ölçülerden biri tutmuyorsa makinelerin markası ya da yaşı sonucu kurtarmaz. Yanlış adımla delinmiş bir blok, ciltleme makinesinin kanalına oturmaz; delme aşamasında harcanan emek fireye döner.
Uyumun satın alma anında kurulması bu yüzden gerekir. SpiralMakineleri, H&Y makinelerinin Türkiye distribütörü olarak delme, ciltleme ve sarf tarafını birlikte listeler. Karar verirken bu üç tarafı tek bir tablo gibi okumak işe yarar.
Delme makinesi ile ciltleme makinesi uyumu neye bağlı?
Uyum tek bir ölçüyle açıklanmaz. Altında dört başlık var: adım, çap ve marj, besleme yönü, sarf. Birini atlayıp diğerini doğru yapmak hattı kısmen çalıştırır. Kısmen çalışan hat ise duran hattan pahalıya gelir.
Delik adımı
Tel ciltlemede adım, belirli bir uzunluk içindeki delik sayısıyla ifade edilir. Katalogda 3:1 ve 2:1 gibi oranlar görürsünüz. Ciltleme makinesinin kapatma kafası bu adıma göre üretilir. Delme kalıbı aynı adımı üretmiyorsa tel deliklerden geçmez.
Hangi makinenin hangi adımı desteklediği ürün sayfasında yazar. Hem delme kalıbı hem tel spiral bobini aynı adımla listelenmiyorsa burada bir eşleştirme iddiası kurmayız. Adım değerini ürün sayfasından alıp kendi işinizle karşılaştırmanız gerekir; tahminle konulan bir adım bilgisi bütün planı bozar.
Delik çapı ve marj
Delik çapı, kullanılacak telin veya helezonun çapına göre seçilir. Tel çapı büyüdükçe deliğin de büyümesi gerekir; aksi halde tel deliğe zor girer, kağıt yırtılır, ciltleme kafası zorlanır.
Marj ve sırt payı, deliğin kağıdın hangi kenarından ne kadar içeride açıldığını belirler. Blok kalınlığı arttıkça delikler sırta doğru kaydırılır, çünkü kalın blokta sayfalar açıldığında sırt payı içeride kalır. İnce işte tutan marj kalın işte tutmayabilir; ayar iki uçta da denenir.
Kağıt besleme yönü ve yığın
Deliğin uzun kenardan mı kısa kenardan mı açıldığı, ciltlemenin hangi yönde olacağını belirler. Aynı blokta iki farklı besleme yönü kullanılırsa sayfa dönmesi olur: blok kapandığında bir bölümün başlığı ters kalır. Bu hata ciltleme aşamasında değil, delme sırasında yapılır.
İkinci nokta yığın farkıdır. Delme makinesinin tek seferde kaldırdığı yığın ile ciltleme makinesinin işlediği blok kalınlığı birbirinden farklı olabilir. Fark büyükse blokları ayırma ve yeniden toplama işi ortaya çıkar. Bu iş görünmez bir maliyettir: kimse fatura etmez ama her vardiyada tekrar eder.
Sarf uyumu
Delme kalıbı, ciltleme makinesi ve sarf aynı standardı paylaşmalıdır. Tel spiral bobinin çapı ve adımı, kullanılan delik adımıyla aynı olmalı. Plastik helezon tarafında mantık aynıdır. Kapak malzemesi de bu zincirin parçası: taslamalı sert kapak ile esnek kapak aynı delik çapı ve sırt payıyla işlenmez.
Ayrı iki makine, tek gövde ve inline hat arasındaki fark
İki ayrı makine en esnek düzendir. Delme ile ciltleme arasında ara stok oluşur, iş sırası değiştirilebilir, bir makine durduğunda diğeri çalışmaya devam eder. Adedi düşük ve dalgalı işlerde bu esneklik, kaybedilen zamandan daha değerlidir.
Delme ve ciltlemeyi tek gövdede birleştiren modeller ara basamaktır: tek makine, tek operatör, daha az yer. Karşılığında format esnekliği ve bakım kolaylığı konusunda bazı sınırlar gelir.
Inline ciltleme hattı, delme ile ciltlemenin elle taşıma olmadan birbirine bağlandığı düzendir. Adedi yüksek ve formatı oturmuş işlerde devreye girer; adet düşükse aynı hat beklemeye başlar.
| Karar sütunu | Ayrı iki makine | Tek makinede birleşik | Inline hat |
|---|---|---|---|
| Günlük iş adedi eğilimi | Düşük ve dalgalı | Orta | Yüksek ve düzenli |
| Format değişkenliği | Her işte değişiyor | Orta | Oturmuş |
| Elle taşıma | Var | Yok | Yok |
| Operatör | Aynı kişi iki makineyi yönetir | Aynı kişi | Hat başında ekip |
| Yerleşim ihtiyacı | İki makine için ayrı alan | En az taban alanı | Hat boyu ve ara stok alanı |
Tabloda hız, kapasite ve geri dönüş süresi yok. Bu değerler işletmenin kendi iş hacmine bağlıdır; hesabı kendi adetlerinizle yapmanız gerekir.
Hangi delme makinesi hangi ciltleme hattıyla çalışır?
Eşleştirmenin dört kuralı var: aynı delik adımı, aynı delik çapı ailesi, birbirine yakın üretim temposu, örtüşen format aralığı. Dördü birlikte tutmuyorsa iki makine aynı hatta yan yana gelmez.
Masaüstü ve ofis tarafında delme için AP400A ile AP400C, ciltleme için WB300 ile WB300PS masaüstü tel ciltleme sistemleri ve WA300 ofis tipi makine bulunur. Model kodları benziyor diye iki makineyi aynı saymayın; hangi adımı ve hangi kalıbı destekledikleri ürün sayfasında yazar.
Atölye tarafında delme makineleri AP500 ve DGP, tel ciltleme tarafında CB-420, AB36 ve AB42C var. Burada dikkat edilecek nokta akış: yarı otomatik ciltleme makinelerinde kağıt elle beslendiği için delme ile ciltleme arasında ara stok oluşur. Bu stok yönetilmiyorsa hattın temposunu delme makinesi değil, iki istasyon arasındaki taşıma belirler.
Helezon tarafında APBF25 tam otomatik delme ve helezon ciltleme makinesi, CMJR Sterling Coilmaster plastik helezon ciltleme makinesi ve büyük boy işler için JYH-600 TR aynı ailede düşünülebilir. Geniş format delmede CKD-600 ayrı bir başlıktır: delme tarafı geniş formata açıkken ciltleme tarafı format sınırına takılıyorsa iki makinenin format aralığını yan yana koymak gerekir.
Inline hatlarda PB-2000, PB-2600, PB-420 ve PB-600 öne çıkar. Bu modellerin hangi delme ünitesiyle sunulduğu ürün sayfasından doğrulanmalıdır; tahminle kurulan eşleştirme, satın alma sonrasında can sıkıcı bir sürpriz olur.
Model kodlarını harf harf yazın: AP400A ile AP400C aynı makine değildir, WB300 ile WB300PS de karıştırılmamalıdır.
Sarf tarafı: tel spiral bobin ve helezon seçimi
Delik adımı ile bobin adımı aynı olmak zorundadır; ciltleme sorunlarının büyük bölümü burada başlar. Tel spiral bobinde çap ve adım, işin sayfa sayısı ve kağıt gramajına göre belirlenir. Tel çapı arttıkça blok daha rahat açılır ama delik çapı da büyür. Bu değerleri ürün sayfasındaki tablodan alın.
Plastik helezon tarafında PVC ve PET ayrımı yalnızca hammadde tercihi değildir; helezonun şeklini koruma biçimi ve makine ayarı işe göre değişebilir. Aynı işte iki hammaddeyi yan yana kullanacaksanız ayarı her geçişte yeniden yapmanız gerekebilir.
Tel kesme ve şekillendirme de zincirin parçası: JHM75 TR ile kesilen telin uç formu, ciltleme makinesinin kapatma kafasıyla uyumlu olmalı. Kesim ucundaki sapma, ciltleme aşamasında takılma olarak görünür.
Satın alma öncesi uyum kontrol listesi
1. Ciltleme yöntemi net mi: tel spiral, Wire-O, plastik helezon?
2. Delik adımı iki tarafta da aynı mı?
3. Delik çapı, kullanılacak tel veya helezon çapına uygun mu?
4. Marj ve sırt payı en kalın ve en ince işte de tutuyor mu?
5. Delme makinesinin kaldırdığı yığın ile ciltleme makinesinin işlediği blok birbirine yakın mı?
6. Format aralığı örtüşüyor mu; A3, B5, kare ve mini boy işler aynı hatta girecek mi?
7. Delme ile ciltleme arasında elle taşıma var mı, varsa kaç kişi gerekiyor?
8. İki makinenin saha gereksinimleri uyuyor mu; elektrik beslemesi ve yerleşim ürün sayfasındaki bilgiyle örtüşüyor mu?
9. Sarf tek elden mi gelecek, kalıp ve zımba aşınması için bakım planı var mı?
10. Bir operatör kaç makineyi aynı anda yönetecek ve kendi işinizden alınan gerçek bir blokla prova yapıldı mı?
Son madde en çok atlanan maddedir. Prova, kataloğun gösteremediği şeyi gösterir.
Kurulum sonrası operatör kontrol listesi
Vardiya başında delik adımı ve çap kontrol edilir. İlk blokta tel geçiş testi yapılır; tel delikten rahat geçmiyorsa blok ciltlemeye gitmeden durdurulur. Kalıp ve zımba kontrolü ile talaş temizliği aynı turda tamamlanır, çünkü talaş birikmesi hem delik kalitesini hem kalıp ömrünü etkiler.
İş güvenliğinde genel ilkeler geçerlidir: besleme noktasından uzak durmak, koruyucu kapakları açık bırakmamak, acil stop düğmesinin yerini bilmek. Cihaza özel güvenlik donanımı için ürün sayfasındaki bilgi esas alınır. Vardiya sonunda hatalı delinen blok sayısı not edilir; bu kayıt fire oranınızı ay sonunda tartışmadan gösterir.
Bu birleşik hattı kim almamalı
Adedi düşük, dalgalı ve kişiye özel işlerle çalışan atölyede birleşik hat doğru yatırım olmayabilir. Formatı her işte değişen matbaada hat sürekli ayar bekler. Ciltlemeyi dışarıya veren ve kendi içinde yalnızca delme yapan işletme, delme tarafına yatırım yapıp ciltlemeyi dışarıda tutmaya devam edebilir.
İki farklı markayı yan yana koymayı planlayan okur için adım uyumu en kırılgan noktadır: iki üreticinin katalogları aynı dili konuşmaz ve bir sorun çıktığında iki taraf da diğerini işaret eder. Sarf tedarikini bağlamadan yalnızca makine fiyatını karşılaştıran okur ise sık yaşanan bir sürprizle karşılaşır: makine gelir, sarf gelmez ya da gelir ama adım tutmaz.
Sık sorulan sorular
Aynı marka olmayan delme ve ciltleme makinesi birlikte çalışır mı? Çalışabilir, ama adım, çap ve marj üçünde de örtüşme gerekir. İki üreticinin katalog dili aynı olmadığı için doğrulamayı sizin yapmanız gerekir. Emin değilseniz kendi bloğunuzla prova isteyin.
3:1 adımla delinmiş kağıt 2:1 tele olur mu? Olmaz. Tel, delik adımına göre üretilir; adım tutmuyorsa tel delikten geçmez, geçse de cilt tutmaz. Böyle bir blok yeniden delinmeden kullanılamaz.
Tel spiral ve plastik helezon aynı delme kalıbıyla mı delinir? Her zaman değil. İki sarfın adımı ve çap ailesi farklı olabilir. Aynı kalıbı kullanmayı planlıyorsanız bunun ürün sayfasında doğrulanması gerekir.
Delme makinesini mevcut ciltleme hattına sonradan ekleyebilir miyim? Eklenebilir. Önce mevcut ciltleme makinesinin desteklediği adım ve format aralığına bakılır, yeni delme makinesi bu aralığa göre seçilir. Ters sırayla ilerlemek maliyeti artırır.
İki makinenin kapasitesi uyumlu mu, nasıl kontrol ederim? Hız ve kapasite değerlerini ürün sayfalarından alıp yan yana koyun. Amaç iki değerin eşit olması değil, aralarındaki farkın ara stokla yönetilebilir olmasıdır.
Kararı üç değişken veriyor: adım ve çap, delme ile ciltleme arasındaki akış, sarf standardı. Adım ve çap değerlerini ürün sayfasından doğrulayın, elinizdeki gerçek blokla prova yapın, ara stoku kimin yöneteceğini şimdiden konuşun.