CMJR Sterling Coilmaster ile Plastik Helezon Ciltleme
20 Şubat 2026
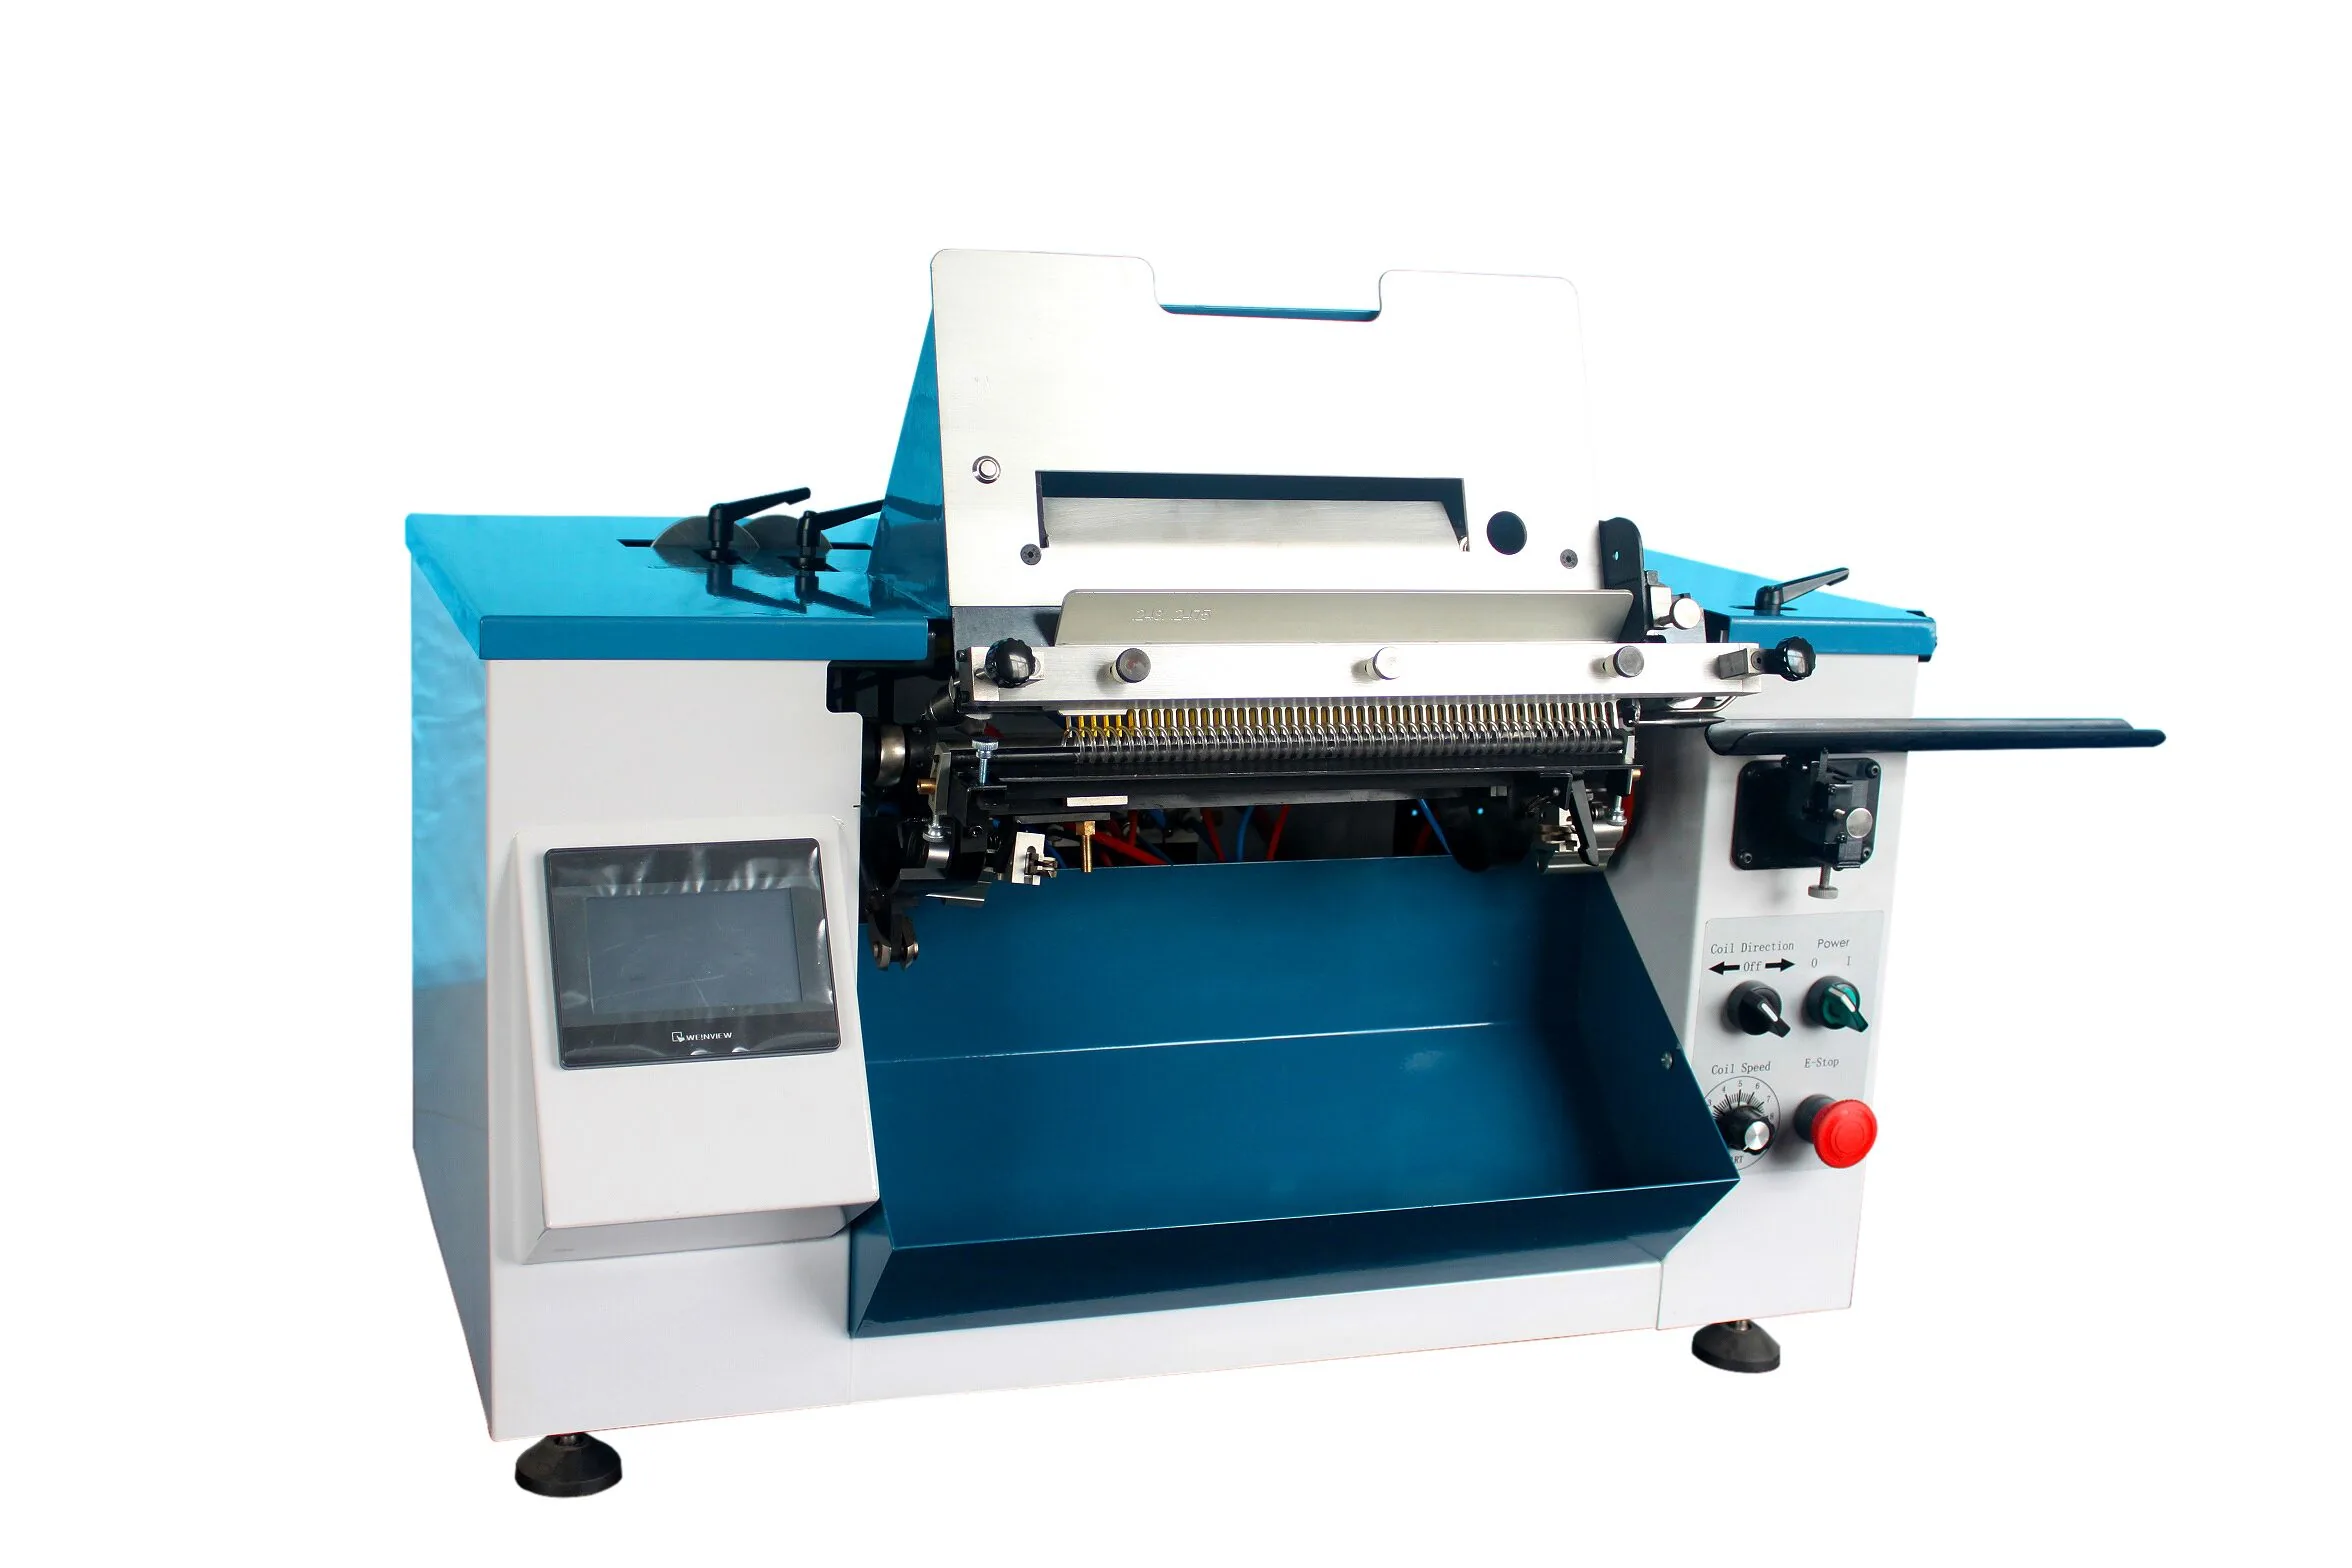
CMJR Sterling Coilmaster, önceden delinmiş doküman bloklarına plastik helezon (spiral) bobinini otomatik olarak saran, her iki uçtan eşzamanlı kesip kıvıran endüstriyel bir ciltleme sistemidir. Manuel helezon döndürme ve el pensesiyle bükme adımlarını ortadan kaldırarak saatte yüzlerce ciltlik tutarlı bir üretim standardı sunar. Defter, ajanda, eğitim materyali ve takvim üretiminde operatör yorgunluğundan kaynaklanan form bozukluklarını ve zaman kaybını doğrudan engeller.
Plastik helezon ciltleme, sayfaların 360 derece geriye katlanabilmesi, sırtın ezilmelere karşı esnekliğini koruması ve zengin renk seçenekleri nedeniyle tercih edilir. Ancak ciltleme kalitesi; delik eksenlerinin kusursuz hizalanmasına, tel veya plastik hatvesinin doğruluğuna ve sonlandırma (crimping) adımındaki kıvrım açısına doğrudan bağlıdır. CMJR Sterling Coilmaster, bu kritik adımları mekanik otomasyonla standartlaştırarak endüstriyel ciltleme hatlarında yüksek verimlilik sağlar.
CMJR Sterling Coilmaster Çalışma Prensibi ve Mekanik Yapısı
CMJR Sterling Coilmaster, sürekli formdaki plastik helezon malzemesini kılavuz kanallardan geçirerek delinmiş kağıt bloğuna otomatik olarak vidalar. Operatör, delinmiş forma veya blokları besleme tablasına yerleştirdiğinde makine döngüyü başlatır. Helezon bloğun ilk deliğinden son deliğine kadar kontrollü bir torkla ilerler.
İlerleme tamamlandığında entegre kesme ve bükme (cut & crimp) kafaları devreye girer. Bu mekanizma, helezonun her iki ucundaki fazla malzemeyi keserken, ucunu 90 derecelik açıyla bloğun içine doğru kıvırır. Böylece helezonun kullanım sırasında yerinden çıkması veya kullanıcıların eline takılması önlenir.
| Özellik | Manuel / Yarı Otomatik Sistem | CMJR Sterling Coilmaster |
|---|---|---|
| Helezon Besleme | Elektrikli döner rulo ile yarı manuel | Otomatik kılavuzlu servo/mekanik sürücü |
| Uç Kesme ve Kıvırma | El pensesi (crimper) ile tek tek manuel | Çift taraflı otomatik entegre kesme-bükme |
| Üretim Hızı | Saatte 150 - 250 adet (operatöre bağlı) | Saatte 600 - 1000+ döngü kapasitesi |
| Hata Payı | Düzensiz kıvrım ve uç batması riski | Standart açı ve milimetrik uç emniyeti |
| Çap Değişimi | Aletli ve uzun süreli mekanik ayar | Hızlı değiştirilebilir kalıp ve kılavuz grupları |
Plastik Helezon Ciltlemede Kaliteyi Belirleyen Parametreler
Otomatik plastik helezon ciltleme operasyonunda yüksek standart yakalamak yalnızca makinenin devrine değil, malzeme ve hazırlık parametrelerinin uyumuna bağlıdır:
Delik geometrisi ve hatve (pitch) seçimi ilk belirleyicidir. Plastik helezon uygulamalarında en yaygın standartlar 4:1 (inç başına 4 delik) ve 0.2475 inç veya 6 mm hatvelerdir. Deliklerin yuvarlak veya oval açılması, helezonun doküman boyunca sürtünmesiz ilerlemesini doğrudan etkiler. Özellikle 15 mm ve üzeri kalınlıktaki bloklarda oval delikler, helezonun helis açısına daha iyi uyum sağlayarak makinenin sıkışmasını önler.
Kullanılan plastik helezon filamentinin esnekliği ve çap toleransı da kritik bir faktördür. Standart dışı, et kalınlığı değişken veya depolamada ovalleşmiş helezonlar, otomatik besleme kanalında takılmalara yol açabilir. Kaliteli PVC veya polyester esaslı malzemeler formunu korur ve kesme-bükme bıçaklarının aşınmasını minimize eder.
Blok sırt kalınlığı ile helezon iç çapı arasındaki boşluk payı doğru hesaplanmalıdır. Doküman kalınlığından en az 3-4 mm daha geniş çaplı bir helezon seçilmelidir. Bu pay bırakılmadığında sayfaların çevrilmesi zorlaşır ve otomatik vidalama aşamasında sürtünme direnci artar.
Üretim Hatlarında Karşılaşılan Sorunlar ve Çözümleri
Plastik helezon ciltlemede en sık görülen aksaklık, helezon ucunun son birkaç delikte bloğu yakalayamaması veya kağıt tabakalarının arasına girmesidir. Bu sorun genellikle delik delme sırasında sayfaların eksenden kaymasından kaynaklanır. Deliklerin blok boyunca tek bir çizgide hizalanması ve kağıt tutucu baskı mekanizmasının bloğu sıkı kavraması bu hatayı engeller.
Bir diğer operasyonel sorun ise uç kıvırma açısının bozulmasıdır. Kesme-bükme bıçakları zamanla köreldiğinde plastik teli ezebilir veya yetersiz kıvırabilir. Günlük bakımda kıvırma ünitesinin plastik talaşlarından arındırılması ve bıçak aralıklarının üretici toleranslarına göre kontrol edilmesi gerekir.
Sıkça Sorulan Sorular
CMJR Sterling Coilmaster hangi ciltleme formatını kullanır?
Sistem, plastik helezon (spiral bobin) ciltleme yöntemini kullanır; Wire-O çift halkalı tel sistemlerinden farklı olarak doküman sırtı boyunca tek parça helezon vidalanır.
Plastik helezon ciltlemede oval delik neden tercih edilir?
Oval delikler, helezonun spiral eğimine daha geniş bir geçiş alanı sunar; bu sayede otomatik vidalama sırasında direnç azalır ve kalın bloklarda sayfalar daha rahat döner.
Kesme ve bükme (crimping) ayarı neden önemlidir?
Düzgün kıvrılmayan helezon uçları dokümandan sıyrılarak sayfaların dağılmasına yol açabilir veya sivri kalarak kullanıcı için güvenlik riski oluşturabilir.
CMJR Sterling Coilmaster için hangi hatveler uygundur?
Makine genellikle piyasa standardı olan 4:1 inç hatve veya metrik 6 mm hatve kalıplarıyla donatılarak farklı helezon çaplarında çalıştırılabilir.
Endüstriyel Ciltleme Çözümleri
Plastik helezon ciltleme projelerinizde hız ve sırt düzgünlüğü sağlamak için makine kalibrasyonunun ve kaliteli sarf malzemesi seçiminin eksiksiz planlanması gerekir. Projenizin tirajına ve blok kalınlıklarına uygun otomatik helezon ciltleme çözümleri için uzman ekibimizle iletişime geçin.